
Литьё под давлением в холодной камере играет ключевую роль в современном производстве, формируя прочные, точные детали из металлов с высокой температурой плавления. Это процесс, при котором расплавленный металл под высоким давлением впрыскивается в форму для создания сложных и долговечных компонентов. Этот метод широко используется в отраслях, требующих точности, эффективности и надежной работы.
Изучая, как работает производственный процесс, какие материалы он использует и где применяется, становится ясно, почему производители полагаются на литьё в холодной камере для деталей, которые должны соответствовать строгим стандартам. В следующих разделах будет подробно объяснен процесс, проведено его сравнение с литьё под давлением в горячей камере и выделены области применения.
Что такое литьё в холодной камере?
Литьё под давлением в холодной камере — это процесс литья металла, используемый при работе со сплавами с высокой температурой плавления, такими как алюминий, медь и магний. Он использует отдельную плавильную печь и внешнюю систему впрыска для формирования точных, долговечных деталей. высокое давление.
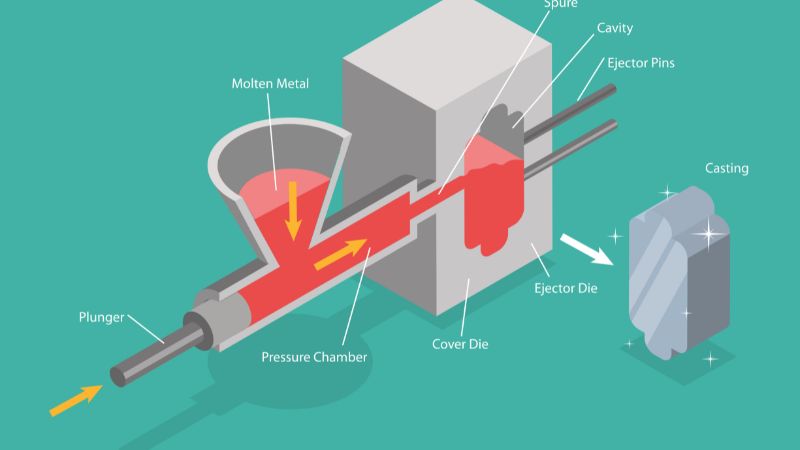
Литьё под давлением в холодной камере — это метод, при котором расплавленный металл переносится из печи в отдельную инъекционная камера. Затем поршень выталкивает расплавленный металл в стальную форму под высоким давлением.
Этот процесс отличается от литьё под давлением в горячей камере тем, что система впрыска не погружена в расплавленный металл. Разделяя плавильную печь и систему впрыска, производители могут использовать металлы, которые в противном случае разъедали бы или изнашивали оборудование горячей камеры. Это делает литьё в холодной камере предпочтительным выбором для сплавов на основе алюминия и меди.
Он широко используется в отраслях, где требуются прочные, легкие и сложные детали. Корпуса автомобильных двигателей, аэрокосмические компоненты и корпуса электроники являются распространенными примерами. Этот процесс ценится за производство деталей с однородной структурой, гладкой поверхностью и точными размерами.
Этапы процесса литьё в холодной камере
Литьё под давлением в холодной камере опирается на последовательность контролируемых этапов, обеспечивающих точное формирование детали. Каждый этап, от подготовки формы до выброса затвердевшего изделия, влияет на конечное качество, прочность и точность отливки.
Подготовка формы
Процесс начинается с подготовки штампа, который состоит из двух половин, образующих полость пресс-формыЭти половины должны быть очищены и покрыты разделительным составом, чтобы предотвратить прилипание и уменьшить износ.
Правильная температура формы важна. Нагревание матрицы перед литьем помогает уменьшить дефекты, такие как холодные швы или неполное заполнение. Это также улучшает поток металла внутри полости пресс-формы.
Сжимание половин штампа с большой силой обеспечивает, что металл не вытекает во время впрыска. Система зажима должна крепко удерживать форму, чтобы выдерживать давление, создаваемое поршнем.
Плавка и перенос металла
при литье под давлением в холодной камере обычно используют металлы с высокой температурой плавления, такие как алюминий, латунь и медь. Сначала металл плавят в отдельной печи, вдали от литейной машины. Как только металл расплавится, его аккуратно черпают или заливают в камеру впрыска.
Количество передаваемого расплавленного металла должно соответствовать размеру полость пресс-формы. Слишком много металла может вызвать образование облоя, а слишком мало — привести к неполному заполнению. Тщательные измерения обеспечивают стабильность от цикла к циклу.
Инъекция и заполнение
Плунжер играет центральную роль на этом этапе. После того как расплавленный металл попадает в инжекционную камеру, плунжер выталкивает его вперед под высоким давлением.
Давление впрыска должно быть достаточно сильным, чтобы заставить металл проникнуть во все части полости пресс-формы, включая тонкие стенки и мелкие детали. Скорость и сила поршня контролируются, чтобы избежать турбулентности, которая может захватить воздух или вызвать пористость.
Камера впрыска и система подачи направляют расплавленный металл в полость пресс-формы. Правильная конструкция этих каналов обеспечивает плавный поток и снижает риск дефектов.
Этап заканчивается, как только полость пресс-формы полностью заполняется и металл начинает затвердевать под давлением.
Охлаждение, Выбрасывание и Отделка
После того как полость пресс-формы заполнится, расплавленный металл остывает и затвердевает внутри формы. Время охлаждения зависит от толщины детали, её размера и выбранного сплава. Поддержание давления во время охлаждения помогает уменьшить усадку и повысить точность размеров.
После затвердевания половины пресс-формы открываются, и выталкиватели выталкивают литую деталь из формы. Система выталкивания должна освобождать деталь, не повреждая её поверхность или форму.
Шаги постобработки выполняются после выталкивания. Они могут включать удаление излишнего материала, удаление облоя или обработку поверхностей для более точных допусков. Некоторые отливки также подвергаются термообработке или качество поверхности для соответствия специфическим требованиям.
К концу этого этапа отливка готова к проверке и дальнейшему использованию в производстве.
Материалы, используемые при литье под давлением в холодной камере
Литьё под давлением в холодной камере использует металлы, способные выдерживать высокие температуры и сохранять прочность в сложных условиях. Эти материалы выбираются за их температуру плавления, долговечность, коррозионную стойкость и способность создавать точные, долговечные детали.
Металлы с высокой температурой плавления
Холоднокамерные машины предназначены для цветных металлов с более высокой температурой плавления, чем у систем с горячей камерой. Примеры включают алюминиевые сплавы, медные сплавы, магний, и определённые цинковые сплавы с высоким содержанием алюминия.
Ключевые преимущества металлов с высокой температурой плавления при литье под давлением:
- Лучшая прочность и твёрдость по сравнению с металлами с низкой температурой плавления
- Сопротивление износу и деформации при повышенных температурах
- Годность для конструктивных и несущих деталей
Отрасли такие как автомобильная, авиационная и промышленная техника часто полагаются на эти материалы, потому что они сочетают прочность с точностью. Их способность создавать сложные формы с постоянным качеством делает их незаменимыми для требовательных применений.
Алюминиевые сплавы
Литьё алюминия под давлением чаще всего выполняют на машинах машин с холодной камерой. Алюминиевые сплавы сочетают малый вес, хорошую механическую прочность и высокую коррозионную стойкость. Эти качества делают их идеальными для производства корпусов, кронштейнов и деталей двигателя.
Алюминий также имеет высокая теплопроводность и электрическая проводимость, который используется в деталях для электроники и систем управления теплом. В отличие от некоторых других металлов, алюминий сохраняет свои характеристики в широком диапазоне температур, что делает его надежным как в помещениях, так и на улице.
Производители часто выбирают алюминиевое литьё под давлением для массовое производство потому что сплав хорошо заполняет детализированные формы. Это приводит к получению деталей с гладкими поверхностями и точными размерами, что уменьшает необходимость в дополнительной механической обработке.
Распространённые приложения включать:
- Автомобильные компоненты такие как корпуса трансмиссии и блоки двигателей
- Корпуса бытовой электроники
- Детали промышленного оборудования требующий легкой прочности
Магниевые и медные сплавы
Магниевые сплавы ценятся за то, что являются самыми легкими конструкционными металлами. Они предлагают хорошее соотношение прочности к весу, что делает их полезными в аэрокосмических и автомобильных деталях, где критично снижение веса. Магний также обеспечивает превосходная обрабатываемость и хорошая теплопроводность, хотя это требует осторожного обращения из-за его реактивности.
Медные сплавы, с другой стороны, выделяются своей высокая прочность на разрыв, стойкость к износу, и превосходная проводимость. Эти свойства делают медные сплавы подходящими для электрических компонентов, сантехнических изделий и деталей, подвергающихся большим нагрузкам.
Хотя медь тяжелее алюминия или магния, она обеспечивает долговечность в применениях, которые этого требуют длительный срок службы и устойчивость к коррозииЕго способность выдерживать экстремальные эксплуатационные условия делает его надежным выбором для промышленных и высокопроизводительных деталей.
Вместе магний и медные сплавы расширяют ассортимент литьё в холодной камере, предоставляя варианты, которые уравновешивают вес, прочность и проводимость для специализированных нужд.
Cold Chamber протипри литье под давлением в горячей камере
При литье в холодной камере и в горячей камере используют давление для впрыска расплавленного металла в форму, но они различаются по способу подачи металла в машину и по сплавам, с которыми могут работать. Эти различия влияют на время цикла, срок службы инструмента и типы деталей, которые можно производить.
Фундаментальные различия
[галерея столбцы=»2″ размер=»полный» id=»902,923″]
В литьё в холодной камере, расплавленный металл заливается в отдельный ливарный рукав, а затем впрыскивается в форму. Этот процесс медленнее, так как требует ручной или автоматизированной разливки. Он используется для металлов с высокой температурой плавления, таких как алюминий, латунь и некоторые магниевые сплавы.
В литьё под давлением в горячей камере, система впрыска погружена в печь с расплавленным металлом. Машина подаёт металл прямо в форму, что делает процесс быстрее и более эффективным. Этот метод идеален для металлов с более низкой температурой плавления, таких как цинк, свинец и некоторые магниевые сплавы.
Ключевое различие заключается в износе оборудования. Машины с горячей камерой испытывают меньше нагрузок, так как используют более мягкие сплавы, в то время как машины с холодной камерой должны выдерживать более высокие температуры, что может сократить срок службы инструмента.
| Функция | Холодная камера | Горячая камера |
|---|---|---|
| Металлический шрифт | Алюминий, латунь, магний (высокая температура плавления) | Цинк, свинец, магний (низкая температура плавления)) |
| Скорость цикла | Медленнее | Быстрее |
| Обработка металла | Разлитый в гильзу для литья | Насосом напрямую из печи |
| Износ инструмента | Выше | Ниже |
Применение литьё в холодной камере
Литьё под давлением в холодной камере поддерживает отрасли, которым нужны точные, прочные и легкие металлические детали. Она особенно ценна для компонентов из алюминия и других сплавов, которые требуют высокой прочности и точных размеров.
Автомобильные компоненты
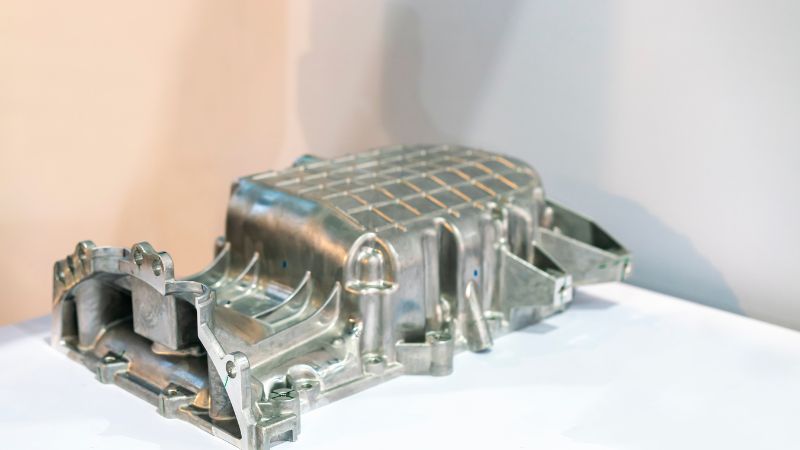
Автопроизводители используют литьё в холодной камере для создания блоки двигателя, головки цилиндров и корпуса трансмиссии. Эти детали должны выдерживать тепло, давление и механические нагрузки, что делает алюминиевое литьё под давлениемs распространённым выбором. Процесс обеспечивает точные допуски и стабильное качество, что снижает необходимость вторичной механической обработки.
Лёгкие детали подвески, такие как рычаги управления и рулевые кулаки, также изготавливаются этим методом. Сокращая вес деталей без потери прочности, производители повышают топливную эффективность и управляемость автомобиля.
Способность создавать сложные формы с тонкими стенками позволяет инженерам проектировать детали, которые балансируют между производительностью и экономией затрат. Это делает литьё в холодной камере стандартным процессом в современном автомобильном производстве.
Промышленные и электрические части
В промышленном оборудовании корпуса и кронштейны литьё под давлением выигрывают от прочности и долговечности методов холодной камеры. Компоненты могут производиться с гладкими поверхностями и точными размерами, что снижает проблемы при сборке и повышает надежность.
Электрические разъемы, корпуса и оболочки двигателей требуют как точности, так и стойкости к износу. Литьё под давлением в холодной камере позволяет использовать сплавы, такие как алюминий и медь, которые обеспечивают хорошую проводимость и стойкость к коррозии.
Процесс также поддерживает массовое производство деталей с постоянным качеством. Это критически важно для таких отраслей, как распределение энергии, тяжелое машиностроение и оборудование для возобновляемых источников энергии, где приоритетами являются долгий срок службы и безопасность.
Потребительские товары и электроника
Литьё под давлением в холодной камере широко используется в потребительские товары где имеют значение как внешний вид, так и долговечность. Такие предметы, как кухонная техника, корпуса электроинструментов и фурнитура для мебели, часто полагаются на алюминиевое литьё под давлением для прочности и аккуратной отделки.
В электронике производители используют этот процесс для корпусы для мобильных телефонов, петли для ноутбуков и корпуса аудиооборудования. Эти детали должны быть легкими, но при этом достаточно прочными, чтобы защищать чувствительные компоненты.
Гладкие поверхности и тонкие детали, достижимые с помощью литьё под давлением, также сокращают этапы отделки, что снижает затраты при сохранении высокого качества внешнего вида. Этот баланс функции и дизайна делает процесс ценным для потребительских рынков.
Часто задаваемые вопросы
Каковы основные преимущества использования литьё в холодной камере?
Этот процесс производит детали с высокой точностью размеров и гладкой качество поверхности. Он может формировать тонкие стенки и сложные формы, которые было бы трудно получить другими методами производства.
Он также поддерживает крупносерийное производство с постоянным качеством, что делает его эффективным для отраслей, которым нужны детали высокого объема.
Для каких изделий чаще всего применяют литьё в холодной камере?
Автомобильные производители используют его для блоков двигателей, корпусов трансмиссий и конструктивных деталей. Аэрокосмические компании полагаются на него для легких, но прочных компонентов.
Он также используется в электронике для корпусов и в медицинском оборудовании, где требуются точность и долговечность.
Каковы ограничения литьё в холодной камере?
Оборудование имеет более высокие затраты на установку, так как требует отдельной печи. Процесс также может быть медленнее, чем литьё в горячую камеру, из-за дополнительного шага по переносу расплавленного металла.
Это не идеально для очень больших деталей или для металлов с низкой температурой плавления, которые лучше подходят для литья в горячей камере.







