
Noțiuni de bază despre strunjirea CNC
Strunjirea CNC este un proces subtractiv de fabricație care îndepărtează materialul de pe o piesă aflată în rotație. Spre deosebire de strungurile manuale, strunjirea CNC utilizează programarea computerizată pentru a controla sculele așchietoare cu precizie ridicată.
În acest proces, semifabricatul este prins într-o mandrină și rotit la viteze mari. În timp ce materialul se rotește, sculele așchietoare pătrund în piesă și îndepărtează materialul nedorit.
Calculatorul controlează poziția exactă, viteza și traseul sculelor. Astfel se pot crea forme cilindrice complexe cu toleranțe stricte.
Majoritatea operațiilor de strunjire CNC se realizează pe mașini numite strunguri. Strungurile CNC moderne pot efectua mai multe operații într-o singură configurare, inclusiv strunjire, alezare, găurire și filetare.
Diferențele dintre strunjirea CNC și frezare
Strunjirea CNC și frezarea sunt ambele procese subtractive de fabricație, dar funcționează diferit. La strunjire, piesa se rotește, iar sculele așchietoare rămân relativ staționare. La frezare, scula se rotește, iar piesa rămâne fixă.
Strunjirea este ideală pentru piese cilindrice simetrice în jurul unei axe centrale. Frezarea este mai potrivită pentru suprafețe plane, fante și contururi.
La prelucrarea pieselor cilindrice, strunjirea produce de regulă piesele mai rapid decât frezarea. Frezarea oferă însă mai multă flexibilitate pentru forme geometrice complexe și nesimetrice.
O diferență importantă este că strunjirea poate așchia numai materialul accesibil de la diametrul exterior, diametrul interior sau fața piesei rotative. Frezarea poate accesa materialul din mai multe unghiuri.
Materiale utilizate frecvent la strunjirea CNC
Strunjirea CNC este compatibilă cu o gamă largă de materiale, pentru a răspunde diferitelor cerințe de aplicare:
Metale:
- Aluminiu (ușor de prelucrat, greutate redusă)
- Oțel (diverse calități pentru rezistență și durabilitate)
- Oțel inoxidabil (rezistență la coroziune)
- Alamă (conductivitate electrică bună)
- Titan (raport rezistență-greutate)
Materiale plastice:
- Delrin/acetal (rezistență la uzură)
- Nailon (tenacitate și flexibilitate)
- PEEK (aplicații la temperaturi ridicate)
- Policarbonat (rezistență la impact)
Alegerea materialului depinde de cerințele piesei privind rezistența, greutatea, costul și factorii de mediu. Materialele mai moi, precum aluminiul și materialele plastice, se prelucrează în general mai repede și provoacă mai puțină uzură a sculelor decât materialele dure, precum oțelul inoxidabil sau titanul.
Duritatea, ductilitatea și proprietățile termice ale materialului ales influențează vitezele de așchiere, selectarea sculelor și necesarul de răcire în timpul strunjirii.
Operații de strunjire CNC
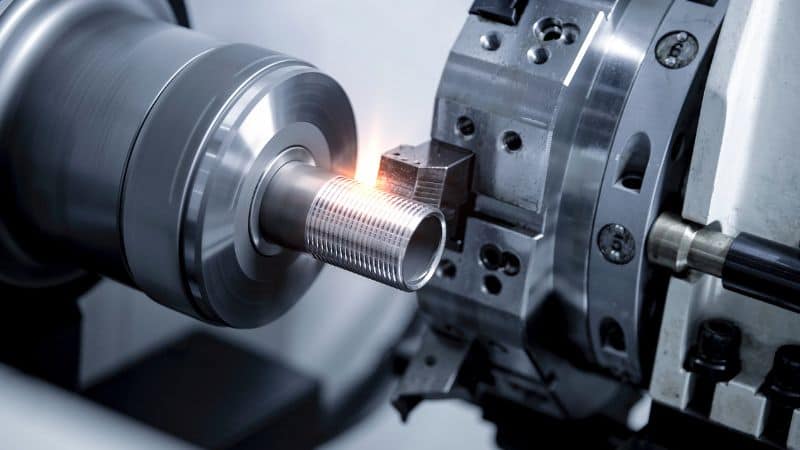
Mașinile de strunjire CNC efectuează numeroase operații pentru modelarea pieselor metalice. Fiecare operație utilizează scule și tehnici specifice pentru realizarea unor caracteristici precum filete, găuri și finisaje de suprafață.
Planare, filetare și alezare
Planarea creează o suprafață plană la capătul piesei. Când este necesar un capăt perfect perpendicular pe o piesă cilindrică, scula de planare traversează materialul aflat în rotație și îndepărtează un strat subțire. Operația asigură îmbinarea corectă a pieselor în ansambluri.
Filetarea taie caneluri elicoidale în piesă pentru a crea șuruburi sau găuri filetate. Se pot realiza filete metrice, imperiale sau personalizate. Scula de filetare avansează cu o viteză precisă în timp ce piesa se rotește, obținând filete uniforme.
Alezarea mărește și finisează găurile existente în piesă. Operația îmbunătățește precizia diametrului găurilor și creează suprafețe interioare netede. Sculele de alezat pătrund în cavități și îndepărtează materialul cu precizie ridicată, atingând adesea toleranțe de 0.001 inches sau mai bune.
Rulare și găurire
Rularea creează modele reliefate pe suprafața piesei pentru a îmbunătăți aderența. Pentru un mâner antiderapant sau o rotiță de reglaj, sculele de rulat apasă pe materialul rotativ și formează modele romboidale sau linii drepte. Procesul deplasează materialul, nu îl îndepărtează.
Găurirea realizează găuri în piesă cu burghie rotative. Strungurile CNC pot executa găuri perfect centrate, deoarece piesa se rotește în timp ce burghiul staționar avansează. Diametrele se modifică prin schimbarea burghielor.
Mașina CNC reglează automat vitezele și avansurile în funcție de tipul materialului și diametrul găurii. Pentru rezultate mai bune, mașina folosește adesea găurirea în trepte, în care burghiul se retrage periodic pentru evacuarea așchiilor și prevenirea supraîncălzirii.
Debitare și canelare
Debitarea separă secțiunile finalizate ale piesei. Scula de debitare se deplasează spre axa centrală în timp ce materialul se rotește, creând un canal îngust până la separarea piesei. Operația încheie adesea strunjirea prin desprinderea piesei finite.
Canelarea creează canale, degajări sau fante în piesă. Acestea pot fi necesare pentru inele O, inele de siguranță sau elemente decorative. Sculele de canelat au lățimi și forme diferite pentru a corespunde cerințelor specifice.
Ambele operații necesită atenție la viteza de așchiere și răcire. Căldura excesivă poate deteriora sculele și piesele.
Programul CNC reduce de regulă viteza de rotație și mărește debitul lichidului de răcire în timpul acestor operații, pentru menținerea calității și prelungirea duratei de viață a sculei.
Mașini de strunjire CNC
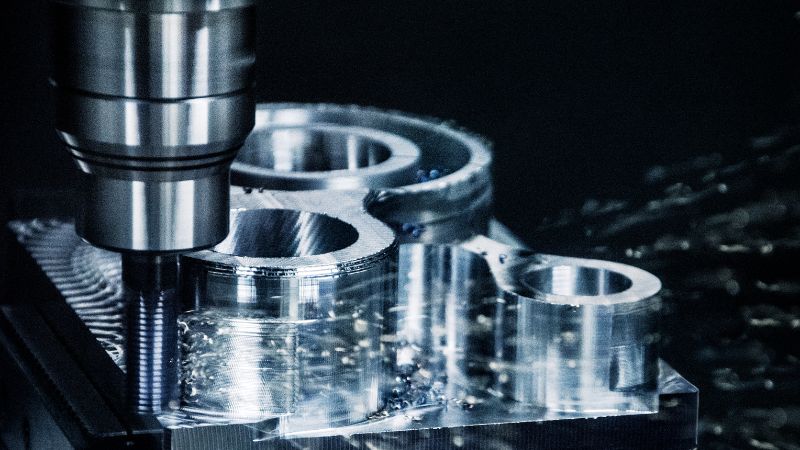
Mașinile de strunjire CNC, cunoscute și ca strunguri CNC, sunt echipamente specializate care realizează strunjirea cu control computerizat. Aceste mașini fixează și rotesc piesele în timp ce sculele așchietoare îndepărtează materialul pentru a obține forma dorită.
Tipuri de strunguri CNC
Strunguri orizontale sunt cele mai comune. Fixează piesa orizontal și sunt ideale pentru componente lungi și cilindrice. Se găsesc în multe ateliere care execută operații uzuale de strunjire.
Strunguri verticale poziționează piesa vertical. Sunt potrivite pentru piese mari și grele, dificil de susținut orizontal, și excelează la prelucrarea pieselor cu diametre mari.
Strunguri de tip elvețian sunt concepute pentru componente mici și precise. Pot prelucra piese minuscule cu precizie extremă, fiind ideale pentru dispozitive medicale și componente de ceas.
Strunguri multiax oferă mișcare pe 4 sau 5 axe. Permit realizarea geometriilor complexe într-o singură configurare, reducând timpul de manipulare și îmbunătățind precizia.
Caracteristici-cheie ale centrelor de strunjire CNC
Sisteme cu revolver susțin mai multe scule așchietoare care pot fi rotite rapid în poziția de lucru. Schimbarea sculelor poate fi programată automat, economisind timp între operații.
Scule antrenate permit utilizarea sculelor rotative, precum burghie și freze, în timp ce piesa este fixată. Astfel, piesele complexe pot fi finalizate fără transferul pe o altă mașină.
Captatoare de piese colectează piesele finite pe măsură ce sunt debitate. Eficiența producției crește, deoarece mașina poate funcționa continuu fără intervenția operatorului.
Sisteme de comandă variază ca nivel de complexitate și capabilități. Sistemele moderne oferă interfețe intuitive, funcții de simulare și conectivitate la rețea, pentru monitorizarea de la distanță a producției.
Alimentatoare automate de bare alimentează material nou după necesități. Automatizarea permite funcționarea mașinii pe perioade îndelungate, uneori chiar peste noapte fără supraveghere.
Programarea strunjirii CNC
Programarea este elementul central al operațiilor de strunjire CNC. Îi indică mașinii exact cum să se deplaseze pentru realizarea piesei și controlează totul, de la viteza de așchiere până la selectarea sculei.
Înțelegerea codului G
Codul G este limbajul înțeles de mașinile de strunjire CNC. Este un set de instrucțiuni care indică mașinii ce să facă și cum să se deplaseze. Fiecare linie de cod reprezintă o acțiune sau o mișcare specifică.
Codurile G uzuale pentru strunjire includ:
- G00: Poziționare rapidă
- G01: Interpolare liniară (așchiere în linie dreaptă)
- G02/G03: Interpolare circulară (realizarea arcelor)
- G70: Ciclu de finisare
- G71: Ciclu de strunjire de degroșare
- G73: Ciclu de repetare a profilului
La scrierea codului G, creați practic un ghid pas cu pas pentru mașină. Fiecare comandă include coordonate care indică traseul sculei.
Nu este necesar să memorați toate codurile G. Mașinile moderne au interfețe utile care simplifică programarea.
Software CAM pentru strunjire CNC
Software-ul de fabricație asistată de calculator (CAM) a revoluționat programarea strunjirii CNC. În loc să scrieți manual codul G, puteți utiliza software CAM pentru a-l genera automat.
Procesul funcționează astfel:
- Importați modelul 3D în software-ul CAM
- Selectați operațiile de efectuat
- Alegeți sculele și parametrii de așchiere
- Software-ul generează codul G
Printre programele CAM populare pentru strunjire se numără Mastercam, Fusion 360 și ESPRIT. Acestea simulează procesul de așchiere înainte de trimiterea codului la mașină.
Simularea este esențială. Permite identificarea problemelor potențiale înainte de începerea așchierii, economisind timp și materiale. Puteți vedea exact mișcarea sculei și efectua ajustările necesare.
Aplicații ale strunjirii CNC
Strunjirea CNC produce componente cilindrice precise pentru numeroase industrii. Procesul excelează la piesele care necesită precizie ridicată și calitate constantă în aplicații critice.
Piese aerospațiale și auto
În industria aerospațială, strunjirea CNC produce componente de motor, arbori și elemente de fixare care trebuie să respecte standarde stricte de siguranță. Aceste piese necesită echilibrare și precizie perfecte pentru a rezista condițiilor extreme. Componente strunjite CNC se găsesc în motoare cu reacție, trenuri de aterizare și sisteme de comandă.
În industria auto, strunjirea CNC produce piese esențiale precum arbori de transmisie, pistoane și componente de frână. Procesul asigură dimensiunile exacte necesare funcționării corecte a vehiculului.
Avantajele pentru aceste industrii includ:
- Constanță pentru mii de piese identice
- Durabilitate prin selectarea precisă a materialului
- Reducerea greutății prin îndepărtarea materialului inutil
Producătorii auto se bazează pe strunjirea CNC atât pentru dezvoltarea prototipurilor, cât și pentru piesele de serie care necesită toleranțe stricte.
Dispozitive și echipamente medicale
Strunjirea CNC este esențială pentru fabricarea dispozitivelor medicale, unde precizia poate salva vieți. Componente strunjite CNC se găsesc în instrumente chirurgicale, implanturi și echipamente de diagnosticare.
Aplicațiile medicale uzuale includ:
- Șuruburi osoase și implanturi dentare
- Componente pentru echipamente de imagistică RMN și CT
- Instrumente chirurgicale cu caracteristici complexe
- Piese de precizie pentru pompe și monitoare medicale
Materialele biocompatibile utilizate la strunjirea CNC pentru domeniul medical, precum titanul și oțelul inoxidabil de uz medical, asigură siguranța pieselor în corpul uman.
Strunjirea CNC permite un control constant al calității în fabricația medicală, unde chiar și variațiile minore pot influența rezultatele pentru pacienți. Precizia strungurilor CNC moderne este ideală pentru suprafețele netede și lustruite necesare dispozitivelor implantabile.
Controlul calității la strunjirea CNC
Controlul calității este esențial pentru a asigura conformitatea pieselor strunjite CNC cu specificațiile și funcționarea conform destinației. Măsurile adecvate de calitate previn erorile costisitoare și asigură satisfacția clienților.
Toleranțe și finisaj de suprafață
La strunjirea CNC, toleranțele indică variația dimensională admisibilă a piesei finite. Toleranțele uzuale variază de la ±0.005″ pentru operații standard până la ±0.0005″ pentru aplicații de precizie.
Finisajul suprafeței se măsoară prin valorile Ra (media rugozității). Cu cât valoarea Ra este mai mică, cu atât suprafața este mai netedă. Strunjirea CNC poate obține finisaje de la 32 Ra pentru degroșare până la 8 Ra sau mai bune la trecerile de finisare.
Specificațiile trebuie să indice clar toleranțele și finisajele necesare. Astfel, operatorul poate programa corect strungul CNC în funcție de cerințe.
Centrele moderne de strunjire CNC pot menține toleranțe stricte pe întreaga durată a seriilor de producție. Această constanță este un avantaj important față de strunjirea manuală.
Metode de inspecție și asigurare a calității
Piesele strunjite sunt supuse diverselor metode de inspecție pentru verificarea calității. Instrumentele uzuale includ:
- Micrometre și șublere pentru verificări dimensionale
- Testere de rugozitate a suprafeței pentru verificarea finisajului
- Mașini de măsurat în coordonate (CMM) pentru validarea geometriilor complexe
Inspecția primului articol este o practică standard: prima piesă este verificată amănunțit înainte de începerea producției complete. Astfel, problemele potențiale sunt identificate din timp.
Controlul statistic al procesului (SPC) ajută la monitorizarea continuă a calității producției. Măsurătorile pieselor eșantionate sunt urmărite pentru identificarea tendințelor înainte ca acestea să devină probleme.
Sistemele de palpare ale mașinii pot efectua măsurători în timpul prelucrării. Acest lucru automatizează verificările de calitate și permite ajustări în timp real.
Cerințele de calitate trebuie comunicate clar atelierului de prelucrare, pentru a asigura aplicarea metodelor de inspecție adecvate.







