

Odlewanie ciśnieniowe i odlewanie w formach piaskowych to dwie najpowszechniej stosowane metody odlewnicze.
W niniejszym artykule omówiono kluczowe różnice między tymi metodami, biorąc pod uwagę takie czynniki, jak wielkość produkcji, złożoność części, grubość ścianek, opłacalność oraz właściwości materiału.
Czym jest odlewanie ciśnieniowe?
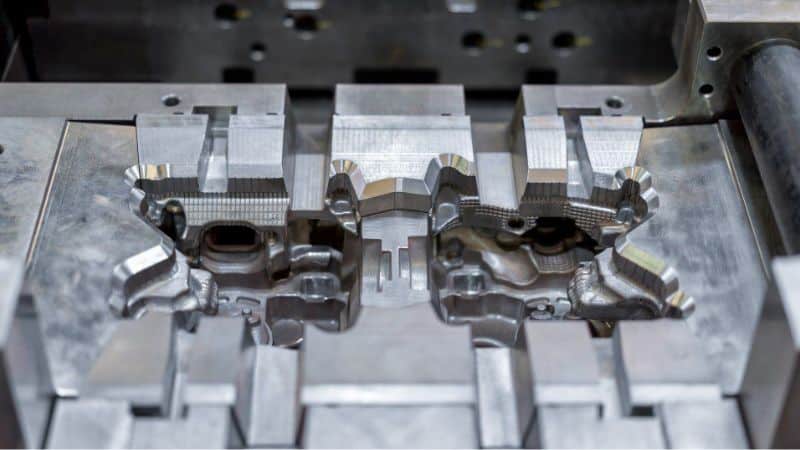
W procesieodlewania ciśnieniowegometal jest topiony i wtryskiwany pod wysokim ciśnieniem do metalowej formy. Formy stosowane w tej metodzie są zazwyczaj wykonane ze stali i odporne na wysokie temperatury, co pozwala na szybszy przebieg procesu produkcji w porównaniu z odlewaniem w formach piaskowych. Powierzchnie wnęki formy są zaprojektowane tak, aby umożliwić wytwarzanie skomplikowanych elementów o dużej szczegółowości. Możliwość wielokrotnego użycia formy przekłada się na bardziej powtarzalną jakość wykończenia produktów.
Oto podstawowy schemat procesu odlewania ciśnieniowego:
- Przygotowanie formy: Czyszczenie i pokrycie środkiem antyadhezyjnym.
- Zamknięcie formy: Pewne złączenie obu połówek formy.
- Wtrysk płynnego metalu: Płynny metal jest wtłaczany do wnęki formy pod wysokim ciśnieniem.
- Chłodzenie: Metal krzepnie, przyjmując pożądany kształt.
- Wyrzut: Otwarcie formy i wyjęcie odlewu.
Czym jest odlewanie w formach piaskowych?
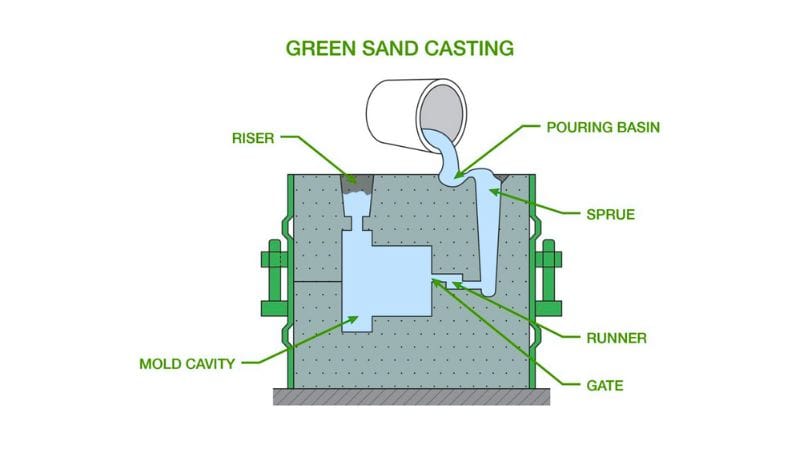
W przeciwieństwie do odlewania ciśnieniowego, metoda odlewania w piasku wykorzystuje formę wykonaną z piasku do nadania kształtu elementom metalowym. Jest to metoda wszechstronna, umożliwiająca pracę z metalami o wysokiej temperaturze topnienia oraz wytwarzanie dużych elementów. To jedna z najstarszych i najbardziej tradycyjnych technik odlewniczych, ceniona za elastyczność w zakresie stosowanych materiałów i kształtów.
Po wlaniu metalu do formy i jego zakrzepnięciu, formę piaskową rozbija się w celu wyjęcia odlewu. W odróżnieniu od trwałych form metalowych stosowanych w odlewaniu ciśnieniowym, formy piaskowe są jednorazowego użytku, co może skutkować drobnymi różnicami między poszczególnymi odlewami oraz nieco bardziej chropowatą powierzchnią. Jednak odlewanie w piasku wiąże się z niższymi kosztami początkowymi i pozwala na wykorzystanie szerokiej gamy metali.
Proces odlewania w piasku zazwyczaj obejmuje następujące etapy:
- Wykonanie formy: Ubijanie piasku wokół modelu elementu.
- Usunięcie modelu: Po ubiciu piasku usuwa się model, pozostawiając wnękę.
- Wlewanie płynnego metalu: Wlanie płynnego metalu do wnęki w formie piaskowej.
- Krzepnięcie: Czas na ostygnięcie i stwardnienie metalu.
- Rozbicie formy: Rozbicie formy piaskowej w celu odsłonięcia surowego odlewu.
- Wykończenie: Oczyszczenie i wykończenie odlewu w zależności od potrzeb.
Różnice między odlewaniem w piasku a odlewaniem ciśnieniowym?
Oto tabela pozwalająca szybko porównać różnice:
| Kryteria | Odlewanie w formach piaskowych | Odlewanie ciśnieniowe |
| Materiał odlewu | ● Żelazo (zarówno odlewnicze, jak i kute): Doskonałe do elementów narażonych na duże obciążenia.
● Mosiądz: Często wybierany ze względu na dobrą odporność na korozję. ● Brąz: Cechuje się doskonałą odpornością na zużycie. |
● Cynk: Najłatwiejszy w odlewaniu metal; charakteryzuje się dużą ciągliwością i udarnością, a także jest najbardziej ekonomicznym rozwiązaniem dla małych elementów.
● Aluminium: Cenione za lekkość, jest jednocześnie bardzo wytrzymałe i odporne na wysokie temperatury. ● Magnez: Jeśli szukasz materiału bardzo lekkiego, a zarazem wytrzymałego, to będzie najlepszy wybór. |
| Wykończenie powierzchni | Bardziej chropowata powierzchnia | Bardziej gładka powierzchnia |
| Wydajność produkcji | Niższa wydajność | Wyższa wydajność |
| Koszt | Niższy koszt | Wyższy koszt |
| Dokładność wymiarowa | Mniejsza dokładność | Większa dokładność |
| Wszechstronność | Bardzo wszechstronna metoda | Mniej wszechstronna metoda |
Zalety i wady odlewania ciśnieniowego oraz odlewania w formach piaskowych
Zalety odlewania ciśnieniowego:
- Lepsza dokładność wymiarowa
- Szybsze tempo produkcji przy dużych nakładach
- Gładka powierzchnia wyrobów
Wady odlewania ciśnieniowego:
- Wyższe koszty początkowe przygotowania form
- Ograniczenie do metali o niższych temperaturach topnienia
- Mniejsza przydatność w przypadku dużych lub bardzo skomplikowanych elementów
Zalety odlewania w formach piaskowych: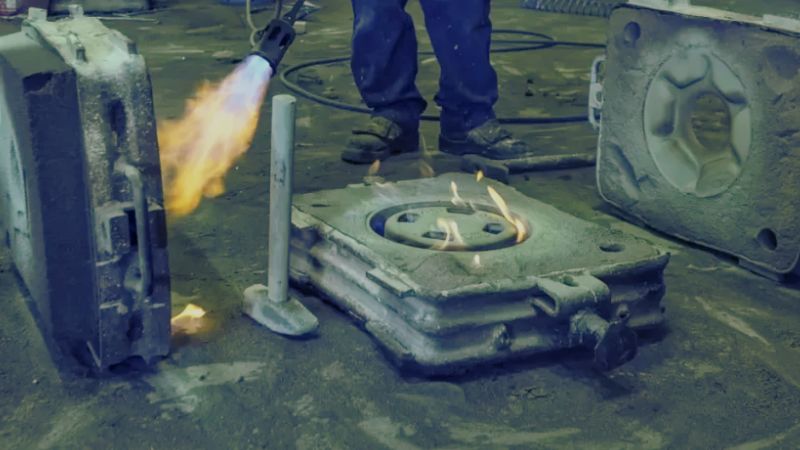
- Niższe koszty początkowe przygotowania formy
- Możliwość odlewania dużych i złożonych elementów
- Większy wybór materiałów, w tym metali o wysokiej temperaturze topnienia
Wady odlewania w formach piaskowych:
- Bardziej chropowata powierzchnia
- Niższa dokładność wymiarowa
- Wolniejsze tempo produkcji pojedynczych elementów
Jak wybrać między odlewaniem ciśnieniowym a odlewaniem w formach piaskowych?
Jeśli projekt wymaga wysokiej precyzji i szybkiego tempa produkcji, a celem jest wytworzenie dużej liczby małych lub średnich elementów, lepszym rozwiązaniem będzie prawdopodobnie odlewanie ciśnieniowe. Z kolei w przypadku konieczności zachowania elastyczności przy większych elementach lub przy mniejszych nakładach produkcyjnych, gdzie kluczowa jest opłacalność, bardziej odpowiednie może okazać się odlewanie w formach piaskowych.
| Czynnik | Odlewanie ciśnieniowe | Odlewanie w formach piaskowych |
| Wielkość produkcji | Najlepsze do produkcji wielkoseryjnej | Odpowiednie do produkcji małoseryjnej i średnioseryjnej |
| Złożoność części | Doskonałe do części złożonych o skomplikowanej geometrii | Większa elastyczność w przypadku większych i prostszych konstrukcji |
| Grubość ścianki | Możliwość uzyskania cieńszych ścianek | Zazwyczaj skutkuje grubszymi ściankami |
| Wykończenie powierzchni | Zapewnia doskonałą jakość powierzchni | Skutkuje bardziej chropowatą powierzchnią |
| Kwestie kosztowe | Wyższe koszty początkowe oprzyrządowania, opłacalność przy dużej skali produkcji | Niższe koszty początkowe, ale możliwość wyższych kosztów całkowitych |
| Właściwości materiału | Części mocniejsze i bardziej wytrzymałe dzięki zastosowaniu ciśnienia | Możliwość stosowania różnych stopów, ale potencjalnie mniejsza wytrzymałość |
Zastosowania części odlewanych ciśnieniowo i w formach piaskowych
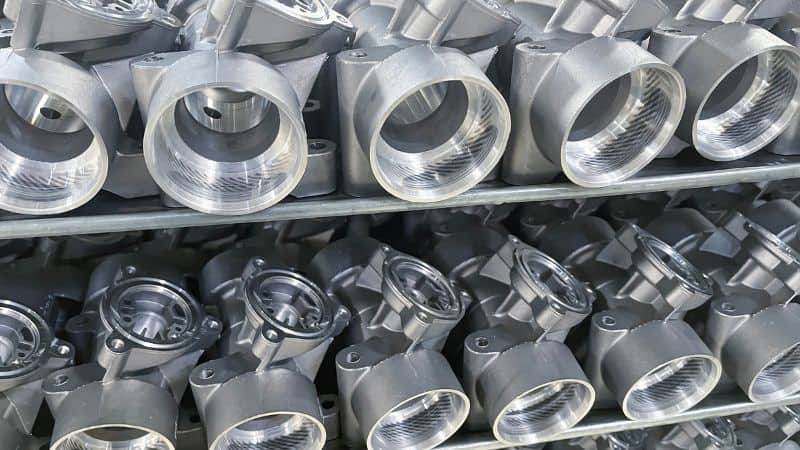
| Metoda odlewania | Branża | Zastosowania | Przykłady produktów |
| Odlewanie ciśnieniowe | Motoryzacja | Produkcja podzespołów silnikowych i części układu napędowego | Bloki silnika i elementy konstrukcyjne ze stopów aluminium |
| Elektronika użytkowa | Lekkie elementy o złożonej konstrukcji | Obudowy smartfonów i laptopów | |
| Telekomunikacja | Podzespoły do urządzeń telekomunikacyjnych | Obudowy anten, złącza | |
| Lotnictwo i kosmonautyka | Wysokiej jakości lekkie podzespoły | Obudowy statków powietrznych, łopatki turbin | |
| Wyroby medyczne | Obudowy przyrządów i elementy urządzeń | Precyzyjnie obrabiane części aluminiowe | |
| Odlewanie w piasku | Ciężkie maszyny | Duże i ciężkie podzespoły maszyn | Żeliwne bloki silnika, koła zębate, koła pasowe |
| Architektura | Dekoracyjne i ozdobne elementy metalowe | Bramy, balustrady, rzeźby | |
| Sztuka i rękodzieło | Unikalne rzeźby metalowe i dzieła artystyczne | Rzeźby z brązu | |
| Energetyka | Produkcja łopatek i obudów turbin | Stalowe łopatki turbin | |
| Przemysł morski | Podzespoły do zastosowań morskich | Mosiężne elementy armatury okrętowej, śruby napędowe |
Twój kolejny projekt z Moldie Casting
Realizacja kolejnego projektu z firmą Moldie Casting oznacza współpracę z zespołem doświadczonych inżynierów, których celem jest dostarczanie wysokiej jakości rozwiązań w zakresie odlewania ciśnieniowego, dostosowanych do Twoich indywidualnych potrzeb.
Nasze zaangażowanie w jakość potwierdzają rygorystyczne testy i analizy przeprowadzane na każdym etapie procesu produkcji form, co gwarantuje trwałość i niskie wymagania konserwacyjne.
Dzięki wykorzystaniu zaawansowanych technologii i dbałości o satysfakcję klienta,Moldie Casting jest gotowe urzeczywistnić Twoją wizję – skontaktuj się z nami już dziś, aby omówić, jak możemy wesprzeć Twój kolejny projekt!