
A nyomásos öntés és a homoköntés a két legszélesebb körben alkalmazott öntési eljárás.
Ez a cikk bemutatja a nyomásos öntés és a homoköntés közötti fő különbségeket, olyan tényezőket vizsgálva, mint a gyártási volumen, az alkatrész összetettsége, a falvastagság, a költséghatékonyság és az anyagjellemzők.
Mi az a nyomásos öntés?
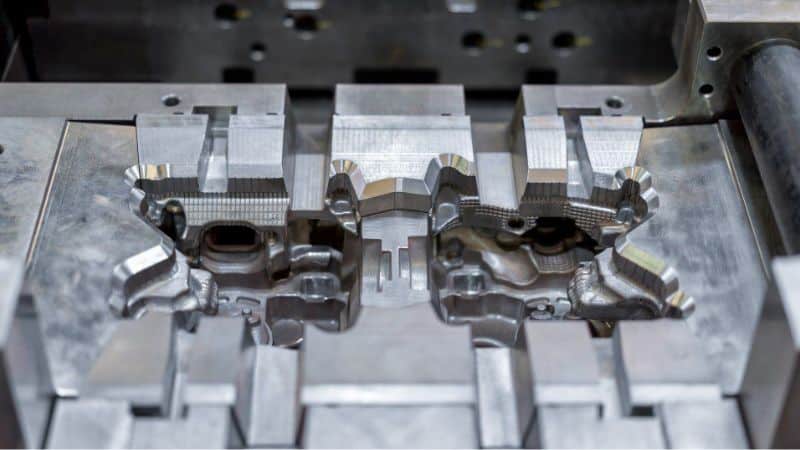
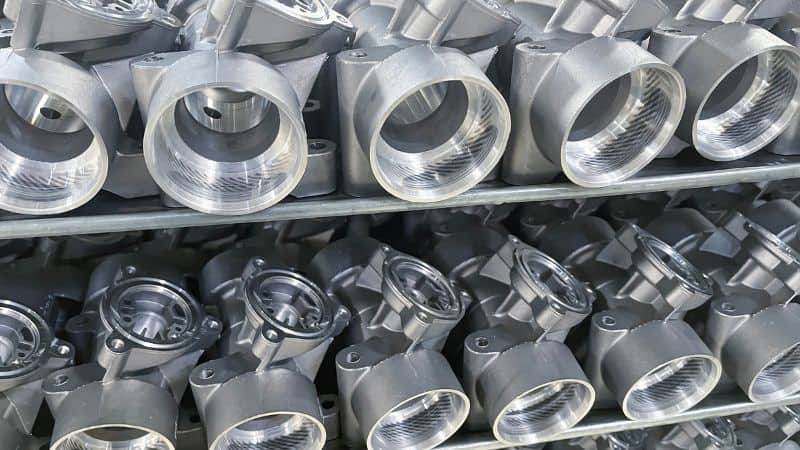
-ban/-ben nyomásos öntés, a fémet megolvasztják, majd nagy nyomáson egy fémformába – más néven szerszámba – préselik. A nyomásos öntéshez használt formák általában acélból készülnek, és ellenállnak a magas hőmérsékletnek, ami a homoköntéshez képest gyorsabb gyártási folyamatot tesz lehetővé. Formaüreg felületeit úgy alakítják ki, hogy bonyolult, nagy részletgazdagságú alkatrészeket lehessen velük létrehozni. Ez az újrafelhasználható formaegység egyenletesebb felületi minőséget biztosít a termékek számára.
Íme a nyomásos öntési folyamat vázlata:
- A forma előkészítése: Tisztítás és formaleválasztó szerrel való bevonás.
- A forma összezárása: A forma két felének szoros összezárása.
- Az olvadt fém befecskendezése: Az olvadt fémet nagy nyomáson préselik a formaüregbe.
- Hűtés: A fém megszilárdul és felveszi a kívánt alakot.
- Kivétel: A forma kinyitása és az öntvény kivétele.
Mi az a homoköntés?
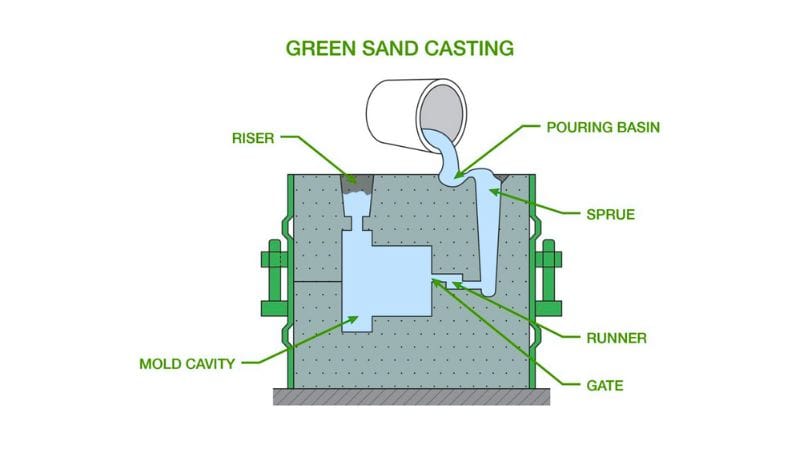
A nyomásos öntéssel ellentétben a homoköntés során homokból készült formát használnak a fémalkatrészek alakítására. Ez a módszer sokoldalú, mivel alkalmas magas olvadáspontú fémek és nagyméretű alkatrészek megmunkálására is. Az öntés egyik legrégebbi és leghagyományosabb formája, amely az anyagok és formák tekintetében mutatott rugalmasságáról ismert.
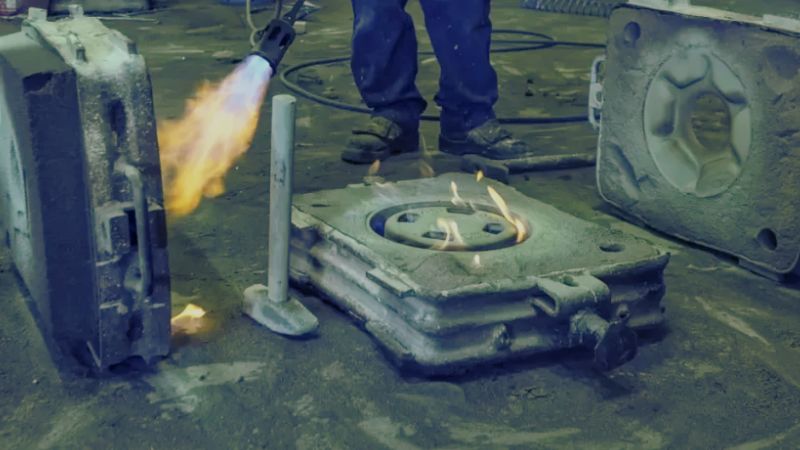
Miután a fémet az öntőformába öntötték és az megszilárdult, a homokformát széttörik, hogy kivegyék az öntvényt. A nyomásos öntésnél használt masszív fémformákkal ellentétben a homokformákat csak egyszer használják fel; ez az egyes öntvényeknél kisebb eltéréseket és durvább felületi minőséget eredményezhet. A homoköntés ugyanakkor alacsonyabb induló költséggel jár, és számos különféle fémfajtához alkalmazható.
A homoköntési folyamat jellemzően a következő lépésekből áll:
- A forma elkészítése: Tömörítsük a homokot az alkatrész mintája köré.
- A minta eltávolítása: A homok tömörítése után távolítsuk el a mintát, így egy üreg marad vissza.
- Az olvadt fém beöntése: Öntsük az olvadt fémet a homokforma üregébe.
- Megszilárdulás: Hagyjunk időt a fém lehűlésére és megszilárdulására.
- A forma eltávolítása: Törjük szét a homokformát, hogy szabaddá váljon a nyers öntvény.
- Utómunka: Tisztítsuk meg és végezzük el az öntvény szükséges utómunkálatait.
Melyek a különbségek a homoköntés és a nyomásos öntés között?
Íme egy táblázat, amely segít áttekinteni a különbségeket:
| Szempont | Homoköntés | Nyomásos öntés |
| Öntőforma anyaga | ● Vas (öntött és kovácsolt egyaránt): Kiválóan alkalmas nagy igénybevételnek kitett alkatrészekhez.
● Sárgaréz: Ideális választás, ha fontos a jó korrózióállóság. ● Bronz: Kiváló kopásállóságot biztosít. |
● Cink: A legkönnyebben önthető fém; nagy alakíthatóság és ütésállóság jellemzi, kis méretű alkatrészek esetén pedig a leggazdaságosabb megoldás.
● Alumínium: Kis tömegéről ismert, ugyanakkor rendkívül erős és ellenáll a magas hőmérsékletnek. ● Magnézium: Ha rendkívül könnyű, mégis masszív anyagra van szüksége, ez a megfelelő választás. |
| Felületminőség | Durvább felület | Sima felület |
| Gyártási hatékonyság | Alacsonyabb hatékonyság | Magasabb hatékonyság |
| Költség | Alacsonyabb költség | Magasabb költség |
| Méretpontosság | Kevésbé pontos | Pontosabb |
| Sokoldalúság | Nagyon sokoldalú | Kevésbé sokoldalú |
A nyomásos öntés és a homokformás öntés előnyei és hátrányai
A nyomásos öntés előnyei:
- Jobb méretpontosság
- Gyorsabb gyártási ütem nagy volumenű igények esetén
- Sima felületminőség
A nyomásos öntés hátrányai:
- Magasabb kezdeti szerszámköltségek
- Alacsonyabb olvadáspontú fémekre korlátozódik
- Kevésbé alkalmas nagy vagy rendkívül bonyolult alkatrészekhez
A homokformás öntés előnyei:
- Alacsonyabb kezdeti szerszámköltségek
- Lehetőség nagy és összetett alkatrészek öntésére alkatrészek
- Szélesebb anyagválaszték, beleértve a magas olvadáspontú fémeket is
A homoköntés hátrányai:
- Durvább felületminőség
- Alacsonyabb méretpontosság
- Lassabb gyártási sebesség az egyes darabok esetében
Hogyan válasszunk a nyomásos öntés és a homoköntés között?
Ha a projekt nagy pontosságot és gyorsabb gyártási ütemet igényel, valamint kis és közepes méretű alkatrészek nagy mennyiségű gyártását tervezi, valószínűleg a nyomásos öntés a jobb választás. Ezzel szemben, ha nagyobb alkatrészeknél van szükség rugalmasságra, vagy kisebb darabszámmal dolgozik, ahol a költséghatékonyság kulcsfontosságú, a homoköntés lehet a megfelelőbb eljárás.
| Tényező | Nyomásos öntés | Homoköntés |
| Gyártási mennyiség | Ideális nagy sorozatú gyártáshoz | Alkalmas kis és közepes sorozatú gyártáshoz |
| Alkatrész összetettsége | Kiválóan alkalmas bonyolult geometriájú, összetett alkatrészekhez | Rugalmasabb megoldás nagyobb méretű és egyszerűbb kialakításokhoz |
| Falvastagság | Vékonyabb falak kialakítását teszi lehetővé | Jellemzően vastagabb falakat eredményez |
| Felületminőség | Kiváló felületminőséget biztosít | Durvább felületet eredményez |
| Költségszempontok | Magasabb kezdeti szerszámköltségek, nagy sorozatoknál költséghatékony | Alacsonyabb kezdeti költségek, de magasabb lehet a teljes költség |
| Anyagtulajdonságok | A nyomás hatására erősebb és tartósabb alkatrészek | Sokoldalúan alkalmazható különféle ötvözetekkel, de tartóssága alacsonyabb lehet |
Nyomásos öntéssel és homoköntéssel készült alkatrészek alkalmazási területei
| Öntési eljárás | Iparág | Alkalmazások | Példák Termékek |
| Nyomásos öntés | Autóipar | Motor- és sebességváltó-alkatrészek gyártása | Alumíniumötvözet motorblokkok és szerkezeti elemek |
| Szórakoztató elektronika | Könnyű és összetett kialakítású alkatrészek | Okostelefon-tokok és laptopburkolatok | |
| Telekommunikáció | Telekommunikációs berendezések alkatrészei | Antennaházak és csatlakozók | |
| Repülőgépipar | Kiváló minőségű, könnyű alkatrészek | Repülőgép-burkolatok és turbinalapátok | |
| Orvostechnikai eszközök | Műszerházak és eszközalkatrészek | Precíziós megmunkálású alumíniumalkatrészek | |
| Homoköntés | Nehézgépipar | Nagy méretű és nehéz gépalkatrészek | Vas motorblokkok, fogaskerekek és szíjtárcsák |
| Építészet | Dekoratív és díszítő jellegű fémmunkák | Kapuk, korlátok és szobrok | |
| Művészet és kézművesség | Egyedi fémszobrok és művészi alkotások | Bronzszobrok | |
| Energiaipar Energetika | Turbinalapátok és -házak gyártása | Acél turbinalapátok | |
| Tengeri ipar | Tengeri alkalmazásokhoz szánt alkatrészek | Sárgaréz tengeri szerelvények, hajócsavarok |
Következő projektje a Moldie Castinggal
Ha a Moldie Castinggal kezdi meg következő projektjét, olyan tapasztalt mérnökcsapattal működhet együtt, amely elkötelezett az igényeire szabott, kiváló minőségű nyomásos öntési megoldások biztosítása mellett.
A minőség iránti elkötelezettségünket a szerszámgyártási folyamat során végzett szigorú tesztek és elemzések erősítik meg, garantálva a tartósságot és az alacsony karbantartási igényt.
Fejlett technológiával és az ügyfelek elégedettségére összpontosítva, Moldie Casting készen áll arra, hogy valóra váltsa elképzeléseit – lépjen kapcsolatba velünk még ma, és beszéljük meg, hogyan támogathatjuk következő projektjét!







