
Para ingenieros y gerentes de recursos que evalúan fundición a presión de partes de volumen medio a alto, fundición por gravedad se sienta en un terreno medio práctico. Equilibra la inversión de herramientas, precisión dimensional, acabado superficial y integridad de la parte.
En este blog, exploraremos el proceso y los materiales de fundición por gravedad, y lo más importante, sus ventajas, limitaciones y factores de coste.
Cuadro de contenido
[Haga clic en el título de abajo para navegar por este blog.]
- Gravity Proceso de fundición a presión
- Materiales
- Ventajas y límites
- Aplicación y productos
- Cálculo de gastos
- Encontrar un socio de fabricación final a fin
Cómo funciona la gravedad Proceso de fundición a presión
El proceso de fundición de gravedad sigue una secuencia definida de pasos, y las decisiones tomadas en cada etapa afectan directamente la calidad de fundición, la precisión dimensional y los requisitos de post-procesamiento aguas abajo.
Preparación de la muerte y el revestimiento de la muerte
Antes de cualquier operación, la muerte se precalienta a una temperatura controlada, típicamente entre 150 y 300 grados Celsius dependiendo de la aleación.
Precalentar elimina los puntos fríos dentro de la cavidad que de otra manera causa la solidificación prematura y el relleno deficiente.
Después del precalentamiento, un agente refractario de recubrimiento o liberación se aplica a las superficies de cavidad. Este abrigo hace dos cosas.:
- Ayudar a la liberación de fundición terminada limpiamente sin daño superficial
- Proteger el acero para troqueles de la erosión causada por el contacto repetido con metal fundido
El espesor y el tipo de revestimiento afectan tanto a acabado superficial como a la velocidad de transferencia de calor durante la solidificación.
Venting también se establece en esta etapa. Ventosas pequeñas, colocadas en el die línea de partición y en zonas propensas a la captura de aire, permiten que el aire desplazado escape ya que el metal llena la cavidad.
Pouring Molten Metal Through the Runner System
El metal fundido se vierte de una cucharilla en el sistema de corredores, que canaliza el metal en la cavidad de la muerte a través de un sistema de medición.
La geometría del corredor y la puerta controla la velocidad de flujo, la dirección de llenado y cuánta turbulencia las experiencias metálicas al entrar en la cavidad.
A menudo se incorporan en el diseño de la fundición para alimentar metal fundido en la fundición mientras se encoge durante la solidificación, impidiendo que los vacíos de contracción se formen en secciones gruesas.
Solidification, Cooling and Ejection
Una vez llenada la cavidad, el metal comienza a solidificarse. El enfriamiento comienza en las paredes de la muerte, donde el calor transfiere más rápido, y progresa hacia adentro.
El tiempo de enfriamiento varía según espesor de pared, la aleación y la temperatura de la muerte, y cuando la fundición se ha solidificado lo suficiente, se abre la matriz y la parte es empujada fuera de la cavidad por pasadores eyectores sin distorsionar la fundición todavía en caliente.
¡Pedicto!
Flash en el línea de partición se recorta primero. Desde allí, las castings pueden pasar por mecanizado CNC para lograr características de tolerancia ajustada tales como bores, agujeros roscados, o superficies de apareamiento que el morir solo no puede producir.
Pasos de acabado superficial, incluyendo disparos, recubrimiento de polvo, anodización o pintura, siguen basados en los requisitos de uso final de la parte.
Gravity Fundición a presión Materiales, Aleaciones y Part Performance
La selección de aleación en fundición por gravedad no es una decisión secundaria. La elección del material de fundición afecta la fluidez durante el llenado, el comportamiento de solidificación, las propiedades mecánicas, acabado superficial, y si la parte puede ser tratada después de la fundición.
Gravidad de aluminio Fundición a presión para usos estructurales y térmicos
El casting de gravedad de aluminio es una de las técnicas de fundición de gravedad más comunes por razones prácticas: baja densidad, buena fluidez, conductividad térmica razonable y fuertes propiedades mecánicas postcasting.
También responden bien al tratamiento térmico, lo que los hace útiles para aplicaciones estructurales y de alimentación.
Aleaciones comunes de aluminio fundición por gravedad incluyen las siguientes:
Tratamiento de calor, específicamente el ciclo T6 de tratamiento térmico de solución seguido de envejecimiento artificial, está disponible para varias de estas aleaciones y aumenta significativamente la fuerza de rendimiento y dureza en comparación con las condiciones de transmisión as.
Grados de zinc y Zamak para componentes de precisión
Aleaciones de zinc, incluyendo la familia Zamak, ofrecen un punto de fusión bajo y una excelente fluidez que les permite llenar detalles finos. Zamak 3 es el grado más común, ofreciendo un buen equilibrio de fuerza, ductilidad y estabilidad dimensional.
Las ruedas de zinc sostienen tolerancias estrechas y producen un suave acabado superficial natural, que reduce el procesamiento post para el hardware decorativo y de precisión. Su conductividad eléctrica y facilidad de chapado también los hacen útiles en la electrónica y las carcasas de conector.
La compensación es densidad. El zinc es significativamente más pesado que el aluminio, lo que limita su uso en aplicaciones sensibles al peso.
Aleaciones de magnesio para requisitos especializados
Aleaciones de magnesio como AZ91D y AM60B ofrecer la menor densidad entre los materiales de fundición estructural. AM50 proporciona una buena absorción de energía para piezas automotrices relevantes para el choque.
Cuando la reducción de peso es un requisito duro, el casting de gravedad de magnesio ofrece ratios de fuerza a peso que el aluminio no puede coincidir.
Ventajas, límites y resultados de calidad
La gravedad fundición a presión beneficia a un programa de producción con sus ventajas únicas, pero también está vinculada por sus limitaciones. Comprender claramente esas transgresiones, en particular alrededor costo de la herramienta, volumen de producción y calidad de fundición, es lo que separa una buena decisión de la fuente de un caro.
¿Por qué?
La gravedad fundición a presión es un proceso fundición en molde permanente, y la misma muerte de acero se utiliza para miles de vertederos. La geometría de la cavidad permanece fija, lo que significa precisión dimensional y acabado superficial siguen siendo consistentes desde el primer casting a la diez milésima.
Los moldes reutilizables también permiten optimizar el diseño de la matriz con el tiempo. La colocación del canal de enfriamiento, la geometría de las puertas y el venteo pueden ser refinados sobre la base de datos de inspección del primer artículo (FAI), mejorando el rendimiento sin reconstruir herramientas desde cero.
La baja porosidad de gas es otro beneficio estructural. Debido a que el relleno de gravedad es más lento y menos turbulento que la inyección de alta presión, el metal fluye hacia la cavidad con menos penetración de aire. La solidificación direccional controlada produce una microestructura densa, que soporta el tratamiento térmico y mejora el rendimiento de fatiga en el servicio.
Donde el proceso cae corto
La inversión de herramientas es la barrera más importante a la entrada. La gravedad troqueles de fundición a presión se mecanizan a partir de acero para herramientas y cuestan más para producir que los patrones fundición en arena. Para programas de bajo volumen, el costo de herramientas por parte permanece alto y el proceso pierde su ventaja económica.
El diseño die para el casting de gravedad también limita la complejidad geométrica. Los cortes y las características de re-entrant requieren núcleos de arena o secciones de morida plegable, que añaden tiempo de coste y ciclo. Partes con pasajes internos profundos o complejidad geométrica extrema pueden ser más adecuados a fundición a la cera perdida o fundición a baja presión.
Las tasas de producción también son más lentas que las de alta presión fundición a presión. El relleno de gravedad tarda más que la inyección de presión, lo que limita la salida por turno de máquina.
Factores de control de calidad que más importa
La precisión dimensional en fundición por gravedad depende de la calidad acero para troquelesX, la gestión constante de la temperatura de muerte y la práctica estable de vertido. Variación en cualquiera de estos introduce la deriva dimensional a través de una carrera de producción.
La inspección interna de calidad, específicamente el examen de rayos X para detectar vacíos de encogimiento y verificación CMM de dimensiones críticas, debe ser parte del proceso estándar de cualquier proveedor. Informes de inspección de tamaño completo después de los ensayos de herramientas ayudan a confirmar que el die está produciendo partes a la especificación antes de que comience la producción de volumen.
El acabado superficial se ve afectado directamente por la condición de recubrimiento y la temperatura de muerte. A medida que los revestimientos llevan o mueren la temperatura deriva, la calidad de la superficie degrada. Los horarios de mantenimiento regulares y la vigilancia de procesos son los controles prácticos que impiden esto.
Productos típicos Fundición a presiónX
Las aplicaciones Gravity fundición a presión abarcan una amplia gama de tipos de piezas, tamaños y requisitos de aleación. Lo que los conecta es una necesidad consistente de precisión dimensional, integridad mecánica y una calidad de superficie que limita el coste post-procesamiento.
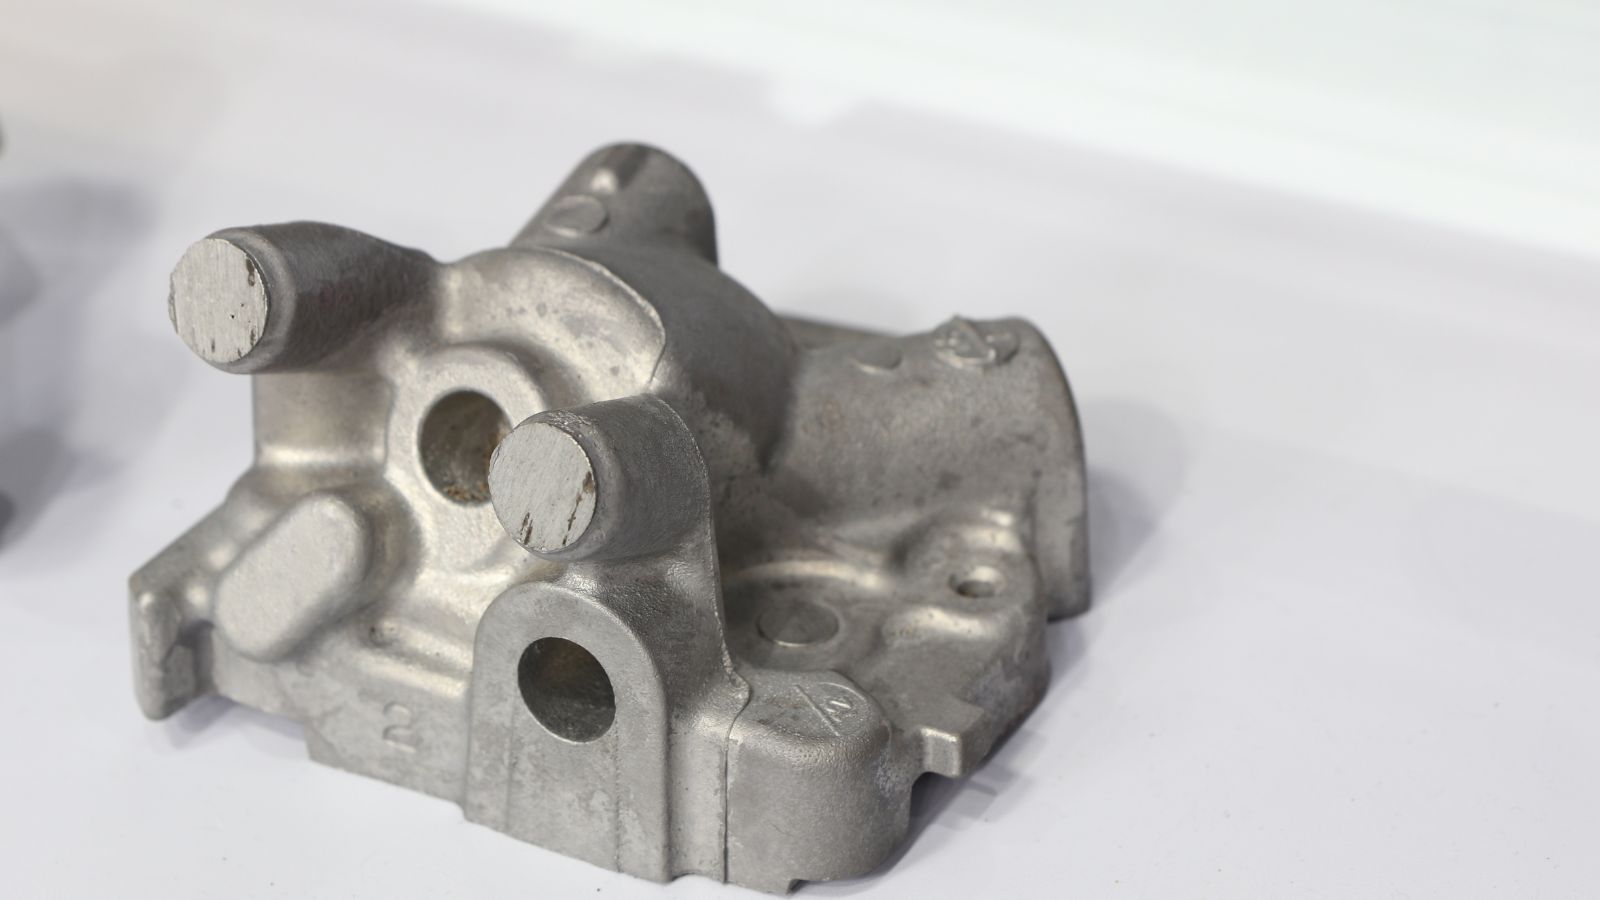
Piezas de automoción y Powertrain
La gravedad fundición a presión es ampliamente utilizada en el sector automotriz Debido a su capacidad de producir componentes de aluminio de alta integridad que soportan cargas térmicas y mecánicas extremas. Se utiliza principalmente para la fabricación de:
- Cilindros
- bloques de motor
- Pistons
- Carcasas de caja de cambios
- Componentes de suspensión
- Calipers de freno
Componentes electrónicos, de iluminación y termales
Aluminio fundición por gravedad es preferido para la producción de componentes electrónicos, de iluminación y de gestión térmica debido a la excelente conductividad térmica de aluminio y la capacidad del proceso para producir viviendas dimensionalmente estables y listas para usar. Aquí hay algunos ejemplos:
- Cierre electrónico
- Fregaderos de calor
- Cajas de luz LED
- Chasis para telecomunicaciones y electrónica industrial
Equipo industrial y piezas de manipulación fluida
La gravedad fundición a presión es ampliamente adoptada para el equipo industrial y las piezas de manipulación de fluidos, especialmente cuando la rigidez de presión, la resistencia a la corrosión y las geometrías internas complejas son esenciales para el rendimiento del sistema. Estos productos fundición por gravedad incluyen:
- Cuerpos de válvula
- Viviendas de bomba
- Colectivas
Calculando el coste de la gravedad Fundición a presión
El costo de la gravedad fundición a presión es la suma de la inversión de herramientas, el costo de producción por parte, la inspección de arriba y el acabado y mecanizado de aguas abajo, todo repartido a través del volumen de producción. Comprender cada controlador de costes ayuda a los gerentes e ingenieros a negociar mejor y evitar sorpresas después de que se cometa la herramienta.
-
Aprovechamiento de la inversión es el mayor costo inicial y el más afectado por la complejidad parcial. Un simple dos piezas mueren por un soporte cuesta mucho menos que un murciélago multicavidad con núcleos de arena para un cuerpo de válvula o cabeza de cilindro. Nivel de acero die, tamaño de la muerte, número de cavidades, y tiempo de mecanizado todo influencia este costo.
& nbsp;
-
Costo de producción por parte depende del tiempo de ciclo, el precio de aleación, la tasa de chatarra y el trabajo. El costo de aleación fluctúa con los mercados de productos básicos y tiene un impacto directo en el precio parcial para las fundición pesada o de paredes gruesas. La tasa de cambio es impulsada por la calidad diseño de moldeX, el control de procesos y la condición de muerte con el tiempo.
& nbsp;
-
Costo mecanizado CNC aumenta con el número de características de tolerancia estrecha, tolerancias requeridas y complejidad de fijación. Partes que necesitan múltiples pasos de mecanizado o superficies de localización de precisión cuestan más para terminar.
& nbsp;
-
Costo de acabado superficial varía según tipo de proceso, área de cobertura y tamaño de lote. Recubrimiento de pólvora, anodización, pintura y tratamientos similares agregan tiempo y trabajo dependiendo del requisito final de la parte.
& nbsp;
-
Costo de inspección depende del alcance de la primera inspección del artículo, cheques en proceso e inspección final. Pruebas de rayos X, verificación CMM e informes dimensionales añaden coste pero ayudan a reducir el riesgo de calidad antes de la producción de volumen.
Cuando un socio de fabricación de extremo a extremo añade valor
Para los compradores OEM y ODM que trabajan con múltiples proveedores, consolidando el diseño de die, fundición, mecanizado, inspección y acabado bajo un techo puede reducir el esfuerzo de coordinación y acortar los tiempos de plomo. También facilita la comunicación porque un equipo es responsable del proceso completo, desde el desarrollo de herramientas hasta la entrega final.
Un proveedor con simulación de flujo de moldes internos puede identificar problemas de llenado antes de que se cometa la herramienta, ayudando a evitar cambios costosos después de la inspección del primer artículo. Si el mismo proveedor también tiene capacidades de inspección CMM y rayos X, junto con mecanizado CNCX interna y acabado, puede proporcionar informes de calidad dimensional e interna mucho más rápido que una configuración que depende de laboratorios de terceros.
El valor principal de un fabricante de piezas fundición a presión no es sólo menor costo de unidad. Es una continuidad de ingeniería más fuerte, una rendición de cuentas más clara y una solución de problemas más rápida cuando surgen problemas durante la producción.



