
El diseño de fundición muere forma cada aspecto de una parte inyectado a presión a nivel fundamental. Un diseño fuerte equilibra las necesidades de selección de materiales, geometría y herramientas, que también reduce defectos, limita el mecanizado extra y extiende la vida útil de la herramienta. Este artículo explica las reglas fundición a presión en un orden lógico para mostrar cómo los diseños cuidadosos para la fabricación conducen a piezas confiables y la producción eficiente.

Principios y objetivos clave del diseño Fundición a presión
Die casting diseño pretende producir partes consistentes al menor costo práctico. Los ingenieros se centran en la calidad de fundición, la vida útil de las herramientas y el tiempo de ciclo corto desde el principio.
Entre los objetivos fundamentales figuran los:
- Minimizar la porosidad y la penetración del aire
- Control flash y ubicación línea de partición
- Soporte adecuado entrada y canal de alimentación
- Protege la vida mortal alta presión
Objetivos de diseño de la selección de materiales Fundición a presión
La selección de materiales es la base misma de un proyecto fundición a presión. Los ingenieros comienzan la selección de aleación reuniendo información, que proviene principalmente de los requisitos de diseño del cliente. Luego, los ingenieros utilizan esta información para establecer objetivos deseables para los diseños.
Límites de reducción de peso y densidad
En industrias como automotriz, aeroespacial y electrónica portátil, minimizar la masa de un componente es un objetivo de diseño primario. La densidad física de la aleación elegida dicta estrictamente el peso final de la parte. Los ingenieros deben evaluar cuidadosamente la relación entre fuerza y peso para asegurar que la parte siga siendo lo suficientemente ligera para su aplicación específica sin sacrificar la integridad estructural crítica.
Optimización de costos y economía de producción
Más allá del desempeño físico, la selección material se ve fuertemente limitada por estrictos límites presupuestarios esbozados en el ámbito inicial del proyecto. La optimización del coste real requiere equilibrar el precio bruto del metal contra su impacto general en el ciclo de fabricación para una mejor manufactura.
Por ejemplo, las aleaciones con puntos de fusión inferiores naturalmente extienden la vida útil de caras fundición de acero muere, pero pueden carecer de otras propiedades necesarias para los productos. La clave de este proceso es el compromiso y la evaluación, por lo que los ingenieros pueden llegar a una solución más cualificada para los proyectos que otros materiales..
Física térmica y variables de fabricación
Antes de evaluar la fuerza final de una parte, los ingenieros deben tener un primer factor en cómo se comporta el metal durante el proceso de fundición a presión. Las variables de fabricación, específicamente la física térmica y las tasas de refrigeración y solidificación del molde, alteran fundamentalmente las características inherentes de un material. Enfriamiento rápido dentro de la matriz crea una estructura densa y fina que mejora significativamente la resistencia de base del material.
Propiedades mecánicas y fuerza operacional
Basándose en la base estructural establecida durante la fase de enfriamiento, la opción específica de aleación define directamente las capacidades mecánicas de base del componente. Estas métricas críticas incluyen fuerza de tracción, fuerza de rendimiento, elongación (ductilidad) y dureza general.
Juntos, estas propiedades específicas rigen exactamente lo bien que la parte final manejará cargas mecánicas continuas, shock físico repentino y desgaste inducido por fricción a lo largo de su vida activa.
Resistencia a la corrosión y viabilidad a largo plazo
Una vez aseguradas las capacidades mecánicas, los ingenieros deben tener en cuenta la resistencia ambiental para garantizar la supervivencia a largo plazo del producto durante la exposición a agentes corrosivos como sal, humedad ambiente o productos químicos industriales.
Si las propiedades mecánicas de la aleación elegida son perfectas pero su resistencia ambiental es débil, los ingenieros deben planificar para la secundaria acabado superficiales para proteger el producto final.
[Die casting hace uso de una amplia gama de metales. Para obtener más información sobre aleaciones específicas fundición a presión, consulte nuestra guía de material fundición a presión!
Geometría crítica y diseño de características
La geometría controla cómo el metal llena la muerte, se enfría y se inyecta. Los diseñadores deben controlar espesor de pared, aplicar ángulo de desmoldeo, definir limpios línea de partición, y utilizar filetes y radios para prevenir concentraciones de estrés y desgaste de herramientas.

Espesor de pared y uniformidad
Las unidades de espesor de la pared llenan, enfrian el tiempo y defectan el riesgo. La mayoría de los fundición a presión de aluminio usan paredes de 1,5 a 3.0 mm, el zinc puede ir más delgado a 0.75–2.5 mm, y el magnesio a menudo cae entre 1,25–2,0 mm. Los diseñadores confirman el mínimo espesor de pared con los datos seleccionados de aleación y proveedor.
Ellos buscan uniforme espesor de pared en toda la parte. Los saltos repentinos superiores a 1,5× entre secciones adyacentes crean puntos calientes. Estas áreas se enfrían lentamente y a menudo causan marcas o porosidad interna.
Cuando se necesita fuerza, también evitan secciones sólidas gruesas. En su lugar, es posible arrancar áreas pesadas y añadir costillas, que mantienen rigidez al tiempo que preservan el enfriamiento constante espesor de pared y estable.
Draft Angles and Parting Lines
Un ángulo de desmoldeo adecuado permite que la parte salga de la muerte sin daño. Por regla general, los diseñadores aplican al menos 1 borrador en paredes exteriores y 2° en características internas. Las cavidades más profundas requieren más borrador, a menudo añadiendo 1° por 25 mm de profundidad.
Los diseñadores también definen línea de particións claros temprano en el diseño. Un plano, simple línea de partición reduce la complejidad del flash y de la herramienta. Poca ubicación XXT0002 XXs aumentan el desajuste, el trabajo recortado y el costo.
Fillets, Radii y Corners
Los ángulos internos de afilar restringen el flujo de metal y crean concentraciones de estrés. Bajo carga, estos rincones pueden elevar el estrés local dos o tres veces. También acortan la vida mortal porque bordes agudos en la cavidad crack bajo calor y presión.
Los diseñadores usan filetes y radios en todas las intersecciones de la pared. Una regla común establece el radio interno mínimo en torno a 0.5 × espesor de pared, con muchas aplicaciones utilizando 0.75 mm o más. Los radios más grandes mejoran el flujo y reducen el riesgo de porosidad.
Las esquinas externas también se benefician de radio. Las esquinas externas redondeadas reducen el chipping y mejoran la cobertura del revestimiento.
Elementos estructurales y características complejas
Las costillas, los jefes, los agujeros y los atajos dan forma a cómo los componentes fundidos se llenan, se enfrían y se expulsan de la matriz. Diseño adecuado de estas características controla la porosidad, rigidez, vida útil y precisión de montaje.
Ribs and Boss Design
Las costillas aumentan la rigidez sin añadir paredes gruesas. Los diseñadores utilizan costillas para controlar la página de guerra y reducir el peso en grandes áreas planas.
Una regla común establece el espesor de la costilla a 0,6–0 × el espesor de pared (T nominal). En cuanto a la altura de las costillas, a menudo permanece por debajo de 5 × T para evitar problemas de llenado y secciones altas débiles.
Los diseñadores añaden un radio de filete cerca del espesor de pared en la base de costillas. También aplican un borrador de 1-3° para apoyar la eyección limpia.
El diseño del jefe sigue límites similares. Los jefes aburridos o sólidos crean puntos calientes y vacíos internos.
Principales directrices del jefe:
- Mantén al jefe espesor de pared cerca de T
- Cortar grandes jefes para mantener las paredes uniformes
- Añadir las costillas de soporte para mejorar la fuerza y el flujo de metal
- Mantener espacio entre los patrones y las paredes cercanas para proteger acero para troqueles
Diseño de Holes, Windows y Undercuts
Los agujeros y las ventanas afectan el relleno, la ventilación y la fuerza de la muerte. Las características pequeñas o profundas son más difíciles de fundir limpiamente.
Para muchos componentes de fundición de aluminio, los diámetros mínimos prácticos comienzan cerca de 2 mm. Los diseñadores limitan la profundidad a aproximadamente 4-6 veces el diámetro cuando sea posible. Agujeros más profundos pueden requerir perforación secundaria.
Siempre que sea posible, usan agujeros cored en lugar de mecanizar material sólido. Los núcleos reducen la reducción del peso y el control, pero deben dejar suficiente acero en la matriz para la fuerza.
Windows y grandes recortes deben tener:
- esquinas redondeadas para reducir el estrés
- Uniforme espesor de pared alrededor de la apertura
- Transiciones suaves a costillas o patrones cercanos
Los recortes aumentan el costo de la herramienta. Requieren núcleos o diapositivas laterales, que añaden partes móviles y aumentan las necesidades de mantenimiento. Los diseñadores a menudo revisan la geometría para alinear las características con la dirección principal del sorteo y evitar los recortes innecesarios.
Características especiales y diseño de pan
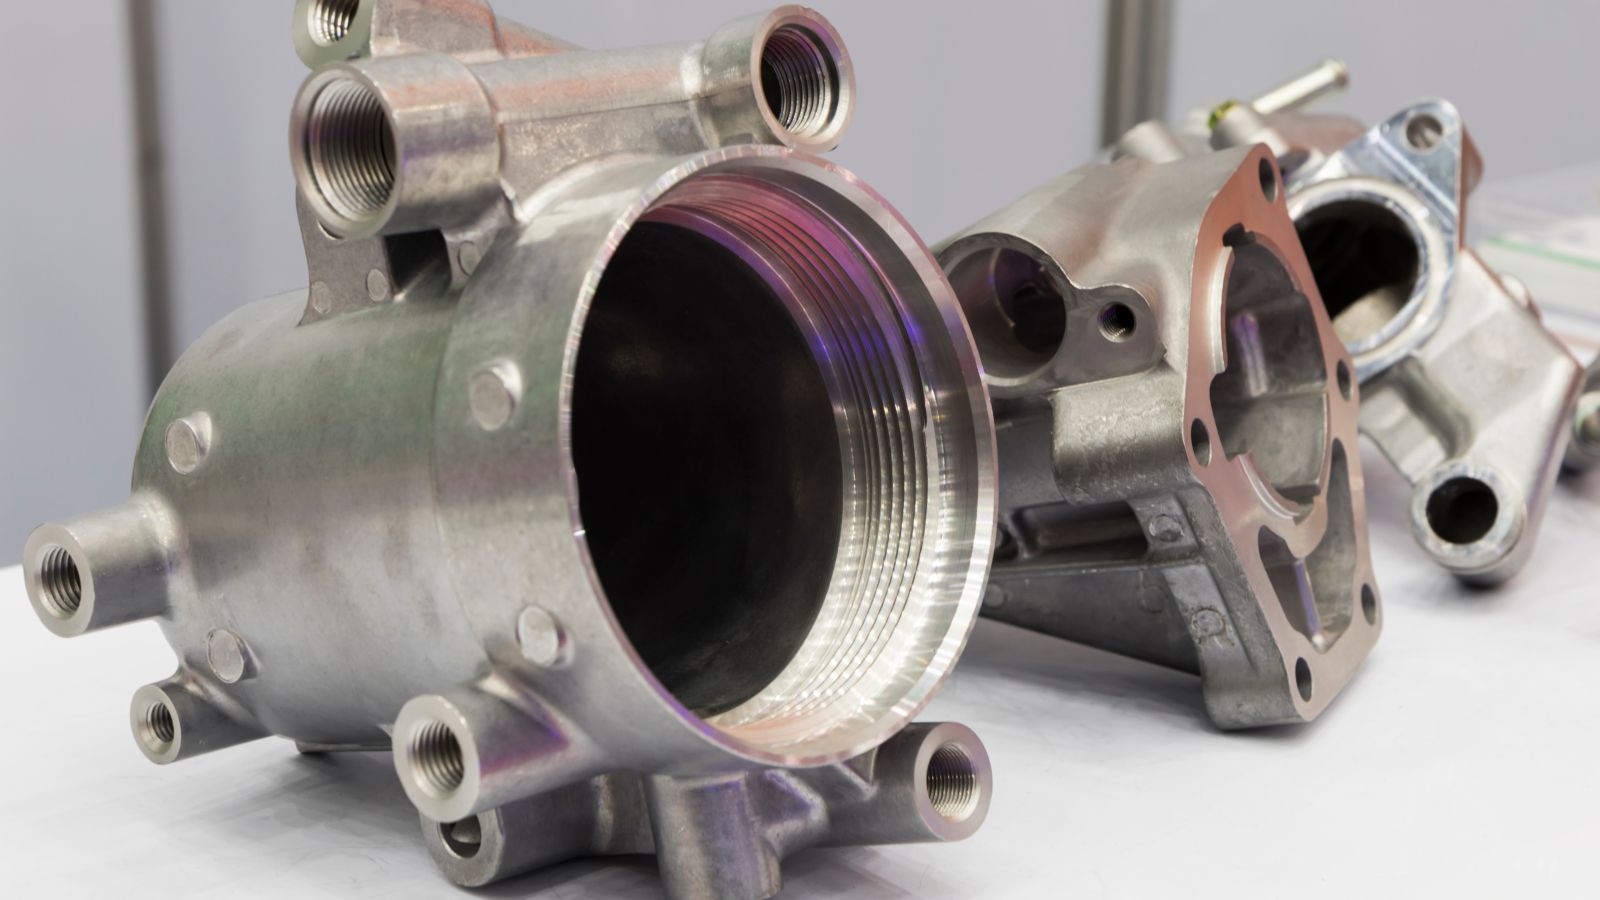
Los hilos y las características agregadas requieren una cuidadosa planificación en fundición a presión. Los diseñadores deben equilibrar costos, vida útil, fuerza y necesidades de montaje al elegir entre detalles de fundición y mecanizado secundario o insertos.
Diseño de hilos: Cast-in vs. Post-Machined
Los diseñadores suelen elegir entre hilos inyectado a presión formados en la herramienta y los hilos cortados después de la fundición.
Cast-in Thread: Reduce las operaciones secundarias. Trabajan bien para hilos externos más grandes donde la ligera variación es aceptable.
Sin embargo, los formularios completos de hilo externo pueden crear problemas de alineación línea de partición, y los hilos internos lanzados directamente en la parte generalmente requieren núcleos especiales o acciones laterales, que aumentan el costo de muerte y aumentan el desgaste.
Flete a máquina: Los hilos pequeños o precisos a menudo funcionan mejor cuando se mecanizan después de la fundición. Los hilos post-machined proporcionan tolerancias más ajustadas y acabados más suaves. También evitan el daño de la herramienta de núcleos delgados o frágiles.
En muchos casos, los equipos perforan y pulsan agujeros internos en lugar de fundirlos. Este método mejora la consistencia y extiende la vida mortal. Comparado con el moldeo por inyección, fundición a presión maneja hilos metálicos con mayor fuerza, pero todavía enfrenta límites de borrador y eyección similares.
Insertos funcionales y métodos de la Asamblea
Los insertos funcionales añaden fuerza y mejoran la resistencia al desgaste en áreas de alta carga. Los diseñadores pueden colocar inserciones de acero o latón en el molde antes de la inyección de metal. La aleación fundida fluye alrededor de la inserción y lo bloquea en su lugar.
Este método funciona bien para los jefes roscados que se enfrentan a la asamblea repetida. Reduce el stripping y mejora la durabilidad a largo plazo. Sin embargo, la colocación de inserción aumenta el tiempo del ciclo y requiere una fijación precisa.
Para insertar en metal post-casting roscados, los ingenieros utilizan insertos en función de prensa, Heli-Coils (inserciones de hilos de alambre), o Keenserts (inserciones de bloqueo de teclas), que son roscados mecánicamente o presionados en un agujero pre-drilled/cast, en lugar de fundirse en lugar.
Al añadir costillas o patrones para las características roscadas, los diseñadores mantienen uniforme espesor de pared y añaden filetes en la base. Este paso reduce el estrés y soporta el flujo de metal liso. Borrador adecuado sobre los patrones también asegura la eyección limpia y protege la herramienta.
Operaciones post-Casting: Acabados de mecanizado y superficie
Decidir lo que sucede después de la parte deja el molde es un paso crítico en diseño para fundición a presión. La coordinación eficaz entre el diseño de fundición cruda y los pasos posteriores a la transmisión reduce las tasas de desguace y reduce los tiempos generales de producción.
Prestación de mecanizado y planificación Datum
Mientras que fundición a presión produce formas casi-net, muchas partes todavía requieren mecanizado CNC después de lanzar para conocer tolerancias increíblemente ajustadas. Los ingenieros deben incluir una prestación de mecanizado definida en superficies críticas durante la fase de diseño. en el fondo de la estructura de la parte,.
Para optimizar este proceso, los ingenieros deben planificar ubicaciones datum durante el diseño inicial de la matriz. El control datum claro garantiza que la parte se sienta idénticamente en la fijación CNC cada vez, lo que mejora la repetibilidad durante la post-maquinación y admite montaje de metal preciso.
Acabado superficial Selección y impacto de diseño
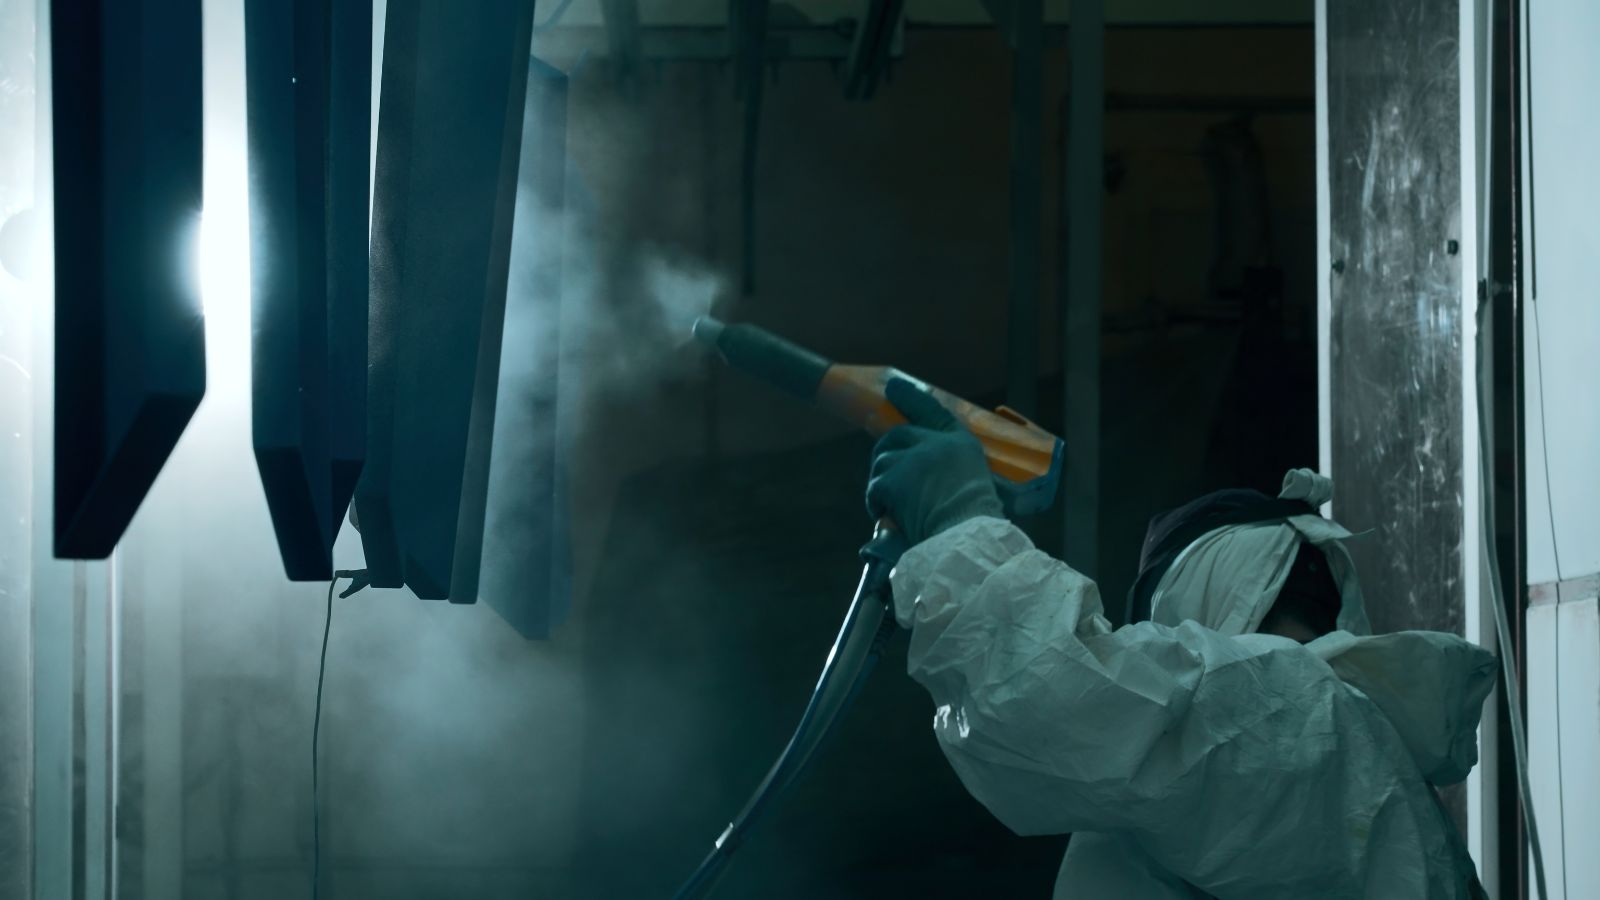
La fundición puede producir superficies notablemente lisas, pero la mayoría de las partes requieren cierto nivel de postprocesamiento mecánico o químico para satisfacer especificaciones estéticas o funcionales finales. Porque el elegido acabado superficial interactúa directamente con el metal fundido, los diseñadores deben tener en cuenta los espesores de recubrimiento, la acumulación de bordes y la integridad superficial durante la fase CAD.
Los métodos comunes de procesamiento posterior incluyen:
- Anodizing: Forma una capa protectora de óxido en piezas de aluminio.
- Recubrimiento de polvo: Aplica un polvo seco que cura bajo calor en una capa altamente duradera.
- Pintura: Añade protección básica y atractivo visual a un menor costo; a menudo utilizado para partes no sometidas a desgaste extremo.
- Plating: Depósitos de una capa metálica delgada (como zinc, níquel o cromo) para mejorar drásticamente la resistencia al desgaste, blindaje EMI o rendimiento eléctrico.
- Deburación o explosión: Procesos mecánicos (como afinamiento o lijado) que eliminan bordes afilados, flash línea de partición y defectos superficiales antes de aplicar otros recubrimientos líquidos o en polvo.
Cómo Acabar la superficie Requisitos Influencia Fundición a presiónX Diseño
El acabado que elijas activamente dicta cómo debes diseñar la geometría de la parte. El gráfico que figura a continuación ilustra cómo diferentes métodos de procesamiento posterior requieren ajustes de diseño específicos antes de que el molde se corte.
|
Método de acabado superficial
|
Impacto en las tolerancias de la parte
|
Ajustes de diseño clave requeridos
|
|---|---|---|
|
¡A!
|
Añade un espesor significativo (0.05–0.15 mm por superficie).
|
Reduzca los diámetros del jefe y los huecos más anchos para las piezas de apareamiento. Los hilos deben enmascararse o cortarse después del revestimiento.
|
|
Plating (Chrome/Nickel)
|
Cambio de espesor mínimo, pero altamente sensible a la geometría de la parte.
|
Requiere radios externos generosos, ya que el revestimiento se acumula agresivamente en esquinas afiladas. El diseño debe minimizar la porosidad, ya que el gas atrapado hace que el plating blister.
|
|
Anodizing
|
Cambio de espesor negligible, pero penetra la superficie metálica.
|
Sólo se limita a ciertas aleaciones como aleaciones especializadas de bajo nivel. Los ángulos deben ser suaves, y las ubicaciones de las puertas deben ser alejadas de superficies cosméticas altamente visibles.
|
|
Pintura
|
Agrega el espesor moderado dependiendo del recuento de tapa y capa.
|
Puede ocultar marcas de flujo menores y fallas superficiales poco profundas. Requiere una cuidadosa planificación de línea de partición para que la eliminación flash no arruine la superficie pintada.
|
|
Abrasivo Blasting
|
Quita una capa microscópica de material; altera la textura.
|
Requiere un poco más grande ángulo de desmoldeo en paredes texturadas para asegurar la eyección limpia antes del proceso de explosión homogeneiza la superficie.
|



