
Los ingenieros y gerentes de abastecimiento saben el costo extra que podría traer una revisión del molde en la etapa fundición a presión. Para evitarlo, prototipo fundición a presión se introduce en el flujo de trabajo fundición a presión.
Fundamentally, de los prototipos de los modelos de la producción de los últimos es el practiza de producir pequeños lotes de piezas metálicas funcionales para probar la viabilidad y la fabricación del diseño antes de invertir en moldes endurecidos de producción masiva, pero tEl desafío es que no es un solo método. Este método abarca mueres de acero monocavity, billets mecanizadas y fundición a la cera perdida.
Por lo tanto, esta guía está aquí para ayudarle a decidir las principales rutas de prototipo, cubriendo la selección de aleaciones, reglas de diseño y cómo transferir aprendizajes a la producción de alto volumen.
Cuando es Prototipo Casting la elección correcta?
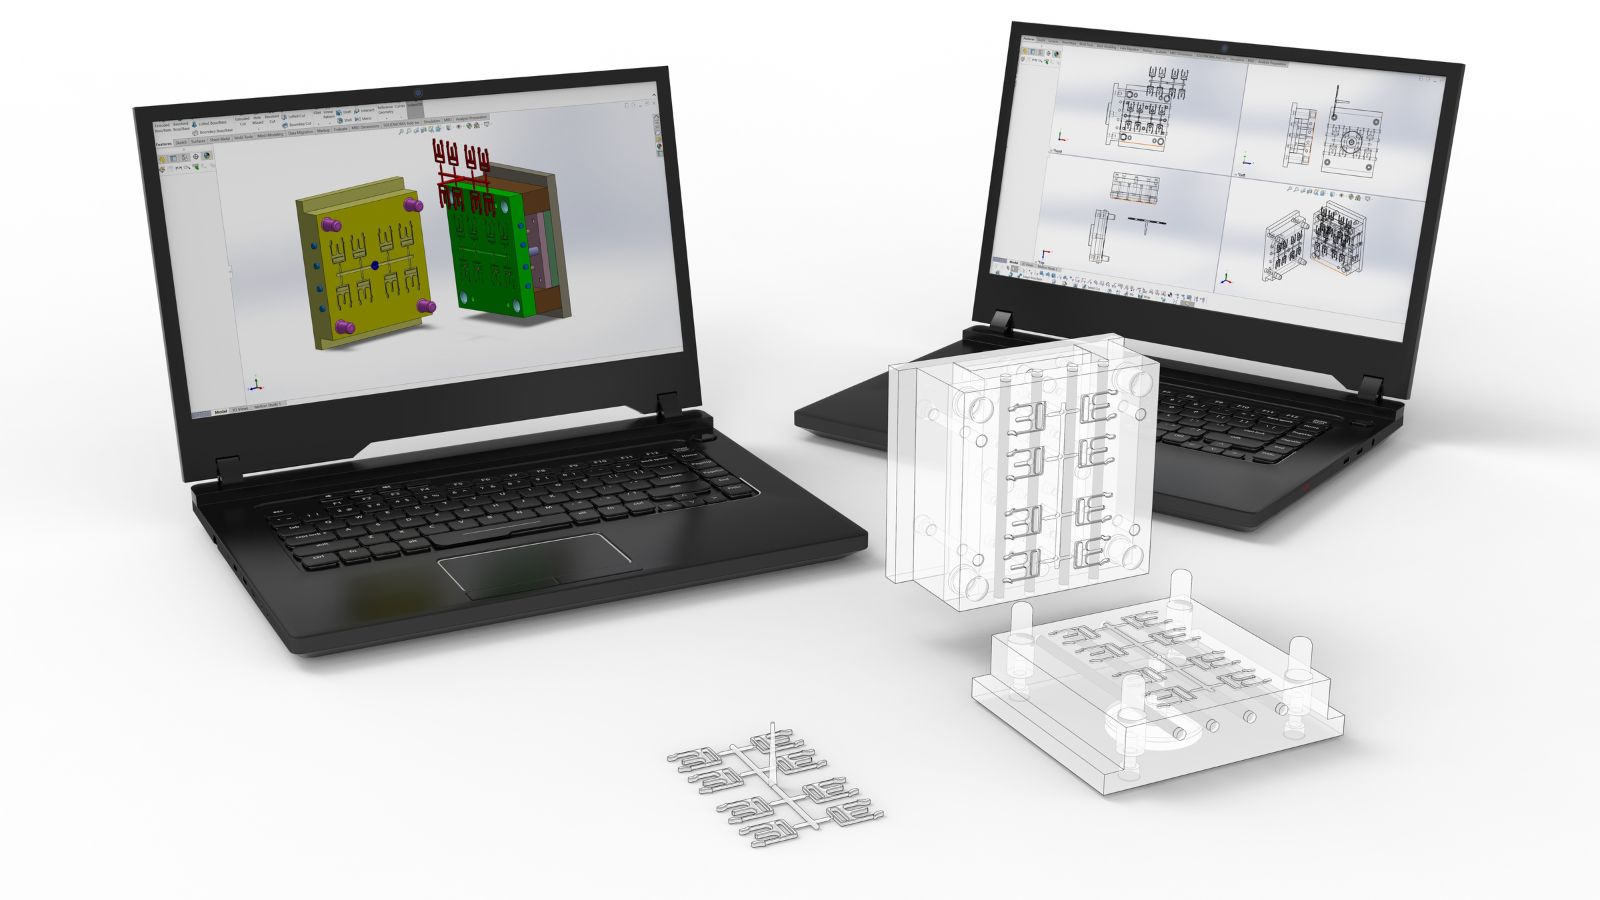
No todos los proyectos requieren un prototipo de fundición, pero algunos objetivos de validación simplemente no pueden ser alcanzados por partes mecanizadas o impresas en 3D. Las piezas de fundición llevan patrones residuales de estrés, densidad de la piel y características de porosidad que provienen del proceso de fundición en sí, no del material.
Cuando una parte requiere pruebas de vibración, ciclismo térmico o montaje de carga, un prototipo de fundición proporciona datos mucho más relevantes. Los puestos de control comunes de validación previa a la producción incluyen:
- Conformación dimensional to tight 2D and 3D drawing tolerances.
- Integro estructural bajo cargas mecánicas específicas para aplicaciones.
- Aceptabilidad de acabado superficial para el postprocesamiento (analización, encofrado).
- Montaje apropiado con soportes, carcasas o sujetadores.
- Verificación del espesor de la pared secciones complejas de paredes delgadas (bajo 2,5 mm).
Uso análisis de flujo de molde durante esta fase permite a los ingenieros modelar la velocidad de llenado y la distribución de temperatura. Cuando los datos de simulación se alinean con partes de prototipo físico, el equipo gana confianza en que la producción diseño de molde es sonido.
Métodos de Prototipo Principal: Comparación
La elección correcta depende de cuán de cerca el prototipo debe coincidir con la parte final de producción y lo que el equipo necesita aprender.
Dies de Prototipo de Cavidad Individual
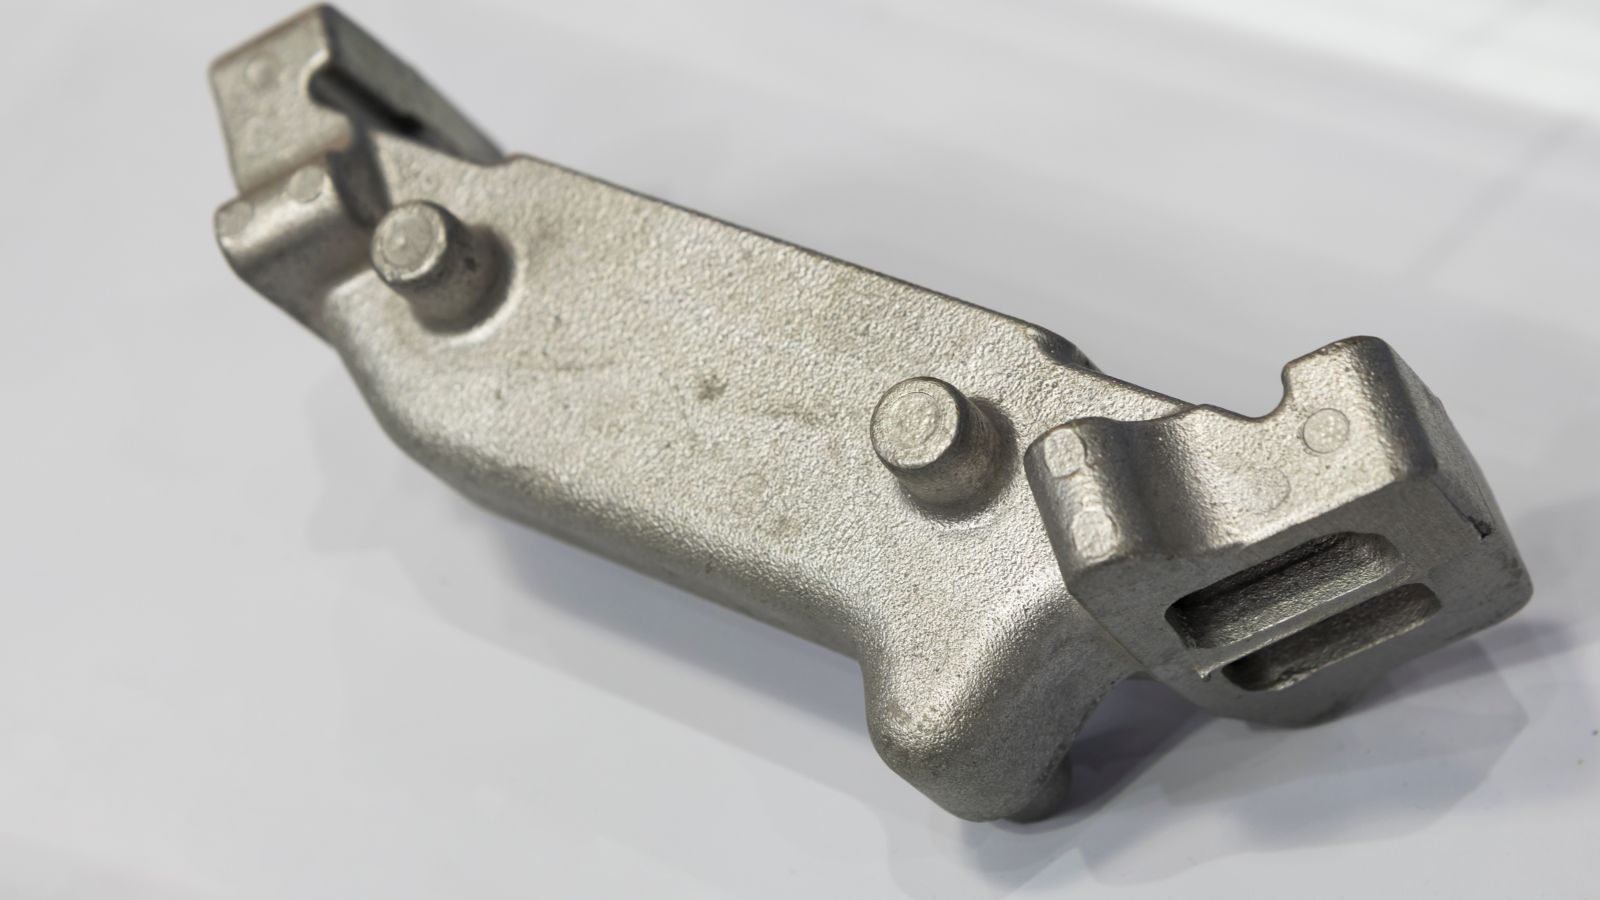
Un prototipo de monocavidad utiliza un molde de acero real mecanizado para producir una parte por inyección. Como estrategia primaria de control de costos, el prototipo muere normalmente se construyen desde el más suave acero para herramientas (como P20) o H13 no endurecido, en lugar del caro, totalmente endurecido acero requerido para la producción.
Esto reduce el costo inicial de la herramienta en un 30% al 50% y reduce significativamente el tiempo de mecanizado, mientras que todavía produce disparos en condiciones que aproximan de cerca la alta presión fundición a presiónX, lo que lo hace perfecto para validar el comportamiento de relleno, diseño de puertas y canales de refrigeración.
Mecanizado de sólido (CNC)
Mecanizado de Billet stock es la manera más rápida de obtener una muestra de metal. Sin embargo, las piezas mecanizadas carecen de la capa de piel de fundición y la estructura de granos formadas durante la inyección de alta presión.
Piezas de aluminio a máquina normalmente funcionan 15% más débil en la fuerza de rendimiento en comparación con los equivalentes de fundición. Es excelente para los cheques de montaje tempranos, pero un pobre sustituto para validar la porosidad o comportamiento de paredes delgadas.
Fundición de inversiones
Usando patrones de cera impresos en 3D en lugar de herramientas duras, fundición a la cera perdida produce prototipos metálicos que coinciden estrechamente con la geometría de una fundición de producción. Tiene una precisión dimensional más estricta que una facturación mecanizada en características externas complejas y está bien adaptada para piezas de aluminio sometidas a pruebas estructurales.
Opciones de materiales para ensayos en el mundo real
Probar un prototipo en la aleación equivocada produce datos engañosos. Los resultados de la prueba sólo predicen el rendimiento de producción cuando el prototipo de aleación coincide perfectamente con el material de producción previsto.
- Aluminio (A380, A360): El estándar para validación funcional ligera en aplicaciones automotrices e industriales. Aluminum proporciona datos precisos sobre la capacidad espesor de pared, calidad acabado superficial (recubrimiento de pólvora, anodización) y comportamiento dimensional bajo temperatura.
- Zinc: Utilizado donde se requieren detalles finos, tolerancias estrechas y superficies suaves como las fundidas. El zinc fluye a temperaturas inferiores, lo que significa paredes más finas y características más afiladas son alcanzables. Es ideal para conectores electrónicos y carcasas de precisión.
- Magnesio (AZ91D, AM60B): Seleccionado donde la reducción extrema de peso es un requisito primario. El magnesio produce partes de paredes delgadas de forma casi-net que proporcionan datos tempranos sobre el comportamiento estructural y objetivos de masas simultáneamente.
Normas de diseño y estrategias de control de costos
Los resultados prototipos —y los gastos de herramientas— dependen en gran medida de cómo la parte está diseñada antes de que se haga el primer disparo. Controlar los costos en la etapa prototipo significa enfocar su uso de herramientas sólo en las características que deben ser probados estructuralmente.
- Prevención de la eliminación: Cada tolerancia extremadamente ajustada requiere la secundaria mecanizado CNC o más lenta EDM (Mecanizado de descarga eléctrica) en el molde, conduciendo costos de prototipo. Únicamente aplicar tolerancias ajustadas (± 0,1 a 0,2 mm) a áreas funcionales críticas; dejar que las superficies no empanadas permanezcan como.
- Simplifique la geometría para la herramienta: Ataques, complejas acciones laterales y texturas decorativas agregan miles de dólares a los costes del molde prototipo. Simplifique la geometría no crítica (por ejemplo, combinando conjuntos de piezas múltiples o eliminando costillas estéticas) para reducir la complejidad de las herramientas y mantener el presupuesto centrado en validar el rendimiento estructural.
- Gating and Cooling: Prototipar con un die real permite que el equipo valide la posición de la puerta antes de que se cometa la herramienta de producción, ayudando a evitar los cierres fríos y la porosidad.
- Operaciones secundarias: Diseño de dato de mecanizado adecuado y patrones de fijación temprano para que las muestras de prototipo puedan pasar exactamente el mismo mecanizado CNC o los procesos de recubrimiento previstos para la producción de masa.
De la aprobación de la muestra a la producción de volumen
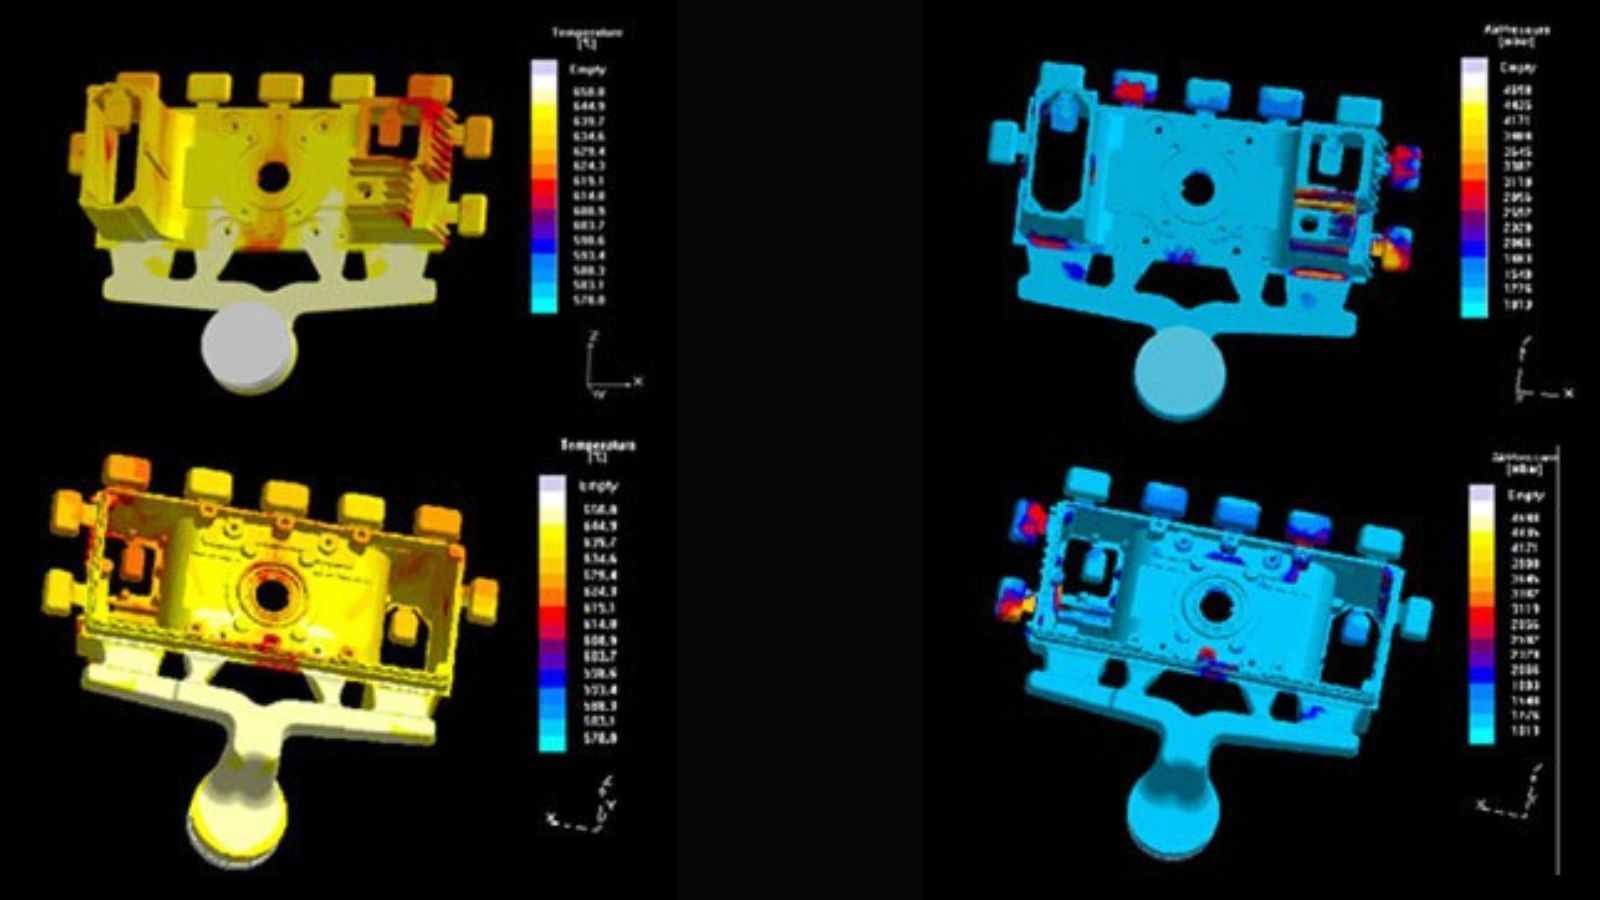
El resultado más valioso de un programa prototipo es el conocimiento documentado que transfiere a la herramienta de producción. Lugares de puerta que funcionaban, configuraciones de enfriamiento que controlaban warp y parámetros de aleación que producían relleno consistente se convierten en la especificación de referencia para la producción muere.
Los ensayos de prototipo deben producir resultados de inspección documentados, no sólo evaluaciones visuales de pases/fail. Confíe en proveedores equipados con CMM (Máquinas de medición coordinadas) para la verificación dimensional y Inspección de rayos X para cheques de porosidad interna es su mejor opción.
Cuando un único proveedor gestiona tanto el prototipo como la herramienta de producción, la transferencia de conocimiento sucede sin problemas. El equipo que construyó la herramienta prototipo utiliza esa experiencia exacta en la producción diseño de molde, reduciendo el riesgo de repetir problemas a escala.
Cómo solicitar un presupuesto de prototipo
Los proveedores necesitan datos técnicos completos para proporcionar presupuestos significativos y evitar retrasos del horario. Para obtener una cita precisa y rápida de prototipos, se recomienda que proporcione la siguiente información:
- Archivos CAD 3D (STEP, IGES, DXF, o formato DWG).
- Dibujos 2D con tolerancias críticas claramente marcadas.
- Aleación de objetivos (por ejemplo, aluminio A380, zinc Zamak 3).
- Estimaciones de volumen (Cuantía de prototipo necesaria + producción anual estimada).
- Necesidades secundarias (mecanizado CNC, recubrimiento de polvo, montaje).
Nota: Si sólo tiene muestras físicas, el departamento de inspección de Moldie puede escanear 3D para crear el diseño inicial.



