
In der Bearbeitungsindustrie stehen Hersteller oft vor Bauteilen, die zu hart, zu dünn oder einfach zu komplex für herkömmliche Bearbeitungsmethoden sind. Genau hier zeigt das Funkenerosion (EDM) (EDM) seinen Wert. Durch das Entfernen von Material mit kontrollierten elektrischen Entladungen anstelle von Kraft ermöglicht diese CNC-Bearbeitung-Technik enge Toleranzen in Werkzeugstählen, Hartmetallen, Titan und anderen exotischen Legierungen..
Dieser Funkenerosionsprozess kann je nach Bearbeitungsmethode in viele Varianten unterteilt werden; die am häufigsten verwendeten sind Draht-EDM, Senkerodiermaschine (Sinker EDM) und das Bohren von Löchern EDM.
Draht-EDM (WEDM)
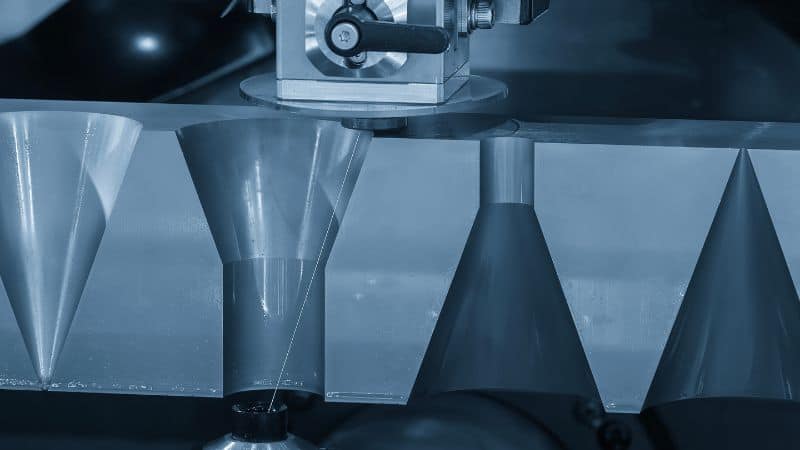
Arbeitsprinzip und Einrichtung
Draht-EDM verwendet einen kontinuierlich zuführbaren elektrisch geladenen Draht unter Spannung, typischerweise Messing oder beschichtetes Messing, als bewegliche Elektrode. Der Draht berührt das Werkstück niemals. Stattdessen wird ein kontrollierter Abstand aufrechterhalten, während der CNC den Draht entlang eines programmierten Pfads führt. Das Werkstück liegt in deionisiertem Wasser, das als Dielektrikum dient und effizient die Ablagerungen ausspült.Obere und untere Drahtführungen ermöglichen das Neigen oder Verjüngen des Drahtes, um geneigte Merkmale zu erzeugen.
Der Generator der Maschine moduliert Pulsenergie, Dauer und Frequenz über Schrupp- und mehrere Schlichtdurchgänge. Schruppschnitte priorisieren Geschwindigkeit und lassen Spielraum für nachfolgende Schlichtdurchgänge, die die Toleranz und Oberflächenfinish einstellen. Die Vorrichtung ist wichtig: eine solide, thermisch stabile Einrichtung, genaue Bezugspunkte und gute Spülwege wirken sich direkt auf Genauigkeit und Durchsatz aus..
Typische Anwendungen und Materialien
Draht-EDM-Maschinen werden typischerweise für komplexe Profile verwendet: Stempel, Matrizen, Zahnräder, Verzahnungsformen, medizinische Komponenten und komplexe 2,5D-Konturen, die schwer oder unmöglich zu fräsen sind. Sie eignen sich hervorragend für gehärtete Werkzeugstahl-Stähle (A2, D2, H13), Wolframkarbid, Titan, Inconel und andere Superlegierungen. Häufige Szenarien umfassen das Schneiden Druckgusswerkzeuge aus einem Block, präzise Einsätze produzierend, spröde oder gehärtete Teile ohne Spannungen zu trennen und dünne Stege oder empfindliche Merkmale ohne Verformung zu erstellen.
Vorteile und Einschränkungen
- Genauigkeit und Ausführung„Halten von ±0,0001–0,0002“ ist bei stabilen Aufbauten Routine, und Oberflächenfinishes unter 1 μm Ra sind mit mehreren Abziehdurchgängen erreichbar.
- Minimale mechanische Belastung: Keine Schneidkräfte bedeuten, dass dünne Wände und feine Details intakt bleiben. Wärmeeinflusszonen sind klein und aufgeschmolzene Schichten sind dünn.
- Automatisierungsfreundlich: Auto-Gewindeschneiden, Wiederherstellung bei Drahtbruch und integrierte Tastunterstützung sorgen für zuverlässige, unbeaufsichtigte Durchläufe, insbesondere bei längeren Profilen.
Einschränkungen: Der Draht muss physisch auf das Kontur zugreifen, was bedeutet, dass Unter- oder geschlossene Hohlräume nicht erreichbar sind. Der Einstieg erfordert ein Startloch, es sei denn, der Startpunkt befindet sich an einer Kante. Hohe Teile benötigen möglicherweise sorgfältige Spülstrategien, um die Stabilität zu erhalten und Drahtabtrag sowie Brüche zu minimieren..
Senkerodiermaschine (Sinker EDM) (Stanzsenkung/Konventionell EDM)
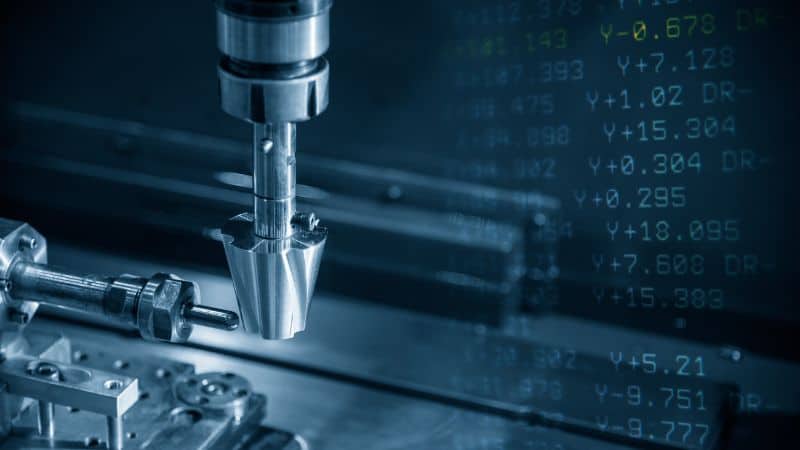
Elektroden, Werkzeuge und Kavität-Bildung
Senkerodiermaschine (Sinker EDM), auch bekannt als das Senken, verwendet eine geformte Elektrode, typischerweise aus Graphit oder Kupfer, die auf einem Hubzylinder montiert ist. Die Elektrode wird auf die negative Seite des Kavität gesetzt und dann unter Servosteuerung in das Werkstück „gesenkt“, während Funkentladung Material abträgt. Kohlenwasserstoffbasiertes Öl ist ein übliches Dielektrikum.Das Umkreisen (kleine programmierte Bewegungen wie kreisförmige oder Vektor-Orbits) verbessert die Spülung, erhöht Oberflächenfinish und gewährleistet Endmaße ohne Überbearbeitung an den Ecken.
Die Wahl der Elektrode macht einen großen Unterschied: Graphit sorgt für höhere Geschwindigkeit, ist hitzebeständig und eignet sich für größere Kavitäten; Kupfer hält Details gut und kann feinere Oberflächen liefern. Erfahrene Hersteller setzen oft mehrere Elektroden ein: eine gröbere zum Grobabtragen, eine Halbfertigstellende zum Stabilisieren der Wände und eine Fertigelektrode für enge Toleranzen und Ra..
Anwendungen, Toleranzen und Oberflächenfinish
Senkerodiermaschine (Sinker EDM) ist eine bevorzugte Option für 3D-Formhöhlungen, Prägungen, Rippen, tiefe Taschen, Logos und Geometrien, auf die ein einfacher Draht nicht zugreifen kann. Toleranzen von ±0,0002–0,001″ sind je nach Größe und Einrichtung realistisch, wobei Oberflächenfinish unter 1 μm Ra bei Endbearbeitungsabzügen möglich sind. Da die Elektrode die Geometrie überträgt, sind komplexe Übergänge und Freiformen typisch in Spritzgießwerkzeuge und Druckguss Werkzeuge.
Vorteile und Einschränkungen
- Echte 3D-Fähigkeit: Seine Hauptstärke liegt in der Erstellung von blinden Kavitäten, Untergriffen und komplexen dreidimensionalen Formen, die für Draht-EDM unmöglich herzustellen sind.
- Überlegen Oberflächenfinish: In der Lage, außergewöhnlich feine Oberflächenfinishe auf komplexen Konturen zu erzeugen, oft ohne dass manuelles Polieren erforderlich ist.
Einschränkungen: Diese konstante Erosion erfordert Verschleißkompensation in der Programmierung und erfordert oft die Herstellung mehrerer Elektroden für einen einzigen Auftrag. Die volumetrische Abtragsrate ist im Allgemeinen langsamer als die von Draht-EDM, was sie weniger effizient für die großflächige Materialentfernung macht.Außerdem erfordert jede einzelne Kavität eine spezielle Elektrode, und tiefe, enge Merkmale stellen oft Schwierigkeiten beim Dielektrikum-Spülen dar, was sowohl Geschwindigkeit als auch Genauigkeit beeinträchtigen kann.
EDM Lochbohrung (Schnellbohrung/Kleines Loch EDM)
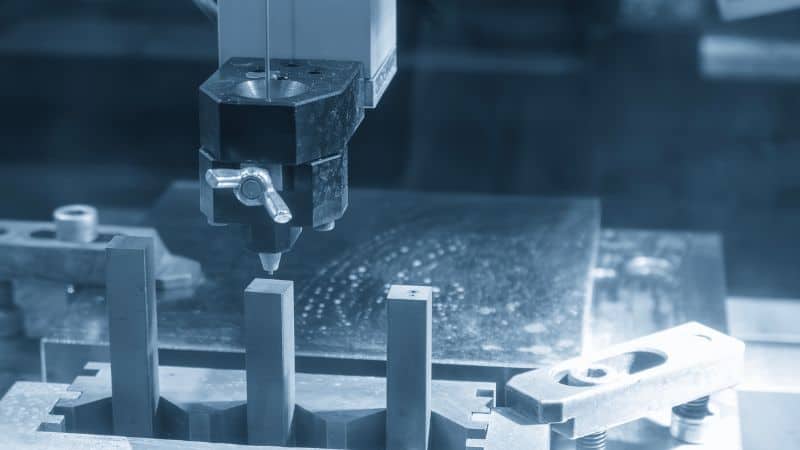
Prozessmechanik
Der Kern des Lochbohrens EDM ist eine schnell rotierende, röhrenförmige Elektrode, die typischerweise aus Messing, Kupfer oder verschleißfestem Kupfer-Wolfram besteht. Dieses Hohlrohr fungiert in den meisten Fällen als Kathode, und das Werkstück als Anode. Ein Generator liefert hochfrequente elektrische Impulse über den Spalt zwischen ihnen, wodurch eine Reihe kontrollierter Funken erzeugt wird, die das Material verdampfen und abtragen..
Kritisch für den Prozess ist die unter Druck stehende dielektrische Flüssigkeit—meist deionisiertes Wasser—die durch das Zentrum der rotierenden Elektrode gepumpt wird. Dies erfüllt zwei wichtige Funktionen: Sie spült erodierte Partikel kraftvoll aus dem schmalen Spalt, um Kurzschlüsse zu verhindern, und sie deionisiert den Kanal, um einen stabilen Funkenzustand aufrechtzuerhalten.Die Rotation der Elektrode sorgt für gleichmäßigen Verschleiß und hilft dabei, ein geraderes Loch zu erzielen, indem sie das Rohr stabilisiert. Ein Servosystem passt ständig die Position der Elektrode an, um den genauen Funkenspalt aufrechtzuerhalten, während das Loch tiefer wird, was die Herstellung von tiefen, kleinen Löchern in gehärteten Materialien ohne Werkzeugabweichung ermöglicht, die bei der herkömmlichen Bearbeitung eine Gefahr darstellen würde..
Anwendungsfälle: Start- und Kühlbohrungen
Es ist eine gängige Praxis, dass Hersteller auf EDM-Bohrungen für Startlöcher vor Draht-EDM zurückgreifen, wenn das Profil von einem Bereich entfernt beginnt. Es ist auch der Standard für kleine, hoch-aspekt-ratio Kühlbohrungen in Turbinenblättern und -schaufeln, Effusions- und Filmkühlmuster sowie präzise Bohrungen in medizinischen oder mikrofluidischen Bauteilen. Nickelbasierte Superlegierungen, Titan und gehärtete Stähle sind alle geeignete Kandidaten, vorausgesetzt, sie sind leitfähig..
Geschwindigkeit, Genauigkeit und Einschränkungen
- Geschwindigkeit beim Bohren von Löchern: EDM-Bohrungen sind außergewöhnlich schnell bei der Herstellung kleiner, tiefer Löcher, insbesondere in harten, leitfähigen Materialien, in denen herkömmliches Bohren langsam oder unmöglich ist. Die Geschwindigkeit wird hauptsächlich durch den dielektrischen Druck, das Elektrodenmaterial und die spezifische Legierung, die gebohrt wird, bestimmt, was schnelle Startlöcher und hochdurchsatzfähige Lochmuster ermöglicht..
- Genauigkeit im Durchmesser: Dieser Prozess zeichnet sich durch Positionsgenauigkeit aus und erzeugt gerade Bohrlöcher mit hohem Längen-Durchmesser-Verhältnis und Durchmessern von nur 0,015 Zoll..
Einschränkungen: Die Spezialisierung auf Genauigkeit bringt auch einige Kompromisse mit sich. Das Oberflächenfinish innerhalb der Löcher ist im Allgemeinen gröber als das, was durch Draht-EDM oder Endbearbeitungsgänge in Senkerodiermaschine (Sinker EDM) erreicht wird. Außerdem ist der Prozess größtenteils auf gerade Löcher beschränkt und kann keine gebogenen Formen erzeugen. Schließlich kann die intensive, lokal begrenzte Hitze eine Rekristallisationsschicht und kleine Grate an den Ein- und Austrittspunkten hinterlassen, die für kritische Anwendungen eine nachträgliche Bearbeitung erfordern können..
Spezialisierte EDM-Maschinen und hybride Prozesse
Pulvergemischt EDM (PMEDM))
Durch das Suspendieren von leitfähigen oder halbleitfähigen Pulvern im Dielektrikum kann diese Technik den Entladungskanal verbreitern, die Energiedichte senken und Oberflächenfinish verbessern, während der Werkzeugverschleiß reduziert wird. PMEDM ist wertvoll für Endbearbeitungsdurchgänge an Formen oder Bauteilen, bei denen die Oberflächenintegrität wichtig ist. Es erfordert jedoch Filtration und Prozesskontrolle, um die Konzentration konstant zu halten..
EDM Fräsen/Orbitieren für 3D-Formen
Auch als Ram EDM-Fräsen bezeichnet, verwendet dieser Ansatz eine kleine Elektrode, die einem 3D-Werkzeugpfad folgt und auf eine Weise kreist, die komplexe Formen erzeugt, ähnlich wie eine Kugelkopf-Fräse, jedoch ohne Schneidkräfte. Es ist effektiv für empfindliche oder schwer zugängliche Merkmale und kann die Anzahl der speziellen Elektroden reduzieren..
Vergleich der Leistung verschiedener Typen von EDM-Maschinen
Schnittgeschwindigkeiten und Zykluszeit-Treiber
- Draht-EDM: Hohe relative Geschwindigkeit an Randbereichen, insbesondere bei langen Profilen konstanter Höhe. Die Zykluszeit hängt von der Teilehöhe, der Konturlänge, der Anzahl der Nacharbeitsschritte und dem Spülen ab.
- Senkerodiermaschine (Sinker EDM): Mittlere Entfernungsraten: Elektrodenfläche, Orbitstrategie und Spülantriebszeit. Die Elektrodenherstellung verlängert die Vorlaufzeit.
- Lochbohren: Schnell für kleine, tiefe Löcher: Der Durchsatz hängt vom Elektrodenverschleiß, dem Dielektrikumdruck und der Legierung ab.
Genauigkeit, Toleranzen und Oberflächenfinish (Ra)
- Draht-EDM: Sehr hohe Genauigkeit: ±0,0001–0,0002″ üblich, mit <1 μm Ra mit mehreren Skims erreichbar.
- Senkerodiermaschine (Sinker EDM): Hohe Genauigkeit: ±0,0002–0,001 typischerweise: <1 μm Ra bei Endbearbeitungsbrennvorgängen mit abgestimmter Energie und Umlaufbewegung.
- Lochbohren: Hohe Positionsgenauigkeit für Bohrungspositionen; Oberflächenfinish ist im Vergleich zu Draht/Sinker bescheiden.
Thermale Effekte: Umgeformte Schicht, Mikrorisse und Wärmeeinflusszone
Alle EDM-Prozesse erzeugen eine dünne Rekastschicht mit potenziellen Mikrorissen, obwohl die wärmebeeinflusste Zone (HAZ) im Allgemeinen flach ist. Dies kann durch niedrigere Energie-Endbearbeitungspässe, optimierte Pulsparameter, korrektes Spülen und nachgelagerte Politur oder leichtes Schleifen reduziert werden, wenn die Oberflächenintegrität kritisch ist (z. B. bei ermüdungsanfälligen Luft- und Raumfahrtkomponenten).).
| EDM Typ | Geschwindigkeit | Genauigkeit | Oberflächenfinish (Ra) | Thermische Effekte | Typische Anwendungen
|
|---|---|---|---|---|---|
| Draht-EDM | Hoch | Sehr hoch | <1 μm | Minimale HAZ, dünne Wiederauflage | Stanzen, Stempel, Profile |
| Senkerodiermaschine (Sinker EDM) | Mittel | Hoch | <1 μm | Einige Nachgüsse, mögliche Mikrocracks | Formhohlräume, Prägungen |
| Lochbohren | Schnell/mittel | Hoch | Bescheiden | Meist beim Ein-/Ausgang | Anfangslöcher, Kühlbohrungen |
Auswahl für Ihre Funkenerosion (EDM)-Bedürfnisse
Jetzt, da Sie die verschiedenen Typen von EDM kennengelernt haben, ist es an der Zeit, sie für die zukünftige Bezugnahme bei der Auswahl eines EDM-Bearbeitungsprozesses zusammenzufassen. Die Kriterien für die Auswahl können in vier Aspekte unterteilt werden.
Geometrie- und Merkmalsüberlegungen
- Offene Konturen und Durchprofile: Wählen Sie Draht-EDM. Es ist ideal, wenn der Draht den gesamten Weg ohne Unterhöhungen erreichen kann.
- Geschlossene Hohlräume und echte 3D-Formen: Wählen Sie Senkerodiermaschine (Sinker EDM). Es erstellt Funktionen, die ein Draht nicht erreichen kann, und überträgt komplexe Geometrien von einer Elektrode.
- Kleine, tiefe, gerade Löcher: Wählen Sie EDM-Bohrung. Es ist der schnellste Weg zu Anfangslöchern und Kühlmerkmalen mit hohem Aspektverhältnis.
Material, Härte und Wärmebehandlungszustand
Alle Arten der EDM-Bearbeitung erfordern Leitfähigkeit, aber Härte ist kein einschränkender Faktor, da EDM auf wärmebehandelten Werkzeugstählen, Hartmetallen, Titan und Nickellegierungen gedeiht. Wenn die Maßstabilität nach der Wärmebehandlung wichtig ist, beseitigt EDM nach dem Härten das Risiko von Verzeichnungen durch Bearbeitungskräfte. Für Hartmetall oder empfindliche Materialien sollten Draht- oder sorgfältig abgestimmte Senkparameter bevorzugt werden, um Mikrorisse zu minimieren.
Chargengröße, Kosten und Werkzeuggestaltungskosten
- Prototypen und Kleinserien: Draht-EDM minimiert den anfänglichen Werkzeugaufwand und benötigt nur wenige Elektroden, sodass es kosteneffektiv für Einzelanfertigungen und kurze Serien ist.
- Hochvolumenformen oder wiederholte Kavitäten: Senkerodiermaschine (Sinker EDM) wird wirtschaftlich, wenn man das Elektrodendesign und die Fertigung auf viele Teile verteilt. Effiziente Elektrodenstrategien (rau/finish, gemeinsame Geometrien) senken die Gesamtkosten.
- Bohrzellen: Für wiederkehrende Kühllochmuster bietet eine spezielle EDM-Bohrautomatisierung einen vorhersehbaren Durchsatz.
Automatisierung, Spanntechnik und Prozessüberwachung
Der moderne EDM unterstützt die lights-out-Fertigung. Auto-Drahtzieher, Werkzeugwechsler, In-Prozess-Taster und Maschinenüberwachung reduzieren Leerlaufzeiten und Ausschuss. Sie sollten Priorität darauf legen:
- Saubere Dielektrik und stabile Filtration zur Aufrechterhaltung der Zündungsstabilität.
- Starre Vorrichtungen mit zuverlässigen Referenzpunkten, um Wiederholbarkeit über Abstreifungen oder Elektroden hinweg zu gewährleisten.
- Adaptive Generatoren und Ecksteuerung zum Schutz der Genauigkeit bei engen Innenradien.
- SPC und Protokollierung von Parametersätzen zur Rückverfolgbarkeit bei regulierten Präzisionsbearbeitungen in der Produktion von medizinischen und Luft- und Raumfahrtteilen.
Fazit
Funkenerosion (EDM) ermöglicht komplizierte Designs durch die Nutzung von Präzision CNC-Bearbeitung und Überwindung der Materialhärte durch komplementäre Methoden: Draht-EDM für Profile, Senkerodiermaschine (Sinker EDM) für Hohlräume und Bohren EDM für tiefe Löcher.
Mit dem Wissen aus unseren Artikeln werden Sie in der Lage sein, fundierte Entscheidungen bei der Auswahl von EDM zu treffen, um die Teilequalität und Wettbewerbsfähigkeit in der fortschrittlichen Fertigung zu verbessern.!
Häufig gestellte Fragen
Ist EDM nur für Metall? Kann ich es auf weichen, nicht gehärteten Materialien verwenden??
Nicht genau. Per Definition ist EDM ausschließlich für elektrisch leitfähige Materialien vorgesehen, und Isolatoren wie Kunststoffe, Glas sowie normale Keramiken oder Verbundwerkstoffe kommen nicht infrage. Materialien wie Graphit, Siliziumkarbide, Titandiborid und bestimmte Polymerverbundstoffe sind jedoch ebenfalls elektrisch leitfähig. Trotz der Tatsache, dass sie die Nische von EDM darstellen, können sie auch mit dem Bearbeitungsverfahren verarbeitet werden..
Also, wenn die weichen Materialien in Frage weiche Metalle wie Aluminium oder Baustahl sind, dann ist EDM durchaus geeignet, obwohl es üblicherweise bei härteren Materialien verwendet wird. Es ist nur so, dass traditionelle Bearbeitungsmethoden oft schneller und kostengünstiger sind, es sei denn, die Geometrie ist extrem komplex oder empfindlich..
Wie begrenzt die Teilgröße EDM?
Jeder EDM-Typ hat inhärente Größenbeschränkungen. Draht-EDMs sind durch ihren Reisebereich und die Tankgröße begrenzt. Senkerodiermaschine (Sinker EDM)s werden durch den Arbeitstank und die Elektrodengewichtskapazität eingeschränkt. Für sehr große Komponenten wie einen Schiffsschraube wären spezielle, massive EDM-Maschinen erforderlich..
Was verursacht die Recast-Schicht und ist sie immer ein Problem??
Die Umformschicht ist eine dünne, erneut verfestigte Schicht des Materials, die geschmolzen, aber nicht vom dielektrischen Fluid weggespült wurde. Während EDM sie bildet, hängt ihre Bedeutung von der Anwendung ab. Für viele Formen und Werkzeuge ist sie entweder unerheblich oder kann entfernt werden durch Oberflächenbehandlung. Für stark belastete Luft- und Raumfahrtkomponenten, die Ermüdung ausgesetzt sind, ist es ein kritischer Faktor, der minimiert oder beseitigt werden muss.
Wird EDM als ein langsamer Prozess betrachtet?
EDM ist im Allgemeinen kein Hochgeschwindigkeitsverfahren zur Massenmaterialentfernung im Vergleich zur konventionellen Bearbeitung. Sein Wert liegt in seiner Fähigkeit zur Präzisionsbearbeitung, nicht in seiner reinen Geschwindigkeit. Die „effektive“ Geschwindigkeit ist hoch, wenn man berücksichtigt, dass es mehrere Schritte (z. B. Grobbearbeitung, Wärmebehandlung, Endbearbeitung) eliminieren und ein fertiges Teil aus einem gehärteten Rohling in einer einzigen Einrichtung herstellen kann..


