
Porosität, die durch eingeschlossene Gase oder Schrumpfung bei der Erstarrung entsteht, untergräbt die Integrität von Druckguss-Teilen. Mit modernen Porositätsdetektions- und Diagnosewerkzeugen können Hersteller diese jedoch transformieren. Porositätsfehler in umsetzbare Daten und nutzen Sie diese, um Risiken zu quantifizieren, kosteneffektive Abhilfemaßnahmen zu finden und letztendlich die Effizienz und Qualität Ihrer Gussteile sicherzustellen.
Porositätsnachweismethoden in Druckguss
Eine genaue Porositätsmessung gewährleistet Haltbarkeit, Dichtigkeit und Maßhaltigkeit von Druckgussteilen. Ingenieure verlassen sich auf mehrere zerstörungsfreie Prüfung (ZfP)) Methoden zur Lokalisierung und Bewertung von inneren und oberflächlichen Hohlräumen, ohne die Teile zu beschädigen. Die am besten geeignete Methode hängt vom Gussmaterial, Wandstärke, der Fehlerstelle und dem erforderlichen Qualitätsniveau ab..
Röntgenprüfung und Radiographische Prüfung (RT))

Röntgeninspektion und Röntgenprüfung (RT)) Erkennen Sie interne Hohlräume, indem Sie Röntgen- oder Gammastrahlen durch den Guss leiten. Dichtere Metallbereiche absorbieren mehr Strahlung als luftgefüllte Poren, wodurch auf einem Film oder digitalen Detektor ein Graustufen-Kontrast entsteht..
Ingenieure können die Verteilung, Größe und Form der Porosität direkt aus dem Bild erkennen. Diese visuelle Klarheit macht die Durchstrahlungsprüfung für Aluminium und Zink-Druckgusss wertvoll, da die innere Gasporosität ihre Dichtheit und Festigkeit stark beeinflusst..
Vorteile:
- Erkennt interne und verborgene Defekte präzise.
- Erstellt eine dauerhafte Bildaufzeichnung zur Nachverfolgbarkeit.
- Funktioniert gut bei komplex geformten oder dickwandigen Bauteilen.
Ultraschallprüfung (UT) und Wirbelstromprüfung (ET))

Ultraschallprüfung (UT)) führt hochfrequente Ultraschallwellen in das Gussstück ein. Wenn die Welle auf eine Porosität oder Dichteänderung trifft, wird ein Teil der Energie zurückreflektiert. Durch die Messung der Reflexionszeit und Amplitude können Techniker interne Defekte lokalisieren und ihre Größe bestimmen. UT ist bei dickeren Bereichen effektiv und liefert schnelle, quantitative Messwerte..
Wirbelstromprüfung (ET)) beruht auf elektromagnetischer Induktion. Eine Spule mit Wechselstrom erzeugt Wirbelströme in der Oberflächenschicht der Gussstücke. Porosität oder Risse stören diese Ströme und verursachen messbare Signaländerungen. ET ist schnell und nützlich für leitfähige Nichteisenmaterialien wie Aluminium- und Kupferlegierungen.
| Methode | Am besten für | Stärken | Hauptgrenzen |
|---|---|---|---|
| UT | Interne oder oberflächennahe Poren | Tiefe Penetration, gute Empfindlichkeit | Benötigt qualifizierte Ingenieure, die Oberfläche muss glatt sein |
| ET | Defekte in der Nähe der Oberfläche | Schnell, kontaktlos, sicher | Begrenzt auf leitfähige Materialien, geringe Tiefe |
Computertomographie (CT-Scan))
Computertomographie (CT)) or industrielles CT-Scannen liefert ein dreidimensionales Bild des Innenvolumens. Mehrere Röntgenprojektionen werden digital rekonstruiert, um die genaue Größe, Verteilung und Position der Poren zu zeigen.
CT liefert eine höhere Genauigkeit als 2D-Röntgenaufnahmen, was sie ideal für Präzisions- und hochwertige Bauteile wie Automobilgehäuse oder Luft- und Raumfahrtgussstücke macht. Sie ermöglicht auch die präzise Messung des Porenvolumenanteils und die räumliche Kartierung für Porositätsuntersuchungen..
Das Scannen großer Teile kann jedoch erhebliche Zeit in Anspruch nehmen. Ingenieure reservieren es oft für die Prototypenanalyse, Prozessvalidierung oder Ursachenforschung, wenn andere ZFP-Methoden nicht ausreichen..
Sichtprüfung und Kontrolle der Oberflächenporosität
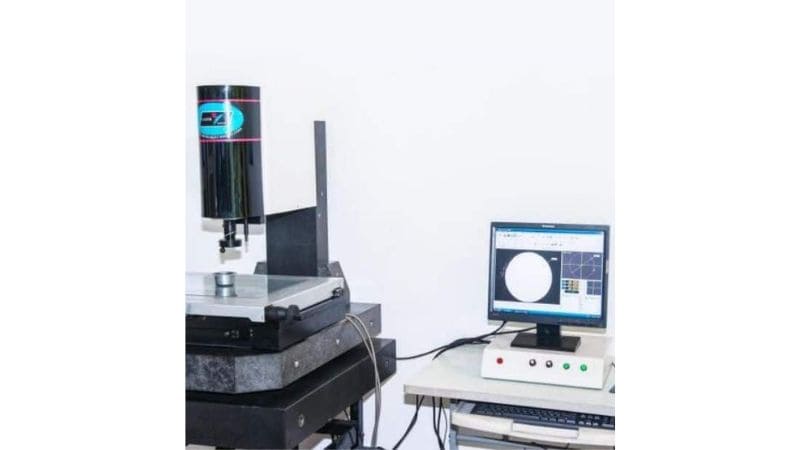
Visuelle Inspektion bleibt die einfachste und unmittelbarste Methode zur Porositätsprüfung. Techniker untersuchen die Oberfläche des Gusses unter geeigneter Beleuchtung, manchmal mit Lupen oder optischen Kameras, um offene Poren, Blasen oder Gruben zu erkennen..
Für kleine Poren, Flüssigkeitsprüfverfahren (PT)) oder Farbstoffkontrast kann die Sichtbarkeit verbessern, indem er Mängel an die Oberfläche bringt. Dieser Ansatz ist schnell, kostengünstig und für große Produktionsreihen geeignet, bei denen eine tiefgehende interne Analyse nicht erforderlich ist..
Oberflächentests eignen sich gut zur Identifizierung von Leckpfaden, Bearbeitungsfehlern oder Problemen mit der Beschichtungsadhäsion. Dennoch können sie eingeschlossene Hohlräume nicht lokalisieren, weshalb Hersteller sie oft mit anderen Prüfmethoden kombinieren, um eine umfassende Porositätserkennung zu gewährleisten..
Bewertung und Klassifizierung von Porosität
Eine genaue Bewertung der Porosität hilft festzustellen, ob eine Aluminiumlegierungsguss den strukturellen, abdichtenden und funktionalen Anforderungen entspricht. Messungen der Porengröße, Verteilung und Häufigkeit beeinflussen direkt die mechanische Festigkeit und Luftdichtheit, während datenbasierte Simulationen und Standards die Konsistenz über Produktionschargen hinweg gewährleisten..
Porositätsbewertungsstandards
Die Porositätsklassifizierung setzt messbare Grenzen für akzeptable Defekte in Druckgusss. Normen wie ISO und ASTM klassifizieren Aluminiumlegierungs-Gussteile nach Porengröße, Dichte und Lage. Diese Ebenen leiten die Akzeptanzkriterien sowohl für die visuelle als auch für die zerstörungsfreie Prüfung.
Quantitative Analyse: Porengröße und Verteilung
Quantitative Bewertung der Gießleistung durch Analyse Porengröße und räumliche Verteilung. Feine Mikroporen unter 0,1 mm schwächen die Struktur möglicherweise nicht, können aber die Dichtwirkung in hydraulischen oder Motorbauteilen verringern.
Techniker berechnen oft Porositätsprozentsatz als das Verhältnis der Porenfläche zur gesamten Querschnittsfläche. Selbst kleine Porengruppen in der Nähe kritischer Spannungsbereiche können die Ermüdungsbeständigkeit verringern. Für Aluminium-Druckgusss wird eine gleichmäßige Verteilung feiner Poren gegenüber isolierten großen Hohlräumen bevorzugt..
Räumliche Kartierung oder 3D-Rekonstruktion identifiziert, ob sich Defekte in der Nähe von Gates, dicken Wänden oder Kühlstellen konzentrieren. Diese Ergebnisse helfen Ingenieuren, Einspritzdruck, Entlüftung und Kühlraten anzupassen, um lokale Gasansammlungen zu reduzieren..
Statistische Analyse- und Simulationsansätze
Statistische Analyse und Simulationswerkzeuge helfen, Porositätstrends vor der endgültigen Produktion vorherzusagen. Ingenieure nutzen Regressions- und Korrelationsstudien, um Prozessparameter wie Schmelztemperatur, Schussgeschwindigkeit und Vakuumniveau mit der Wahrscheinlichkeit von Porosität zu verknüpfen.
Computergestützte Gießsimulationen, insbesondere bei Aluminiumlegierungen, schätzen Defektrisiken, indem sie Lufteinschlüsse und Schrumpfung beim Erstarren visualisieren. Validierte Modelle werden mit CT- oder Ultraschalltestergebnissen verglichen, um die Genauigkeit zu verbessern..
Daten aus wiederholten Produktionsläufen fließen in Kontrollkarten oder Prozessfähigkeitsindizes (Cpk) ein. Wenn statistische Daten steigende Porenzahlen zeigen, werden die Parameter entsprechend angepasst. Diese Rückkopplungsschleife gewährleistet eine gleichbleibende Qualität und hilft den Herstellern, die Einhaltung interner und externer Qualitätsstandards zu gewährleisten..
Porositätsbehebung und Nachbehandlung
Die Korrektur von Porosität in Druckgussteilen beinhaltet oft das Versiegeln mikroskopischer Hohlräume, die Verbesserung der Oberflächendichte und die Überprüfung der Materialintegrität unter kontrollierten Druckbedingungen. Diese Behandlungen verbessern die Leistung der Teile, reduzieren Leckagen und stärken Komponenten, die mechanischen oder thermischen Belastungen ausgesetzt sind..
Vakuumimprägnierung und Druckversiegelung
Vakuumimprägnierung verschließt Mikro-Porosität, die bis in den Querschnitt eines Teils eindringt. Der Prozess verwendet eine Vakuumkammer, um eingeschlossene Luft aus den Poren zu entfernen, und zieht dann ein viskoses Dichtmittel ein – typischerweise ein Polymerharz. Nach dem Aushärten erzeugen die versiegelten Poren eine durchgehende Barriere, die das Austreten von Flüssigkeiten oder Gasen verhindert..
Diese Technik ist besonders nützlich für Aluminium und Magnesium-Druckgusss wird in Motoren oder Hydraulikkomponenten verwendet. Ein wesentlicher Vorteil besteht darin, dass die Maßhaltigkeit des Gusses erhalten bleibt, während die Druckdichtheit verbessert wird. Viele Hersteller führen anschließend Drucktests durch, um die Dichtheitsqualität zu bestätigen..
| Schritt | Aktion | Zweck |
|---|---|---|
| 1 | Vakuumzyklus | Entfernt Luft aus den inneren Poren |
| 2 | Imprägnierung | Stellt Dichtungsharz vor |
| 3 | Heilung | Härtet Harz für dauerhafte Versiegelung |
| 4 | Druckprüfung | Verifiziert leckfreie Leistung |
Eine effektive Imprägnierung verbessert die Zuverlässigkeit der Komponente, insbesondere in Anwendungen, die eine langfristige Flüssigkeitsdichtigkeit erfordern..
Oberflächenfinishen und Eloxieren

Oberflächenveredelung verbessert das Aussehen und die funktionale Leistung und minimiert gleichzeitig das Korrosionsrisiko. Eloxieren—gewöhnlich für Aluminium-Druckgusss—bildet eine kontrollierte Oxidschicht, die Härte und Verschleißfestigkeit erhöht.
Vor dem Eloxieren muss die Oberfläche gereinigt und geglättet werden, um Verunreinigungen zu entfernen und flache Poren zu schließen. Techniken wie mechanisches Polieren oder Strahlbehandlung können die Haftung der Beschichtung verbessern..
Wenn nach dem Gießen Porosität verbleibt, kann der Eloxierprozess die Mängel eher hervorheben als verbergen. Um dies zu vermeiden, erfolgt häufig eine Imprägnierung vor dem Eloxieren, um eine Oberflächenversiegelung zu gewährleisten. Das resultierende Bauteil zeigt eine verbesserte Korrosionsbeständigkeit, ästhetische Gleichmäßigkeit und eine verlängerte Lebensdauer..
Gemeinsam Oberflächenfinishing Methoden umfassen:
- Eloxieren: Oxidschicht für Korrosionsbeständigkeit
- Elektropolieren: Entfernt hohe Punkte für glattere Oberflächen
- Pulverbeschichtung: Fügt schützende und dekorative Schichten hinzu
Heißisostatisches Pressen (HIP) und Qualitätskontrolle
Heißisostatisches Pressen (HIP)) entfernt innere Porosität, indem hoher Gasdruck und Temperatur gleichmäßig um den Guss herum angewendet werden. Unter diesen Bedingungen diffundieren Metallatome durch die Porenwände und schließen innere Hohlräume, ohne das Teil zu schmelzen. Dieser Prozess erhöht die Dichte und mechanische Festigkeit, was ihn ideal für kritische Luft- und Raumfahrt- oder Automobilkomponenten macht..
HIP arbeitet innerhalb eines Druckbehälters unter Verwendung eines Inertgases bei erhöhten Temperaturen (unterhalb des Schmelzpunkts der Legierung) und isostatischen Drücken. Es wird oft anschließend mit zerstörungsfreier Prüfung kombiniert, um die Porenbeseitigung zu bestätigen und eventuelle Strukturfehler zu erkennen..
Erreichen einer robusten Porositätskontrolle in Ihrer Produktion
Exzellente Porositätskontrolle ist ein Wettbewerbsvorteil, den jeder Qualitätshersteller haben sollte. Deshalb schaffen wir es bei Moldie, die Produktqualität und Genauigkeit durch fortgeschrittene Ausrüstung und erfahrene Teams in der Druckguss-Industrie. Kontaktiere uns heute für Ihre leichteren, stärkeren und fehlerverzeihenden Teile!
Häufig gestellte Fragen (FAQ))
Wie wirkt sich Porosität auf die Recyclingfähigkeit oder Kosteneffizienz von Druckgussteilen aus??
Porosität an sich behindert die Recyclingfähigkeit des Metallschrotts nicht. Eine erhebliche Porosität führt jedoch zu Bauteilablehnung und Schrott, was den gesamten Energieverbrauch und die Kosten pro nutzbarem Teil erhöht. Eine effektive Porositätserkennung und -vermeidung ist daher entscheidend, um die Materialeffizienz zu verbessern und wirtschaftliche Herstellungsziele zu unterstützen..
Beeinflusst die Vakuumimprägnierung das Gewicht oder die Bearbeitbarkeit eines Teils?
Die Gewichtszunahme durch Imprägnierharze ist typischerweise vernachlässigbar. Hinsichtlich der Bearbeitbarkeit behindert richtig ausgehärtetes Dichtmittel in den Poren im Allgemeinen nicht die Bearbeitung. Tatsächlich kann es verhindern, dass Schneidflüssigkeiten in Hohlräumen eingeschlossen werden, und die Werkzeuglebensdauer verbessern, indem eine gleichmäßigere Materialstruktur geschaffen wird..
Welche Porositätsdetektionsmethode ist für Produktionslinien am schnellsten?
Für die Hochgeschwindigkeits-Oberflächenfehlerprüfung an leitfähigen Materialien (wie Aluminium) ist die Wirbelstromprüfung (ET) oft am schnellsten. Für die volumetrische Inspektion können automatisierte Röntgensysteme schnelles Feedback liefern. Die Wahl hängt davon ab, ob Oberflächen- oder innere Fehler im Vordergrund stehen..
Kann Porosität in Druckguss vollständig beseitigt werden?
Es ist schwierig, Porosität im Standard Druckguss vollständig zu beseitigen. Das Ziel der Prozessoptimierung besteht darin, sie auf akzeptable, durch die Funktion des Teils definierte Werte zu minimieren und zu kontrollieren. Techniken wie vakuumunterstütztes Druckguss und HIP-Nachbehandlung werden verwendet, um für die anspruchsvollsten Anwendungen nahezu null Porosität zu erreichen..


