
Инженеры и менеджеры по закупкам знают, какие дополнительные расходы может повлечь за собой переделка формы на этапе литьё под давлением. Чтобы этого избежать, прототип литьё под давлением вводится в рабочий процесс литьё под давлением.
Фундаментальныйly, прототип литьё под давлением является практикойпрактика производства небольших партий функциональных металлических деталей для проверки жизнеспособности и технологичности конструкции перед инвестированием в закаленные формы для массового производства, но тПроблема заключается в том, что это не единый метод. Этот метод охватывает штампы из стали оформляющая полость, обработанные заготовки и точное литьё по выплавляемым моделям..
Следовательно, это руководство создано, чтобы помочь вам определить основные прототипные маршруты, охватывая выбор сплава, правила проектирования и способы переноса полученного опыта в серийное производство..
Когда прототипное литьё является правильным выбором?
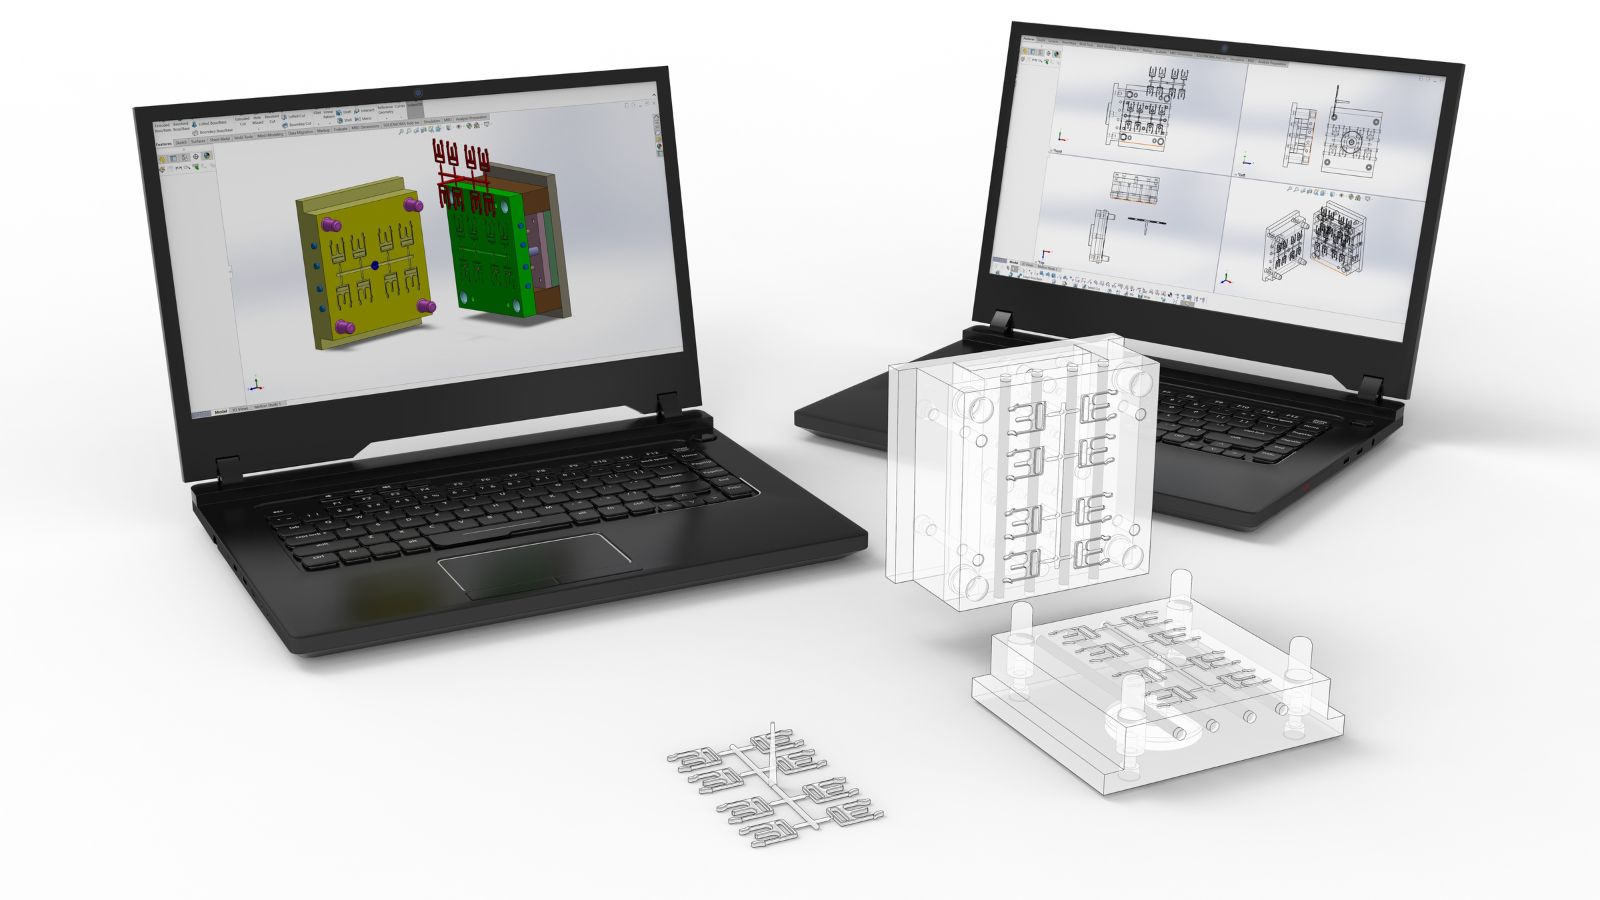
Не каждый проект требует литого прототипа, но некоторые цели валидации просто невозможно достичь с помощью обработанных или 3D-печатных деталей. Литые детали имеют остаточные напряжения, плотность поверхности и характеристики пористости, которые возникают в процессе литья, а не из-за исходного материала..
Когда деталь требует испытаний на вибрацию, термоциклирования или сборки с нагрузкой, литой прототип предоставляет гораздо более релевантные данные. Общие контрольные точки проверки перед серийным производством включают:
- Соответствие размерам для строгих допусков чертежей 2D и 3D.
- Структурная целостность при специфических для применения механических нагрузках.
- Приемлемость отделки поверхности для постобработки (анодирование, гальваника)).
- Сборочная посадка с кронштейнами, корпусами или крепежными элементами.
- Проверка толщины стены через сложные, тонкостенные сечения (толщиной менее 2,5 мм)).
Использование анализ течения расплава (Mold Flow) на этом этапе инженеры могут моделировать скорость заполнения и распределение температуры. Когда данные симуляции соответствуют физическим прототипам, команда приобретает уверенность в том, что производство проектирование пресс-форм является надежным.
Основные методы прототипа: сравнение
Правильный выбор зависит от того, насколько прототип должен соответствовать конечной производственной детали и что команде нужно узнать.
Одиночные прототипные штампы оформляющая полость
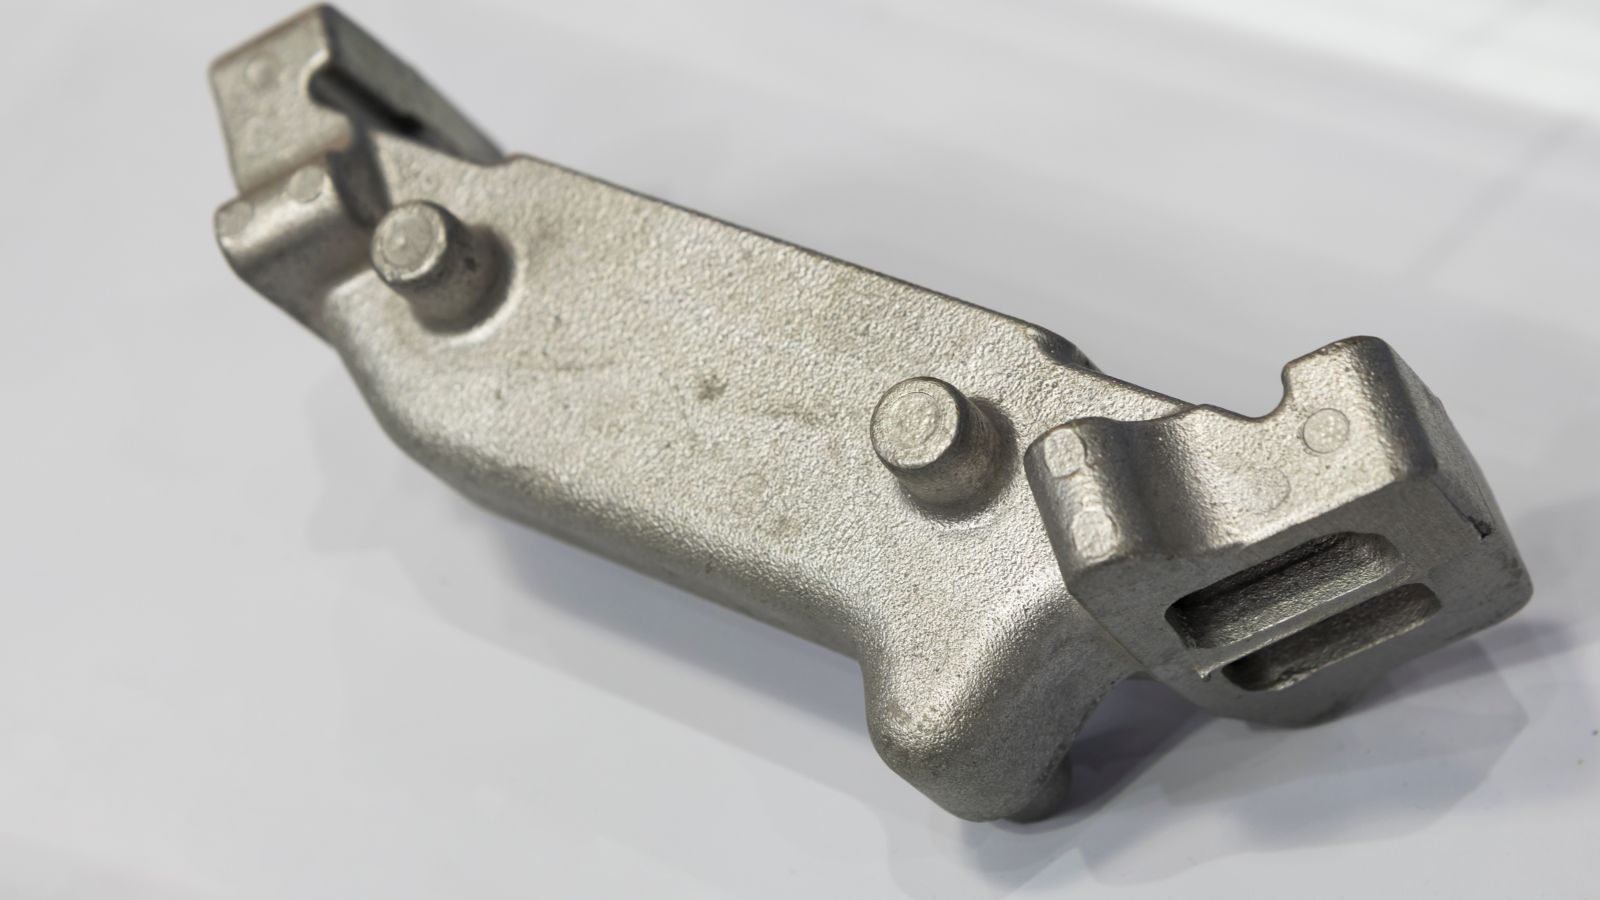
Прототипная матрица оформляющая полость использует настоящую стальную форму, обработанную для производства одной детали за один выстрел. Как основная стратегия контроля затрат, прототипные штампы обычно изготавливаются из более мягкой стали инструментальная сталь (например, P20) или незакаленной H13, а не из дорогой, полностью закаленной стали, требуемой для производства.
Это снижает первоначальные затраты на оснастку на 30–50% и значительно сокращает время обработки, при этом продолжая производить выстрелы в условиях, которые близко приближаются к высоким литьё под давлением, что делает его идеальным для проверки поведения заполнения, конструкции впускного канала и охлаждающих каналов.
Механическая обработка из цельного материала (CNC))
Механическая обработка из заготовка это самый быстрый способ получить образец металла. Однако обработанные детали лишены литой поверхностной оболочки и структуры зерна, образованной во время высоко-давленной заливки.
Машинные алюминиевые детали обычно стоят примерно на 15% слабее по пределу текучести по сравнению с эквивалентами из литья под давлением. Он отлично подходит для ранней проверки сборки, но является плохой заменой для проверки пористости или поведения тонких стенок.
точное литьё по выплавляемым моделям
Использование 3D-печатных восковых моделей вместо твердого оснастки, точное литьё по выплавляемым моделям изготавливает металлические прототипы, которые точно соответствуют геометрии серийного отливка. Они обеспечивают более высокую точность размеров, чем обработанный блок на сложных внешних элементах, и хорошо подходят для алюминиевых деталей, проходящих структурные испытания.
Выбор материалов для практических испытаний
Тестирование прототипа на неправильном сплаве дает вводящие в заблуждение данные. Результаты испытаний предсказывают производственные показатели только в том случае, если сплав прототипа полностью совпадает с материалом, предназначенным для производства..
- Алюминий (A380, A360)): Стандарт для легковесной функциональной проверки в автомобильных и промышленных приложениях. Алюминий обеспечивает точные данные о характеристиках толщина стенки, качестве качество поверхности (порошковое покрытие, анодирование) и поведении размеров при изменении температуры.
- Цинк: Используется там, где требуются тонкая детализация, точные допуски и гладкие как отливка поверхности. Цинк течет при более низких температурах, что позволяет создавать более тонкие стенки и более четкие элементы. Он идеально подходит для разъемов электроники и прецизионных корпусов..
- Магний (AZ91D, AM60B)): Выбирается там, где основным требованием является экстремальное уменьшение веса. Магний позволяет производить тонкостенные детали почти конечной формы, которые одновременно предоставляют первичные данные о структурном поведении и целевых массе..
Правила проектирования и стратегии контроля затрат
Результаты прототипа — и затраты на оснастку — сильно зависят от того, как деталь спроектирована до первого выстрела. Контроль затрат на стадии прототипа означает сосредоточение расходов на оснастке только на тех элементах, которые необходимо структурно проверить..
- Предотвратить избыточный допуск: Каждое чрезвычайно точное допустимое отклонение требует вторичной обработки CNC-обработка или более медленной EDM (электроэрозионная обработка (EDM)) на пресс-форме, что увеличивает затраты на прототип. Применяйте точные допуски (± 0,1–0,2 мм) только к критически важным функциональным областям; оставляйте нестыкующиеся поверхности как отливку..
- Упростите геометрию для инструментов: Недостатки, сложные побочные действия и декоративные текстуры добавляют тысячи долларов к стоимости прототипных форм. Упростите некритичную геометрию (например, объединение многокомпонентных сборок или удаление эстетических ребер), чтобы уменьшить сложность инструмента и сосредоточить бюджет на проверке структурной прочности..
- Формовка и охлаждение: Прототипирование с использованием реальной матрицы позволяет команде проверить расположение литников до того, как будет задействован производственный инструмент, что помогает избежать холодных смещений и пористости..
- Вторичные операции: Разработайте соответствующие технологические базы обработки и выступы для крепежа на раннем этапе, чтобы прототипные образцы могли проходить точно такие же процессы CNC-обработка или покрытия, запланированные для массового производства.
От утверждения образца до серийного производства
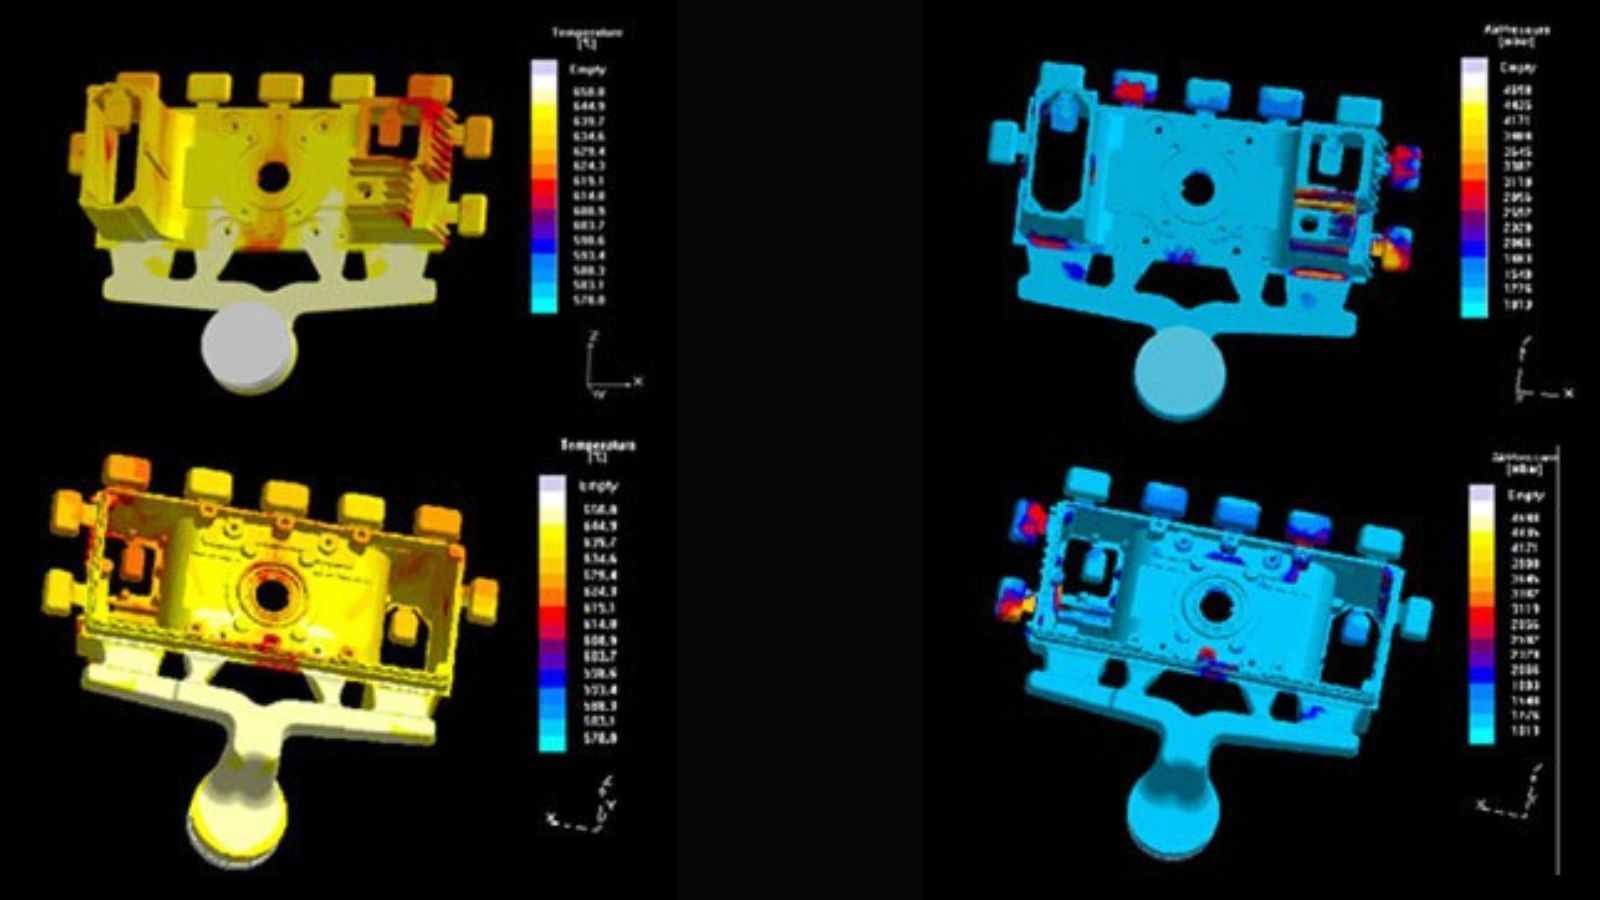
Наиболее ценным результатом программы прототипирования являются задокументированные знания, которые передаются в производственный инструмент. Места расположения впусков, которые работали, конфигурации охлаждения, контролировавшие деформацию, и параметры сплавов, обеспечивавшие стабильное заполнение, становятся базовой спецификацией для производственной матрицы..
Испытания прототипов должны давать документированные результаты инспекции, а не только визуальные оценки «годен/не годен». Полагайтесь на поставщиков, оснащенных Координатно-измерительные машины (КИМ)) для проверки размеров и Рентгеновская инспекция для проверки внутренней пористости ваш лучший выбор.
Когда один поставщик управляет как прототипным, так и серийным оснасткой, передача знаний происходит беспрепятственно. Команда, которая создавала прототипный инструмент, использует именно этот опыт при производстве проектирование пресс-форм, снижая риск повторения проблем в крупносерийном производстве..
Как запросить цену на прототип
Поставщикам необходимы полные технические данные, чтобы предоставить значимые коммерческие предложения и избежать задержек в графике. Чтобы получить точную и быструю оценку прототипа, рекомендуется предоставить следующую информацию:
- 3D CAD файлы (в формате STEP, IGES, DXF или DWG)).
- 2D чертежи с критическими допусками, четко обозначенными.
- Целевой сплав (например, алюминий A380, цинк Zamak 3).
- Оценки объема (Необходимое количество прототипа + предполагаемый годовой объем производства)).
- Второстепенные требования (CNC-обработка, порошковое покрытие, сборка).
Примечание: Если у вас есть только физические образцы, отдел инспекции Moldie может 3D-сканировать их для создания первоначального дизайна.







