
В машиностроительной отрасли производители часто сталкиваются с деталями, которые слишком твердые, слишком тонкие или просто слишком сложные для традиционных методов обработки. Именно здесь электроэрозионная обработка (EDM) (EDM) демонстрирует свою ценность. Удаляя материал с помощью контролируемых электрических разрядов, а не силы, эта техника CNC-обработка обеспечивает точное соблюдение допусков при обработке инструментальная сталь, карбидов, титана и других экзотических сплавов..
Этот процесс электроэрозионной обработки можно классифицировать на многие варианты в зависимости от их метода обработки; наиболее часто используемые из них — проволочная эрозия (Wire EDM), объёмная электроэрозия (Sinker EDM) и сверление отверстий EDM.
проволочная эрозия (Wire EDM) (WEDM)
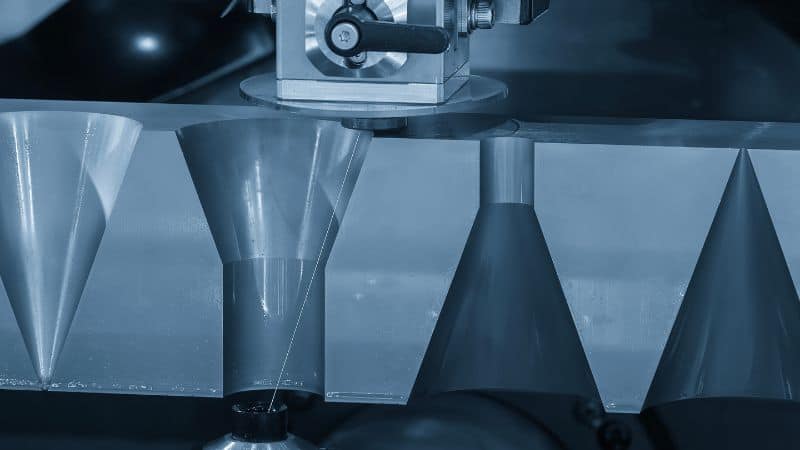
Принцип работы и настройка
проволочная эрозия (Wire EDM) использует непрерывно подаваемую электрически заряженную проволоку под напряжением, обычно из латуни или покрытой латуни, в качестве движущегося электрода. Проволока никогда не контактирует с заготовкой. Вместо этого поддерживается контролируемый зазор, пока CNC направляет проволоку по программируемому пути. Заготовка находится погруженной в деонизированную воду, которая служит диэлектриком и эффективно смывает отходы.Верхние и нижние направляющие провода позволяют наклонять или сужать провод для создания наклонных элементов.
Генератор машины модулирует энергию импульса, длительность и частоту на черновых и нескольких чистовых проходах. Черновые резы приоритетны по скорости, оставляя припуск для последующих чистовых проходов, которые точно устанавливают допуск и качество поверхности. Зажим важен: прочная, термостабильная установка, точные эталоны и хорошие пути смыва напрямую влияют на точность и производительность..
Типичные применения и материалы
Машины проволочная эрозия (Wire EDM) обычно используются для сложных профилей: матриц, штампов, шестерен, шлицевых форм, медицинских компонентов и сложных 2,5D контуров, которые трудно или невозможно фрезеровать. Они превосходно справляются с закалёнными инструментальная сталь (A2, D2, H13), вольфрамовым карбидом, титаном, инколем и другими суперсплавами. Типичные сценарии включают резку пресс-формы для литья под давлением из блока, производство точных вставок, разрезание хрупких или закалённых деталей без возникновения напряжений и создание тонких перегородок или деликатных элементов без деформации.
Преимущества и ограничения
- Точность и отделка«Поддержание ±0,0001–0,0002» является обычным явлением на стабильных установках, а качество поверхности ниже 1 мкм Ra достигаются при нескольких проходах снятия тонкого слоя.
- Минимальное механическое напряжение: Отсутствие режущих сил означает, что тонкие стенки и мелкие детали остаются нетронутыми. Зоны, подвергшиеся тепловому воздействию, малы, а перекаленные слои тонкие.
- Дружественный к автоматизацииАвтоматическая протяжка нити, восстановление при обрыве проволоки и встроенная поддержка зондирования обеспечивают надежную работу без присутствия человека, особенно на более длинных профилях.
ОграниченияПроволока должна физически иметь доступ к контуру, что означает, что впадины или закрытые полости недостижимы. Вход требует стартового отверстия, если точка начала не находится на кромке. Высокие детали могут требовать тщательных стратегий промывки для поддержания стабильности и минимизации эрозии проволоки и её разрывов.
объёмная электроэрозия (Sinker EDM) (Производство штампов/Обычный EDM)
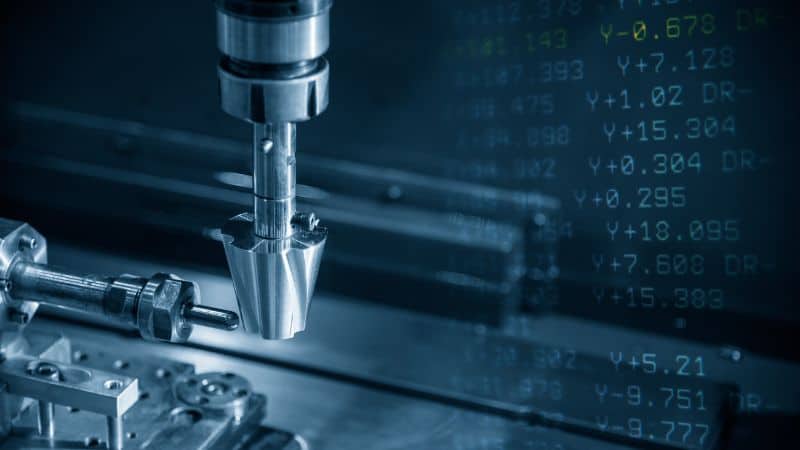
Электроды, оснастка и образование оформляющая полость
объёмная электроэрозия (Sinker EDM), также известный как погружение электрода, использует формованный электрод, обычно из графита или меди, установленный на шпиндель. Электрод помещается на отрицательную полярность оформляющая полость, затем «погружается» в заготовку под серводистанционным управлением, пока искровой разряд разрушает материал. В качестве диэлектрика часто используется масло на углеводородной основе.Орбитальное движение (малые запрограммированные движения, такие как круговые или векторные орбиты) улучшает промывку, повышает качество поверхности и гарантирует конечные размеры без перегрева углов.
Выбор электрода имеет огромное значение: графит обеспечивает более высокую скорость, сопротивляется нагреву и подходит для больших полостей; медь хорошо сохраняет детали и может давать более тонкую отделку. Опытные производители часто используют несколько электродов: более грубый для черновой обработки, полупрецизионный для стабилизации стенок и финишер для точных допусков и шероховатости Ra.
Применения, Допуски и качество поверхности
объёмная электроэрозия (Sinker EDM) является подходящим вариантом для 3D полостей пресс-форм, тиснений, ребер, глубоких карманов, логотипов и геометрий, к которым простой провод не имеет доступа. Допуски ±0,0002–0,001 дюйма реалистичны в зависимости от размера и настройки, при этом качество поверхности можно получить ниже 1 мкм Ra на отделочных проходах. Поскольку электрод задаёт геометрию, типичны сложные переходы и формы свободной формы. пресс-формы для литья пластмасс и инструменты литьё под давлением.
Преимущества и ограничения
- Настоящая 3D возможность: Его основная сила заключается в создании слепых полостей, выступов и сложных трехмерных форм, которые невозможно воспроизвести с помощью проволочная эрозия (Wire EDM).
- Супериор качество поверхности: Способен производить исключительно тонкие качество поверхности на сложных контурах, часто устраняя необходимость в ручной полировке.
Ограничения: Эта постоянная эрозия требует компенсации износа в программировании и часто требует изготовления нескольких электродов для одной работы. Объемная скорость удаления материала обычно ниже, чем у проволочная эрозия (Wire EDM), что делает её менее эффективной для удаления больших объемов материала.Кроме того, каждому уникальному оформляющая полость требуется отдельный электрод, а глубокие узкие элементы часто создают трудности при промывке диэлектрической жидкостью, что может повлиять как на скорость, так и на точность.
EDM Сверление отверстий (Быстрое отверстие/Малое отверстие EDM)
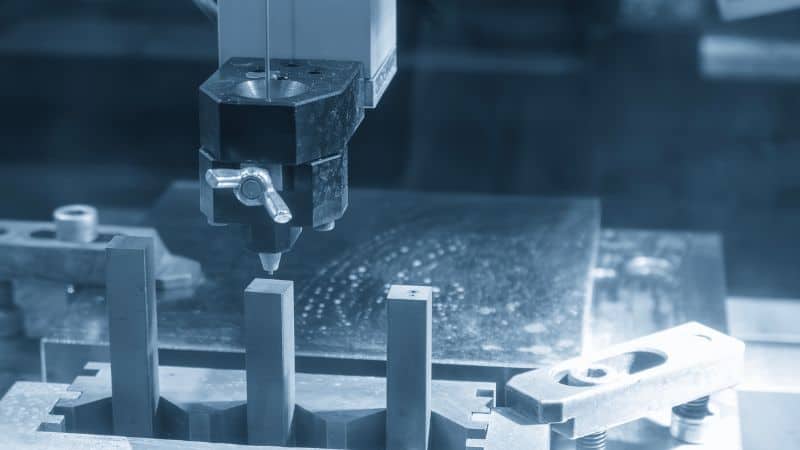
Механика процесса
Ядро сверления отверстий EDM — это высокоскоростной вращающийся трубчатый электрод, обычно сделанный из латуни, меди или износостойкой медно-вольфрамовой смеси. Эта полая трубка в большинстве случаев выполняет роль катода, а заготовка — анода. Генератор подает высокочастотные электрические импульсы через зазор между ними, создавая серию контролируемых искр, которые испаряют и разрушают материал.
Ключевым для процесса является жидкость с диэлектрическими свойствами под давлением — обычно это деионизированная вода — которая подается через центр вращающегося электрода. Она выполняет две важные функции: энергично вымывает эродированные частицы из узкого зазора, чтобы предотвратить короткое замыкание, и деонизирует канал для поддержания стабильного состояния искрения.Вращение электрода обеспечивает равномерный износ и помогает получить более прямое отверстие за счет стабилизации трубки. Серводвигательная система постоянно корректирует положение электрода, чтобы поддерживать точный зазор искры по мере углубления отверстия, что позволяет создавать глубокие отверстия малого диаметра в закаленных материалах без отклонения инструмента, которое представляло бы угрозу при традиционной обработке..
Сценарии использования: Начальные и охлаждающие отверстия
Это обычная практика для производителей полагаться на сверление EDM для начальных отверстий перед проволочная эрозия (Wire EDM), когда профиль начинается от края. Это также стандарт для небольших охлаждающих отверстий с высоким коэффициентом формы в лопатках и направляющих турбины, схем эффузионного и пленочного охлаждения, а также точных отверстий в медицинских или микрофлюидных компонентах. Никелевые суперсплавы, титан и закаленные стали — все они являются подходящими кандидатами, при условии, что они проводящие..
Скорость, точность и ограничения
- Скорость сверления отверстий: Сверление EDM исключительно быстро для создания маленьких, глубоких отверстий, особенно в твердых, проводящих материалах, где обычное сверление медленное или невозможное. Скорость в первую очередь определяется диэлектрическим давлением, материалом электрода и конкретным сплавом, подлежащим сверлению, что позволяет быстро создавать стартовые отверстия и схемы отверстий с высокой пропускной способностью..
- Точность по диаметру: Этот процесс отличается высокой точностью позиционирования и созданием прямых отверстий с большим отношением длины к диаметру диаметром всего 0,015 дюйма.
Ограничения: Специализация на точности также сопряжена с некоторыми компромиссами. качество поверхности в отверстиях обычно более шероховатый, чем тот, который достигается с помощью проволочная эрозия (Wire EDM) или чистовых проходов в объёмная электроэрозия (Sinker EDM). Кроме того, процесс ограничен в основном прямыми отверстиями и не может создавать изогнутые формы. Наконец, интенсивное локализованное тепло может оставить перекристаллизованный слой и мелкие заусенцы в местах входа и выхода, что может потребовать вторичной обработки для критически важных применений..
Специализированные машины EDM и гибридные процессы
Порошково-смешанный EDM (PMEDM))
При взвешивании проводящих или полупроводящих порошков в диэлектрике эта техника может расширять канал разряда, снижать плотность энергии и улучшать качество поверхности, одновременно уменьшая износ инструмента. PMEDM ценен для заключительных проходов по пресс-формам или деталям, где важна целостность поверхности. Он действительно требует фильтрации и контроля процесса для поддержания постоянной концентрации..
EDM Фрезерование/Орбитирование для 3D-форм
Также называемый фрезерованием ram EDM, этот метод использует небольшой электрод, который следует 3D-инструментальному пути, вращаясь для создания сложных форм, подобно тому, как это делал бы шариковый концевой фрезер, за исключением сил резания. Он эффективен для деликатных или труднодоступных элементов и может уменьшить количество специализированных электродов..
Сравнение производительности различных типов машин EDM
Скорости резания и факторы времени цикла
- проволочная эрозия (Wire EDM): Высокая относительная скорость на периферийных срезах, особенно на длинных профилях с постоянной высотой. Время цикла зависит от высоты детали, длины контура, числа зачисток и промывки.
- объёмная электроэрозия (Sinker EDM): Средние показатели удаления: площадь электрода, стратегия орбиты и время промывки. Изготовление электрода увеличивает время выполнения.
- Сверление отверстийБыстро для маленьких, глубоких отверстий: производительность зависит от износа электрода, давления диэлектрика и сплава.
Точность, допуски и качество поверхности (Ra)
- проволочная эрозия (Wire EDM): Очень высокая точность: ±0,0001–0,0002″ обычно, <1 мкм Ra достижимо при многократных проходах.
- объёмная электроэрозия (Sinker EDM): Высокая точность: ±0,0002–0,001″ типично: <1 мкм Ра при финишных сжиганиях с настроенной энергией и на орбите.
- Сверление отверстий: Высокая позиционная точность расположения отверстий; качество поверхности умерен по сравнению с проводом/шпонкой.
Тепловые эффекты: перекристаллизованный слой, микротрещины и ЗТК
Все процессы EDM создают тонкий переплавленный слой с потенциальными микротрещинами, хотя зона термического воздействия (ЗТВ) обычно неглубокая. Это можно смягчить с помощью проходов с меньшей энергией, оптимизированных параметров импульсов, правильного промывания и последующей полировки или лёгкой шлифовки, когда важна целостность поверхности (например, компоненты аэрокосмической техники, подверженные усталости)).
| Тип EDM | Скорость | Точность | качество поверхности (Ра) | Тепловые эффекты | Типичные приложения
|
|---|---|---|---|---|---|
| проволочная эрозия (Wire EDM) | Высокий | Очень высокий | <1 μm | Минимальная зона термического воздействия, тонкий переплав | Матрицы, штампы, профили |
| объёмная электроэрозия (Sinker EDM) | Средний | Высокий | <1 μm | Некоторое переплавление, возможны микротрещины | Формы для литья, тиснения |
| Сверление отверстий | Быстрый/средний | Высокий | Скромный | В основном на входе/выходе | Стартовые отверстия, охлаждающие отверстия |
Выбор для ваших нужд электроэрозионная обработка (EDM)
Теперь, когда вы узнали о различных типах EDM, пора подвести их итоги для последующего использования при выборе процесса обработки EDM. Критерии выбора можно разделить на четыре аспекта.
Геометрические и функциональные соображения
- Открытые контуры и сквозные профили: Выберите проволочная эрозия (Wire EDM). Это идеально, когда провод может пройти по всему пути без подрезов.
- Закрытые полости и истинные 3D-формы: Выберите объёмная электроэрозия (Sinker EDM). Он создает элементы, до которых не может дотянуться проволока, и передает сложную геометрию от электрода.
- Маленькие, глубокие, прямые отверстия: Выберите сверление EDM. Это самый быстрый путь к стартовым отверстиям и охлаждающим элементам с высоким коэффициентом формы.
Материал, твердость и состояние термообработки
Все виды обработки EDM требуют проводимости, но твердость не является ограничивающим фактором, так как EDM отлично работает с термообработанными инструментальная сталь, карбидными материалами, титаном и никелевыми сплавами. Если важна стабильность размеров после термообработки, EDM после закалки исключает риск деформации из-за сил обработки. Для карбидных или деликатных материалов предпочтительны проволочные или тщательно настроенные параметры штыревой эрозии, чтобы минимизировать микротрещины..
Размер партии, стоимость и экономика инструментов
- Прототипы и небольшие партии: проволочная эрозия (Wire EDM) минимизирует первоначальные расходы на оснастку и требует мало электродов, поэтому он экономичен для единичного производства и небольших серий.
- Формы большого объема или повторяющиеся полости: объёмная электроэрозия (Sinker EDM) становится экономичным, когда вы распределяете затраты на проектирование и изготовление электродов на множество деталей. Эффективные стратегии работы с электродами (черновая/чистовая обработка, общие геометрические формы) снижают общие затраты.
- Ячейки сверления отверстий: Для повторяющихся шаблонов охлаждающих отверстий специализированное сверление EDM с автоматизацией обеспечивает предсказуемую производительность.
Автоматизация, оснастка и мониторинг процессов
Современный EDM поддерживает безлюдное производство. Автоматические навиватели проводов, сменщики инструментов, контроль в процессе обработки и мониторинг станка сокращают время простоя и брак. Вам следует приоритетно:
- Чистая диэлектрическая и стабильная фильтрация для поддержания стабильности искры.
- Жёсткая фиксация с надёжными исходными точками для обеспечения повторяемости при обработке поверхностей или электродов.
- Адаптивные генераторы и управление углами для защиты точности на малых внутренних радиусах.
- SPC и ведение журнала наборов параметров для прослеживаемости при регулируемой прецизионной обработке в производстве медицинских и аэрокосмических деталей.
Заключение
электроэрозионная обработка (EDM) позволяет создавать сложные конструкции с использованием точного CNC-обработка и преодолевая твердость материалов с помощью дополнительных методов: проволочная эрозия (Wire EDM) для профилей, объёмная электроэрозия (Sinker EDM) для полостей и сверление EDM для глубоких отверстий.
Оснащенные знаниями из наших статей, вы сможете принимать обоснованные решения при выборе EDM для повышения качества деталей и конкурентоспособности в передовом производстве!
Часто задаваемые вопросы
EDM только для металла? Могу ли я использовать его на мягких, незакалённых материалах?
Не совсем. По определению, EDM предназначен исключительно для электрически проводящих материалов, и изоляторы, такие как пластмассы, стекло и обычная керамика или композитные материалы, не рассматриваются. Тем не менее, такие материалы, как графит, карбид кремния, диборид титана и определённые полимерные композиты, также являются электрически проводящими. Несмотря на то, что они относятся к нише EDM, их также можно обрабатывать методом механической обработки..
Также, если рассматриваемые мягкие материалы — это мягкие металлы, такие как алюминий или мягкая сталь, то EDM полностью приемлем, несмотря на то, что обычно его используют для более твердых материалов. Просто традиционные методы обработки часто бывают быстрее и экономичнее, если только геометрия не является чрезвычайно сложной или хрупкой.
Как ограничивает размер детали EDM?
Каждый тип EDM имеет врожденные ограничения по размеру. проволочная эрозия (Wire EDM) ограничены своим диапазоном перемещений и размером бака. объёмная электроэрозия (Sinker EDM) ограничены рабочим баком и грузоподъемностью электрода. Для очень больших компонентов, таких как винт корабля, потребуются специализированные, массивные машины EDM.
Что вызывает слой перекристаллизованного материала и всегда ли это проблема?
Переплавленный слой — это тонкий, повторно затвердевший слой материала, который был расплавлен, но не смыт диэлектрической жидкостью. Хотя весь EDM создает его, его значение зависит от применения. Для многих форм и инструментов он либо не имеет значения, либо может быть удален с помощью поверхностная обработка. Для сильно нагруженных авиационно-космических компонентов, подвергающихся усталости, это критический фактор, который необходимо минимизировать или устранить.
Считается ли EDM медленным процессом?
EDM, как правило, не является высокоскоростным процессом для удаления большого объема материала по сравнению с традиционной обработкой. Его ценность заключается в возможности прецизионной обработки, а не в сырой скорости. «Эффективная» скорость высока, если учитывать, что он может исключить несколько этапов (например, черновую обработку, термообработку, чистовую обработку) и изготовить готовую деталь из закаленной заготовки за одну установку..







