
スマートフォンの筐体から航空機部品まで、アルミニウムは数え切れないほどの製品に使われています。しかし、すべてのアルミニウム表面が同じ性能を発揮するわけではありません。その違いは多くの場合、 陽極酸化処理にあります。この処理は金属の特性と寿命を変化させます。この記事では、陽極酸化の仕組み、さまざまな種類、用途について解説します。
アルミニウム陽極酸化の基本原理
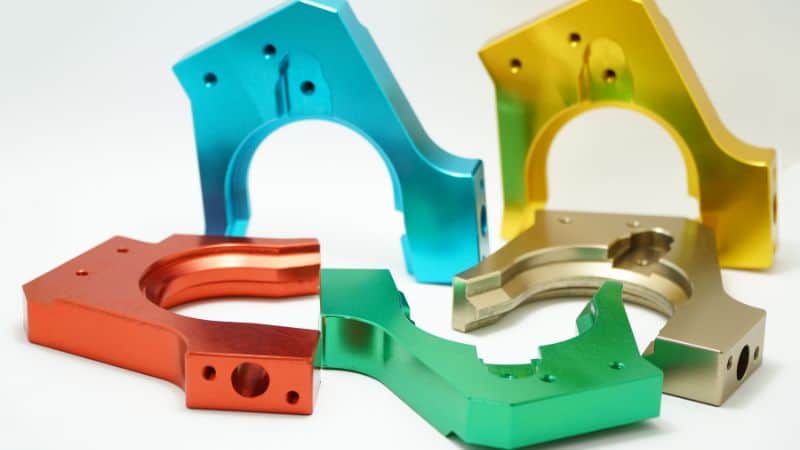
陽極酸化は、制御された酸化によってアルミニウム表面を変化させる電気化学処理です。アルミニウム部品を電解槽の陽極とし、通常は酸性溶液に入れます。溶液に電流を流すと、酸素が金属と反応して、アルミニウム酸化皮膜を形成します。
塗装やめっきとは異なり、陽極酸化皮膜は金属の上に載るのではなく、金属と一体化します。そのため表面が耐久性に優れ、欠けたり剥がれたりしにくくなります。一般的な皮膜厚は種類によって異なり、装飾用途では通常5~25 µm、標準皮膜では10~25 µm、硬質陽極酸化では25~150 µm超です。
主な工程条件:
- 電解液の種類
- 電圧と電流密度
- 浴温と処理時間
これらの条件が、酸化皮膜の硬度、着色性、気孔率を制御します。陽極酸化後は、表面の気孔を閉じて耐食性を高めるため、封孔処理を行うことがよくあります。
陽極酸化の種類ごとの技術的な詳細と利点については、当社ブログの 陽極酸化処理の種類をご覧ください。
自然酸化皮膜と陽極酸化皮膜の比較
アルミニウムは空気に触れると、自然に約2~3 nmの薄い酸化皮膜を形成します。この皮膜にも一定の保護作用はありますが、摩耗や過酷な環境には弱いままです。一方、陽極酸化アルミニウムの酸化皮膜は、自然皮膜の数千倍の厚さになり、硬度も高くなります。
| 特性 | 自然酸化皮膜 | 陽極酸化皮膜 |
|---|---|---|
| 厚さ | 2~3 nm | 1~150 µm |
| 形成方法 | 空気への暴露 | 電気化学処理 |
| 耐久性 | 限定的 | 高い |
| 色の選択肢 | なし | 幅広い(染色皮膜) |
| 気孔率 | 非常に低い | 中程度(封孔可能) |
アルミニウム陽極酸化工程の仕組み
表面処理と洗浄
適切な表面処理により、酸化皮膜が均一に形成され、アルミニウム母材にしっかり密着します。
- 脱脂: まず弱アルカリ性洗浄剤を使い、油や汚れを除去します。これは、 ダイカスト部品に特に重要です。ダイカスト部品には、金型由来の油性離型剤が付着しているためです。この工程で後続処理の汚染を防ぎます。
- エッチング: その後、アルミニウムを化学溶液でエッチングすることがあります。表面の凹凸を除去し、均一なつや消し面を形成します。
- スマット除去: 硝酸などに短時間浸漬し、アルミニウム合金表面に残った銅や亜鉛など合金元素由来のスマットを溶解除去します。
- 水洗: 各化学処理の後、脱イオン水で部品を十分にすすぎ、残留薬品をすべて除去します。
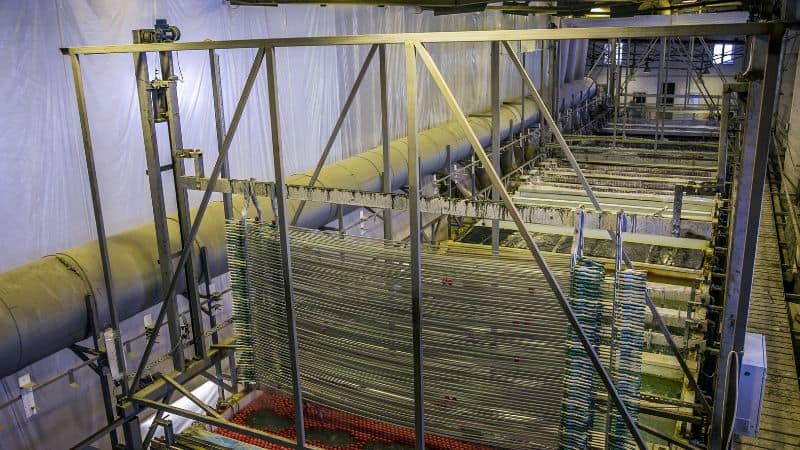
最後に、洗浄した部品をラックに取り付けます。ラックは確実な電気接続を保ち、陽極酸化中に電流が均一に流れるようにします。
酸化皮膜の陽極酸化工程
次に、アルミニウム部品を陽極酸化槽(電解槽とも呼ばれます)に入れます。槽には酸性電解液が入っており、次の二つの電極を備えます:
- アルミニウム部品が 陽極になります。
- 鉛またはアルミニウムの板が 陰極になります。
電流を流すと電気化学反応が起き、アルミニウム母材の最表層が酸化アルミニウムに変わります。自然酸化皮膜が厚くなり、制御された多孔質皮膜になります。この処理中、電解液中の酸素イオンがアルミニウム表面と反応して微細な気孔を作り、皮膜の成長に伴ってガスやイオンが出入りできるようになります。
陽極酸化皮膜は金属自体と一体化しているため、剥がれたり薄片状に脱落したりしません。この皮膜により、耐食性と表面硬度が大きく向上します。
酸化皮膜の特性は、電解液の種類、浴温、電流密度と電圧、処理時間など、複数の重要な工程条件によって決まります。
封孔と着色による後処理
酸化後、多孔質皮膜を封孔または着色して安定させます。封孔によって微細な気孔を閉じ、耐久性と耐湿性、耐薬品性を高めます。
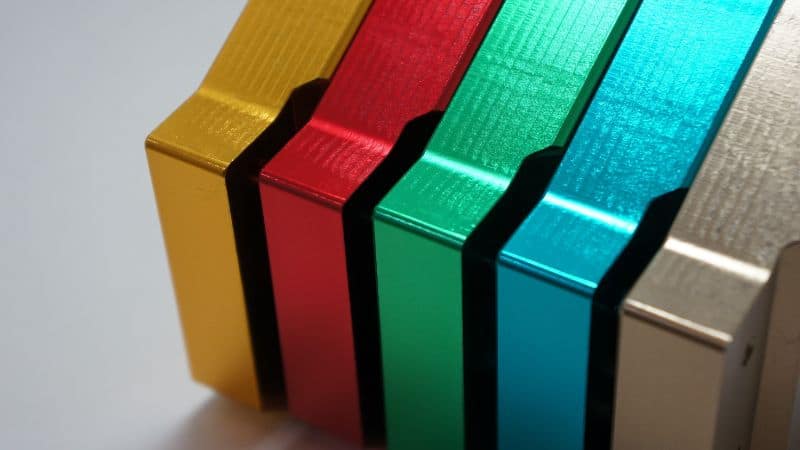
着色する場合は、封孔前に表面へ染料を吸着させます。染色槽で有機または無機顔料を気孔内に導入し、黒、青、ブロンズなどの色を付けます。
金属調の色にするには、交流電流の下で錫やコバルトなどの金属塩を使う電解着色により、微細な着色粒子を析出させます。
封孔後の陽極酸化面は滑らかになり、気孔率も低くなります。清掃しやすく耐食性に優れ、機能用途と装飾用途の両方に適します。
陽極酸化アルミニウムの利点
陽極酸化によって、汎用性の高いアルミニウムは高性能材料へと変わります。工学的性能、外観、ライフサイクルコストに具体的な利点をもたらし、単一の特性にとどまらない総合的なソリューションを実現します。
過酷な環境における耐久性の向上
金属と一体化したセラミックのように硬い酸化皮膜が、摩耗や腐食から優れた保護を提供します。具体的な利点は次のとおりです:
- 長寿命: 部品が摩耗、風雨、薬品への暴露に耐え、航空宇宙部品から建築外装まで、さまざまな用途で故障率を下げます。
- 保全コストの削減: 表面は汚れ、欠け、剥がれに強く、頻繁な再塗装や再仕上げが不要です。日常の清掃も簡単で効果的です。
- 精度の維持: 機械部品では、耐摩耗性によって摩擦下でも寸法の健全性が保たれ、長期にわたり安定した性能を発揮します。
優れた外観と機能の両立
陽極酸化は装飾性と機能性能を独自に組み合わせます:
- 色あせにくい恒久的な色: 塗布型の皮膜と異なり、染料は酸化皮膜内に封じ込められます。幅広い色を選べ、耐紫外線性にも優れるため、民生用電子機器や建築設計に適します。
- 金属の質感を維持: アルミニウムの金属光沢と質感を残し、デザイナーに好まれるとともに、高級感のある手触りを実現します。
- 表面機能の向上: 封孔された表面は気孔が少なく、清掃しやすく、指紋も付きにくいため、装飾用トリムや頻繁に触れるインターフェースに適します。
経済性と運用面の利点
初期の材料特性を超える大きな価値をもたらします:
- ライフサイクル全体での費用対効果: 陽極酸化工程が追加されますが、製品寿命が延び、保全が最小限になるため、他の仕上げと比べて総所有コストが低くなることがよくあります。
- 材料効率: 皮膜は母材の一部であり、無駄になる追加層ではありません。陽極酸化アルミニウムは完全にリサイクル可能で、持続可能な製造を支えます。
- 幅広い用途での信頼性: ヒートシンクの電気絶縁性から可動部品の潤滑性向上まで、陽極酸化面は信頼性を高め、製品設計と組み立てを簡素化します。
アルミニウム陽極酸化の用途
民生用電子機器と産業用途
陽極酸化により、 ノートパソコン、スマートフォン、オーディオ機器、カメラ のアルミニウム筐体に、長期使用でも美しさが続く、傷に強い外装を施せます。酸化皮膜が指紋、酸化、摩耗から保護します。
産業用途では、硬質陽極酸化により、 油圧シリンダー、バルブ、機械加工工具などの寿命が延びます。緻密な酸化皮膜が、生産環境の熱と摩耗に耐えるのに役立ちます。
航空宇宙メーカーは、軽量でありながら強度が必要な部品に陽極酸化アルミニウムを使用します。 航空機パネル、継手、ランディングギアのハウジング、操縦翼面 などには、湿気や塩分への暴露による腐食を防ぐ陽極酸化皮膜がよく使われます。
強度、外観、機能性能を兼ね備える陽極酸化アルミニウムは、消費者向け製品と産業製品の両方で業界標準となっています。
建築、建設、その他の産業
建築物では、 窓枠、カーテンウォール、ファサード、パネル など、色の一貫性と耐候性が求められる用途に陽極酸化アルミニウムが使われます。陽極酸化皮膜が紫外線、汚染物質、湿気から保護し、長年にわたる保全の必要性を減らします。 表面は つや消しまたは光沢仕上げ にでき、さまざまな色調があるため、塗装に頼らず設計仕様に合わせられます。
建設や看板では、陽極酸化仕上げが強度と美観の両方を高めます。そのほか、 調理器具、自動車のトリム、船舶用継手など、耐久性と耐食性が特に重要な用途にも使われます。この工程はリサイクル性を支え、陽極酸化アルミニウムを持続可能で長寿命の設計に適した材料にします。
Moldie:金属仕上げとアルミニウム陽極酸化の専門企業
一般に、陽極酸化はアルミニウム本来の特性を高め、プロジェクトの技術要件と美的要件に応える処理です。こうした結果を一貫して効率的に得るには、専門業者との連携が重要です。 Moldie は精密エンジニアリングと豊富な仕上げ加工の専門知識を組み合わせ、用途に応じた性能、長寿命、価値を実現する陽極酸化アルミニウムのソリューションを提供します。
専門的な陽極酸化処理で製品を向上させませんか? 今すぐMoldieにお問い合わせください 試作から大量生産まで、幅広いサービスをご利用いただけます。







