
Reseña de Fundición a baja presión
Baja de presión XXTXX es un proceso de formación de metal que crea piezas de alta calidad mediante la presión controlada para rellenar moldes con metal fundido. Este método ofrece ventajas en calidad y precisión en comparación con las técnicas de fundición tradicionales.
Definición y principios
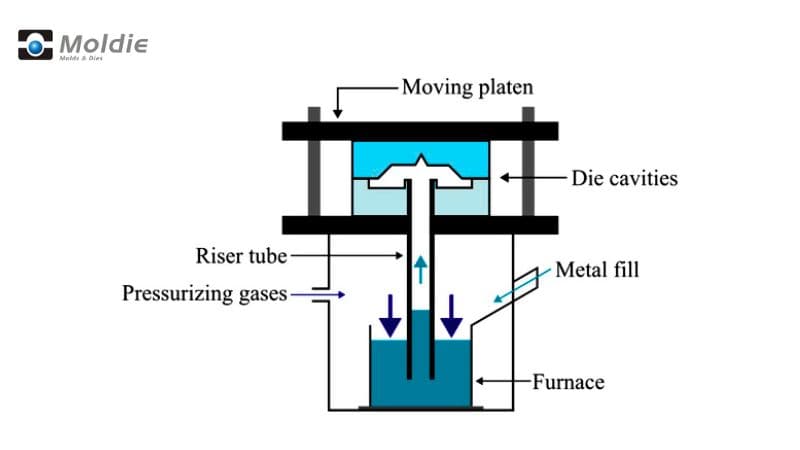
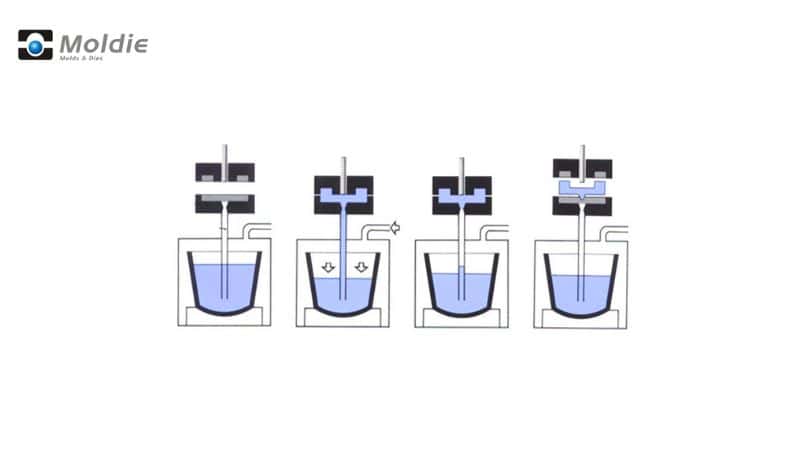
La baja presión fundición a presión (LPDC) usa presión para empujar el metal fundido hacia arriba en una cavidad mortal. En este proceso, un horno presurizado que contiene metal fundido se sienta debajo de la matriz. Cuando aumenta la presión (normalmente 0,2-1.0 bar), fuerza el metal a través de un tubo de alimentación y en el molde.
El metal llena la muerte lentamente e uniformemente, creando menos defectos que otros métodos de fundición. Una vez que el metal se solidifica, la presión libera y el metal no utilizado fluye de vuelta al horno.
Historia y desarrollo
La baja presión fundición a presión surgió a mediados del siglo XX cuando los fabricantes buscaban métodos de fundición más eficientes. La industria automotriz condujo gran parte de su desarrollo temprano, buscando formas de producir componentes más ligeros y más fuertes.
El proceso ganó popularidad en los años 50 y 1960 como fabricantes de automóviles comenzaron a utilizarlo para ruedas y piezas de motor.
Con el tiempo, las mejoras en los sistemas de control de presión, diseños y aleaciones de metal han hecho que el proceso sea más fiable y versátil. El modelado de computadora ahora ayuda a optimizar el llenado de moldes y enfriamiento.
Equipo y maquinaria
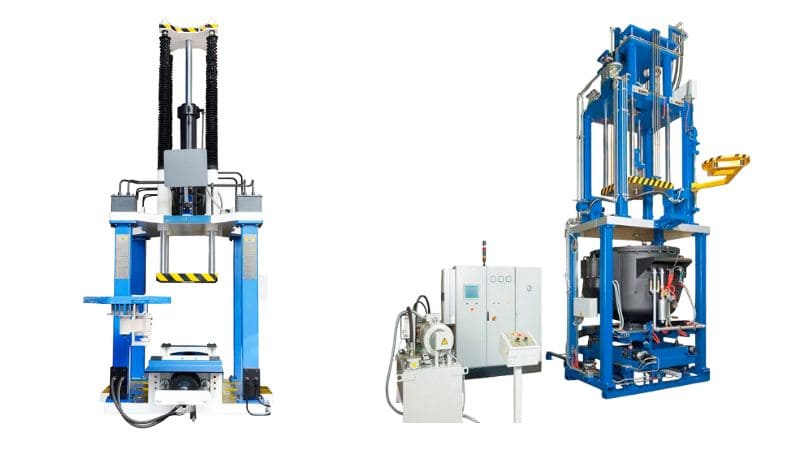
Presión baja fundición a presiónX requiere equipo especializado para lograr resultados de calidad.
Construcción y materiales de la matriz
Dies para fundición de baja presión son típicamente hechos de H13 acero para herramientas debido a su excelente resistencia al calor y durabilidad. Estos dies tienen canales de refrigeración complejos diseñados para controlar las tasas de solidificación que ayudan a prevenir defectos como la porosidad y la contracción.
Los diseños de Die suelen incluir:
- . Múltiples cavidades para mayores tasas de producción
- Ventiladores cuidadosamente colocados para liberar gases atrapados
- Agujas de eyección para la eliminación de partes lisas
Los dies deben soportar ciclos repetidos de calentamiento y enfriamiento sin romper.
Algunos fabricantes ahora impresión 3D crear mueres con canales de enfriamiento conformados que siguen los contornos de la parte. Esto mejora la eficiencia de enfriamiento y reduce los tiempos de ciclo.
Mobiliario y sistemas de retención
El sistema de hornos es el corazón de cualquier operación fundición a baja presión. Normalmente utilizará hornos de resistencia eléctrica que mantienen un control preciso de temperatura del metal fundido.
Los sistemas más modernos incluyen:
- Hornos de sujeción con capacidades de 300-2000 kg
- Sistemas de control de temperatura (±5°C de precisión)
- Cámaras presurizadas para forzar el metal hacia arriba en la muerte
El horno se conecta a la matriz a través de un tubo de elevación, generalmente hecho de materiales cerámicos que pueden soportar altas temperaturas. Este tubo transfiere metal fundido del horno a la cavidad de la muerte.
Algunos sistemas cuentan ahora con cámaras duales – una para fundir y otra para sostener que da un mejor control sobre la calidad del metal manteniendo la producción fluyendo.
Sistemas de control y vigilancia
Las máquinas modernas fundición a baja presión cuentan con sistemas de control sofisticados que monitorizan cada aspecto del proceso.
Características de control clave incluyen:
- Perfiles de presión programables (normalmente 0,2-1.0 bar)
- Monitoreo de temperatura en tiempo real en múltiples puntos
- Sistemas de lubricación automatizada
- Controles de tiempo del ciclo
La mayoría de las máquinas utilizan sistemas PLC (Programmable Logic Controller) con interfaces de pantalla táctil. Estos le permiten almacenar y recordar ajustes para diferentes partes.
Algunos sistemas avanzados incluso incorporan IA para optimizar parámetros basados en pasadas carreras de producción.
Parámetros de proceso y optimización
La baja presión exitosa fundición a presiónX depende de controlar cuidadosamente varias variables clave del proceso. La combinación adecuada de técnicas de presión, temperatura y llenado impacta directamente la calidad de sus castings finales y eficiencia de producción.
Control de presión y regulación
Los rangos de presión típicos utilizados en este proceso son entre 0,3 y 1,5 bar, que es muy bajo en comparación con otros métodos de fundición.
Su proceso generalmente incluirá múltiples etapas de presión:
- Presión de elevación: Presión inicial para elevar el metal fundido
- Tiempo de elevación: Duración de la aplicación de presión inicial
- Presión de llenado: Presión aplicada durante el relleno de molde
- Tiempo de llenado: Cuánto tiempo se mantiene la presión de llenado
Estos parámetros necesitan un ajuste cuidadoso basado en su geometría de parte específica. Muy poca presión puede resultar en un relleno incompleto, mientras que la presión excesiva podría causar turbulencia y penetración de gas.
Gestión de la temperatura
El control de temperatura afecta tanto a los patrones de fluidez metálica como a los de solidificación en sus fundicións. Necesitará monitorear varias zonas de temperatura:
Temperatura de metal fundido debe mantenerse dentro de un rango estrecho adecuado para su aleación específica.
Temperatura de muerte debe ser controlado a través de canales de calefacción / refrigeración. Las temperaturas de muerte desiguales pueden causar defectos como cierres fríos o solidificación prematura.
Tasa de enfriamiento influye en la microestructura y las propiedades mecánicas de su producto final que normalmente se regula mediante la colocación estratégica del canal de enfriamiento y los caudales refrigerantes.
Técnicas de relleno moldeado
La forma en que el metal fluye hacia su molde afecta significativamente la calidad de fundición. Un relleno controlado y suave reduce la turbulencia y la penetración de gas.
Control de velocidad de llenado se logra mediante la aplicación de presión precisa. La velocidad de llenado ideal varía dependiendo de la complejidad de tu parte. Las secciones de Thinner normalmente requieren un relleno más rápido para prevenir la solidificación prematura.
Diseño de gating funciona junto con parámetros de presión para el flujo de metal directo.
Materiales usados en Fundición a baja presión
Aleaciones de aluminio
Aluminio es el metal más común utilizado en fundición a baja presión.
Las aleaciones populares de aluminio incluyen A356 y A357, que proporcionan una excelente fluidez durante el casting y buena resistencia después de la solidificación.
Una de las ventajas del aluminio es la reciclabilidad, por lo que es ambientalmente amigable en comparación con algunas alternativas.
Aleaciones de magnesio
Las aleaciones de magnesio ofrecen un peso aún más ligero que el aluminio, haciéndolos cada vez más populares en industrias donde el ahorro de peso es crítico. Estas aleaciones son aproximadamente 33% más ligeras que el aluminio y 75% más ligeras que el acero.
Las aleaciones de magnesio comunes en fundición a baja presión incluyen AZ91D y AM60B. Proporcionan excelentes ratios de fuerza a peso y buena castabilidad en el proceso de baja presión.
Puesto que el magnesio tiene una vibración excelente, generalmente se utiliza en aplicaciones como carcasas electrónicas y cajas de herramientas de energía.
Aleaciones de cobre
Copper aleaciones traen propiedades únicas a fundición a baja presión, incluyendo excepcional conductividad eléctrica y térmica.
Las aleaciones comunes de cobre utilizadas incluyen variaciones de bronce y bronce que se utilizaron en accesorios de plomería, hardware marino y conectores eléctricos. Sus propiedades antimicrobianas naturales también las hacen valiosas en aplicaciones de equipos médicos.
Ventajas y limitaciones de la LPDC
Calidad y precisión
La baja presión fundición a presión produce piezas con excelentes valores de fuerza y propiedades mecánicas. El proceso de llenado lento y controlado reduce la turbulencia y la penetración del aire, dando lugar a menos defectos y problemas de porosidad en comparación con métodos de alta presión.
LPDC tiene mejores acabado superficiales, lo que puede reducir su necesidad de operaciones de acabado adicionales. Esto ahorra tiempo y recursos en su línea de producción.
El proceso permite un control más preciso sobre el flujo de metal, lo que conduce a una calidad de pieza más consistente en las carreras de producción. Usted puede lograr tolerancias más estrictas y una mejor precisión dimensional con fundición a baja presión.
Los núcleos de arena se pueden utilizar con LPDC, lo que le permite crear geometrías internas más complejas que serían difíciles o imposibles con métodos de alta presión.
Eficiencia económica
Los costes del equipo para fundición a baja presión son generalmente inferiores a las alternativas de alta presión, lo que lo hace más accesible si usted está empezando o expandiendo operaciones en un presupuesto.
Los moldes de LPDC suelen durar más tiempo ya que experimentan menos desgaste y estrés térmico que los de alta presión. Esto extiende la vida útil de las herramientas y mejora su rendimiento en la inversión.
El consumo de energía es a menudo menor con LPDC en comparación con los métodos de alta presión, reduciendo potencialmente sus costos de funcionamiento con el tiempo.
Limitaciones de materiales y diseño
Aunque es versátil, LPDC tiene ciclos de casting más lentos que métodos de alta presión.
Futhermore, el proceso puede no ser ideal para todos los materiales.
Existen limitaciones de tamaño con LPDC. Los componentes muy grandes podrían requerir métodos de fabricación alternativos o equipo especializado.
LPDC tiene limitaciones de espesor. Usted puede enfrentar desafíos con diseños de paredes extremadamente finas que requieren las presiones más altas disponibles en HPDC.
Preguntas frecuentes
¿Cuál es la aplicación de LPDC?
- Automoción: Ruedas, cabezales de cilindro, bloques de motor, componentes de suspensión.
- Aeroespacial: Hojas de Turbina, piezas estructurales, componentes de aleación ligera.
- Maquinaria industrial: Carcasas de bomba, cuerpos de válvula, componentes hidráulicos.
- Electrical/Electronics: Fregaderos de calor, carcasas de motor, piezas conductivas.
- Bienes de consumo: Cocina, piezas de aparato, accesorios decorativos.
- Transporte: Componentes de ferrocarril, piezas de motor marinos.
- Energía renovable: Piezas de turbina eólica, marcos de panel solar.
- Complejos piezas de geometría: Componentes de paredes gruesas de alta resistencia con tolerancias precisas.
¿Puede explicar las diferencias entre baja presión y fundición a alta presión (HPDC)?
La alta presión fundición a presión utiliza una presión mucho mayor (70-700 bar) en comparación con la baja presión (0,2-0,7 bar). El método de alta presión inyecta metal horizontalmente a altas velocidades.
La baja presión utiliza un relleno vertical más suave que reduce la turbulencia y la penetración del aire. Alta presión fundición a presión tiene tiempos de ciclo más rápidos pero más potencial para defectos de porosidad.
¿Cómo se compara fundición a baja presión con fundición por gravedad en términos de producción y calidad?
La baja presión fundición a presión ofrece un mejor control sobre el flujo de metal que fundición por gravedad. Tendrás una calidad de parte más consistente y un mejor relleno de formas complejas.
La gravedad fundición a presión se basa únicamente en la gravedad para llenar el molde, lo que limita la complejidad de las piezas que puede producir. Los métodos de baja presión pueden llenar secciones más delgadas y diseños más intrincados.



