
Cuando la industria manufacturera exige menos probabilidades de fugas, verrugas o grietas en el proceso de fundición a presión, la presión convencional fundición a presión a veces no es suficiente. Por lo tanto, los profesionales industriales se expandieron sobre la idea y se presentaron fundición a presión al vacío como solución a piezas de alta calidad. En este artículo, usted aprenderá acerca de la definición, mecánica y escenarios de aplicación de este avance significativo en Tecnología fundición a presión.
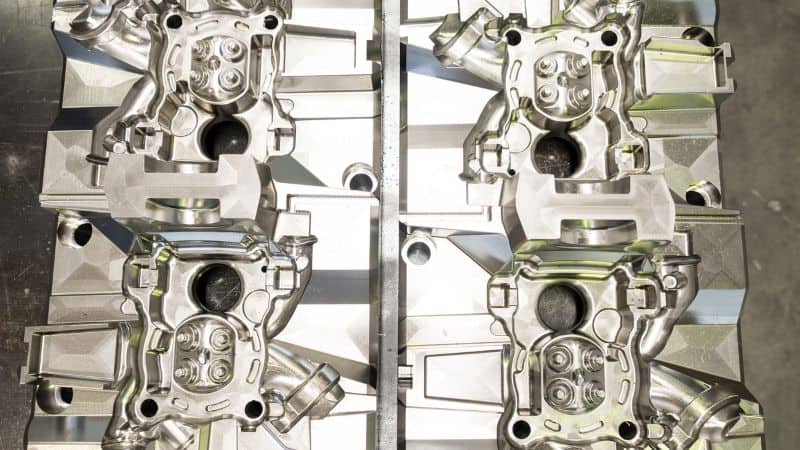
Qué es Vacuo Fundición a presión
Vacuo fundición a presión es una variante de fundición a alta presión (HPDC) que elimina activamente el aire y el gas de la cavidad die para crear un vacío justo antes y durante la inyección de metal fundidoAl reducir el contenido de gas en la cavidad, minimiza la penetración de gas, reduce la porosidad, mejora la densidad y aumenta la consistencia de las propiedades mecánicas en comparación con HPDC (Fundición a alta presión (HPDC)). El enfoque es esencial cuando el casting debe ser soldable, tratable con calor (T5/T6), o filtrado-tight.
En su núcleo, el método se basa en un molde sellado, un sistema de bomba de vacío, y precisamente diseñado ventilación y gating. El vacío debe establecerse a un nivel objetivo, a menudo inferior a 100 mbar y con frecuencia mucho menor para el trabajo crítico, antes de que el metal alcance la cavidad del molde. El resultado es un limpiador, denser relleno con menos turbulencia de aire inducido y menos sorpresas aguas abajo.
Vacuum-Asisted Fundición a presión vs High Vacuum Systems
Los sistemas asistidos por vacío evacuan parcialmente la matriz, mejorando la calidad para muchas partes sin el costo y la complejidad de una instalación completa de vacío. A menudo son suficientes para castings moderadamente exigentes, entregando una reducción mensurable porosidad y mejor llenar el comportamiento.
Los sistemas de vacío elevados tienen como objetivo la evacuación casi total y el menor contenido residual de gas posible. Los diámetros están sellados, los canales de vacío están optimizados, y las bombas son de tamaño para lograr la reducción rápida y el vacío estable durante el llenado.
Cómo se diferencia de la alta presión convencional Fundición a presión
- Entrada de gas porosidad: El sistema de vacío integrado elimina activamente el aire de la cavidad, reduciendo drásticamente la penetración de gas y la porosidad interna que plaga la convencional HPDC.
- Propiedades mecánicas: Esta reducción de la fuerza, la longitud de la fatiga y el rendimiento de la fatiga.
- Capacidad de procesamiento posterior: A diferencia de las castings convencionales porosos, fundición a presión al vacío son típicamente densas para ser soldadas y tratadas con calor, lo que permite una gama más amplia de aplicaciones.
La diferencia práctica aparece en la estabilidad de la propiedad. Con el aspirador, la resistencia a la insección, y la tendencia del rendimiento de la fatiga es más elevada y….
Cómo vacío Fundición a presión Obras
Equipo clave, características de herramientas y métodos de sellado
- Máquina de fundición: Una máquina de alta presión con control rápido y velocidad de puerta precisa.
- Sistema de vacíoBombas de vacío y llenas por llenado..
- Muertos sellados: Robust parting-line seals, O-rings/gaskets alrededor de pasadores eyectores y diapositivas, y bloques de vacío que dirigen el flujo de evacuación.
- Venting y gating: Channe Vacuum está posicionada para evacuar el aire de las regiones de última generación. Puertas wii ser tamaño y orientado a promover el flujo laminar y evitar la congelación prematura en secciones delgadas.
- Instrumentación: Transductores de presión (vacío de velocidad), termopares (melta y fundición), y sensores de posición/velocidad de mangas disparadas.
Los fabricantes de herramientas utilizan a menudo insertos de acero endurecido para puertos de vacío, superficies de ventilación pulidas y elastómeros compatibles con compresión. La inspección rutinaria de los anillos de O y el desgaste de línea de partición se construye en los horarios de PM.
Proceso de Paso a Paso
- Preparación de balas: La derretimiento se lleva a una cierta temperatura objetivo, y la manga de inyección se dosifica con el volumen de metal correcto.
- Evacuar la cavidad: El circuito de vacío se abre. El sistema reduce la cavidad de la muerte y los canales conectados al punto. Para piezas exigentes, un retraso previo a la evacuación garantiza estabilidad de presión.
- Inyección/fillEl disparo comienza. Fase 1 empuja el metal a la puerta, y la fase 2 se acelera a la velocidad de la puerta alta para el llenado rápido mientras el vacío permanece activo, sacando gases residuales hacia fuera mientras el frente avanza.
- Intensificación y retención: Después de que el metal fundido se inyecta en la matriz, se mantiene la presión para alimentar la contracción a medida que el metal se solidifica, todavía bajo vacío hasta que el frontal sella el vent.
- Liberar y solidificar: Válvulas de vacío cierran según corresponda, luego la fundición termina después de la solidificación.
- Abrir y expulsar: La muerte se abre, pasadores eyectores actuó, y la parte se elimina. Además, flash y corredores se separan.
Este cronograma está estrechamente coordinado. Si el metal llega antes de que el vacío alcance el punto, la incautación de gas aumenta considerablemente. Del mismo modo, el cierre de válvula retardado puede atraer metal líquido en el circuito de vacío.
Parámetros críticos de Vaccum Proceso de fundición a presión
- Nivel de vacío: Para una reducción significativa de la porosidad, muchos productores apuntan <100 mbar. Piezas de alta integridad a menudo corren hasta decenas de mbar.
- Horas: El vacío debe alcanzar el punto de ajuste antes de que el metal golpee la puerta y debe mantenerse a través de la ventana de llenado crítica. Los retrasos de respuesta de hasta 50–100 ms pueden importar los planos delgados.
- Velocidad de puerta y tiempo de llenado: Relleno rápido y controlado (a menudo 30-60 m/s en la puerta de aluminio, dependiendo de la geometría) limita la oxidación de la superficie y los cierres fríos manteniendo la turbulencia en el cheque.
- Temperaturas: Temperatura de fusión lo suficientemente alta como para mantener la fluidez (por ejemplo, Al aleaciones comúnmente 660-720 °C dependiendo de la química), las temperaturas de la muerte se estabilizaron para evitar la congelación y soldadura prematura. La consistencia supera los extremos.
- Lubricación y condiciones de manga: Lubricación de propulsión adecuada y control de temperatura de manga evitan la generación de gas y estabilizan el relleno de primera etapa.
Control de procesos integra estos en una ventana repetible. Muchas plantas adoptan el control de disparos de circuito cerrado que ajusta los perfiles de velocidad para coincidir con la retroalimentación de presión de cavidad en tiempo real.
Beneficios y limitaciones
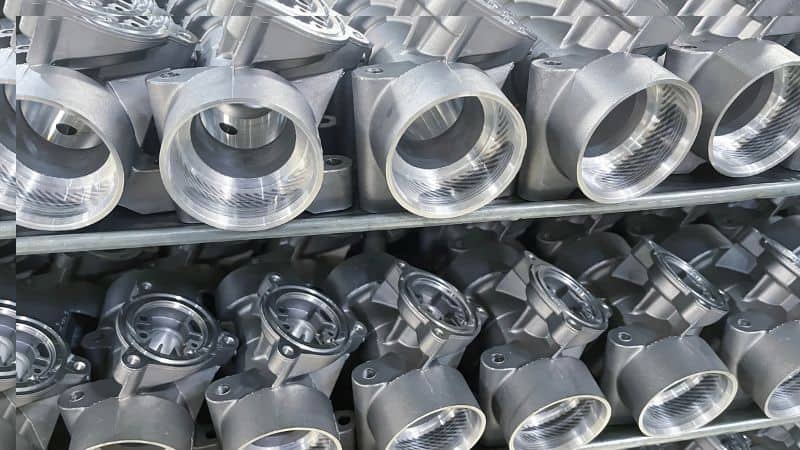
Excelentes propiedades mecánicas: menos porosidad
Al barrer gases fuera del camino, fundición a presión al vacíoX reduce tanto la porosidad conectada a la superficie como la interna. Las partes inyectado a presión poseerían mayor densidad, mejora de la vida de fatiga, y mayor dispersión en la fuerza de tracción y elongaciónPor ejemplo, Componentes fundición a presión de aluminio producidos bajo vacío a menudo alcanzada para el tratamiento T6 que son consistentes con.
Calidad de la pieza mejorada: superficie limpia
A limpiador relleno delantero y menor flujo turbulento rendimiento más fino acabado superficiales y menos defectos cosméticos. Más importante aún, los castings logran rendimiento de la filtración sin recurrir a impregnaciones para muchos diseños. Debido a que se minimiza la porosidad del gas, las partes toleran la soldadura (MIG/TIG) y responden previsiblemente a ciclos de solución y envejecimiento, evitando la ampolla o la distorsión asociada con la expansión del gas.
Limitaciones de vacío Fundición a presión
Vacuo fundición a presión es adecuado para aluminio y magnesio, ya que las altas temperaturas y la reactividad de aleaciones ferrosas generalmente los hacen inadecuados para el proceso.
Desde una perspectiva operacional, el método impone equipos significativos y demandas de mantenimiento. Requiere herramientas meticulosamente selladas, hardware de vacío confiable, y un riguroso programa de mantenimiento para abordar el desgaste en componentes como anillos O y línea de particións, así como la acumulación de carbono en válvulas.
Sin embargo, para aplicaciones de alto volumen o alta integridad, esta inversión se justifica con frecuencia por un mayor rendimiento, una reducción del trabajo y la capacidad de consolidar partes y realizar un tratamiento térmico subsiguiente..
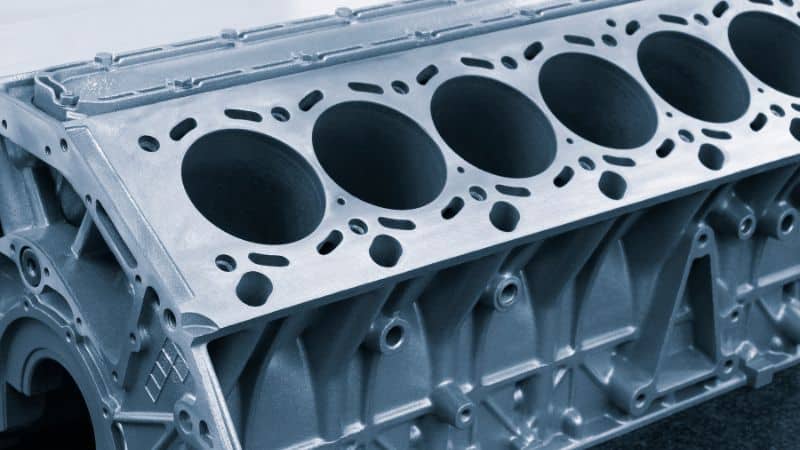
Aplicaciones de vacío Fundición a presión
Sostenibilidad y tendencias futuras
Eficiencia mejorada " Emisiones inferiores
Vacuo fundición a presión contribuye a la producción sostenible creando menos partes defectuosas. Menos chatarra significa que hay que re- fundir menos metal, lo que reduce significativamente el uso energético y las emisiones asociadas. Esto también reduce el consumo de otros recursos, como los productos químicos de sellado. Como la mayoría de las fundiciones ya reciclan su chatarra internamente, un mayor rendimiento hace que este ciclo de reciclaje sea mucho más eficiente.
Tecnología avanzada & automatización
El proceso es más preciso. Modelos de software de simulación el sistema de fundición y vacío para perfeccionar el diseño antes de que comience la producción. Durante el casting, los gemelos digitales y los controles de circuito cerrado utilizan datos de sensores en tiempo real para asegurar que cada toma coincida con el estándar ideal. Esto es apoyado por un mejor hardware de vacío, aleaciones especializadas y una mayor robótica, lo que conduce a un proceso altamente automatizado y fiable que cumple con los estrictos estándares de la industria.
Conclusión
Aunque el concepto de fundición a presión al vacío puede remontarse a la década de 1970 o incluso antes, sigue siendo un territorio relativamente nuevo y en expansión en comparación con el tradicional fundición a presión. Sin embargo, es el paso más práctico disponible cuando la respuesta porosidad, soldabilidad o tratamiento térmico no son negociables.
Con la asistencia de fundición a presión al vacío, la inversión inicial en herramientas, hardware y capacitación paga por rendimientos más altos. Los fabricantes obtienen mayor confianza en abordar requisitos ambiciosos de precisión dimensional y diseños estructurales.
Preguntas frecuentes
¿Hay aleaciones específicas que se benefician de fundición a presión al vacío el más?
Como se mencionó anteriormente, este método de fundición puede hacer uso de aluminio y magnesio. Pero de hecho es particularmente transformador aleaciones de aluminio. Estas aleaciones son propensas a la penetración de gas y la porosidad de hidrógeno, que limita severamente su capacidad de ser tratada con calor. Vacuum fundición a presión es por lo tanto más beneficioso para la serie de aluminio de alta resistencia (como A356 o 360) que están destinados al tratamiento térmico T5 o T6, ya que elimina el gas que causaría ampollas y debilidad.
¿Cómo se compara el costo de fundición a presión al vacío con otros métodos de fundición de baja porosidad como squeeze casting o fundición de metal semi-sólido (SSM)?
Vacuo fundición a presión es a menudo elegido como una solución más rentable para la producción de alto volumen en comparación con el apriete o la fundición SSM. Aunque todos los métodos reducen la porosidad, squeeze castingX requiere maquinaria especializada (y a menudo más lenta), y la fundición SSM implica material de materia prima complejo.Vacuum fundición a presión utiliza máquinas estándar de alta presión fundición a presión con un sistema add-on, lo que lo hace ideal para producir millones de piezas con alta integridad en un tiempo de ciclo competitivo.
Hay formas complejas específicas que no son adecuadas para fundición a presión al vacío?
Sí, el proceso tiene sus límites. Las partes con «pockets» extremadamente profundas y estrechas pueden ser problemáticas porque el vacío no puede evacuar eficazmente el aire atrapado en estas zonas muertas antes de que el metal sella. Del mismo modo, partes con núcleos internos que crean cavidades complejas y segmentadas pueden desafiar la colocación de ventosas eficaces de vacío, lo que podría dejar bolsillos aislados de gas.
& nbsp;



