
Die cast tooling, como su nombre indica, abarca moldes y moldes del proceso de fundición a presión. Cuando está bien diseñado, ofrece características nítidas, tolerancias estrechas y tiempos de ciclo estables a través de cientos de miles, a veces millones, de disparos.
En este artículo, en Moldie extraeremos los elementos esenciales de utillaje de fundición a presión, y le ayudaremos a obtener una mejor comprensión de su mecanismo de operación, soluciones de herramientas y otros factores que son relevantes en la tecnología fundición a presión.
Qué es Inyectado a presión Tooling y cómo funciona
En su núcleo, utillaje de fundición a presión es un molde de acero complejo y de alta resistencia compuesto por dos o más mitades. Su función principal es formar metal fundido bajo inmensa presión en una parte de forma neta.
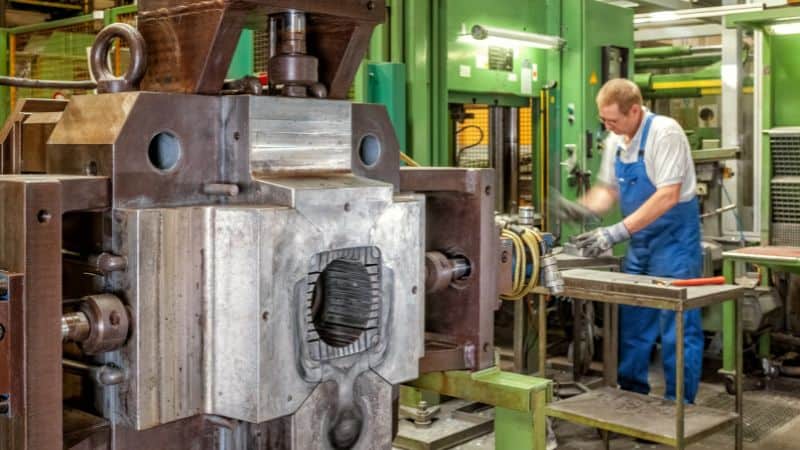
Una herramienta estándar fundición a presión consiste en dos mitades principales:
- La cubierta muere (media fija): Esta mitad se monta a la plancha fija de la máquina fundición a presión y contiene el sistema de inyección, ya sea el gooseneck (en) caliente-chamber) o la manga de disparo (en cámara fría).
- The Ejector Die (Moving Half)): Esta mitad se monta a la plancha móvil y contiene el sistema de eyección para empujar la fundición solidificada después del ciclo.
El ciclo Fundición a presión en cuatro pasos clave:
-
Clamping: Las dos mitades de la matriz se sujetan hidráulicamente con inmensa fuerza (a menudo cientos a miles de toneladas) para soportar la alta presión de la inyección.
-
Inyección: El metal fundido se inyecta en la cavidad de la muerte a alta velocidad y presión. Aquí es donde la distinción entre cámara caliente y cámara fría los sistemas se vuelven críticos, como se detalla en la siguiente sección.
-
Refrigeración: El metal se solidifica dentro de la cavidad, tomando su forma final. La herramienta está equipada con canales de enfriamiento interno intrincados que circulan agua o aceite para controlar el proceso de solidificación y gestionar los ciclos termales extremos.
-
Ejección: La abrazadera se abre, y la placa eyector en los medio avances móviles, empujando pasadores eyectores contra la fundición para liberarla de la muerte.
Este ciclo repite cada pocos segundos para la vida de la herramienta, sometiéndola al estrés térmico extremo (desde metal fundido), el estrés mecánico (desde la presión de sujeción e inyección) y el desgaste abrasivo. El diseño, los materiales y el mantenimiento de la herramienta están optimizados para sobrevivir a este entorno duro.
Diseño de molde personalizado para herramientas Fundición a presión
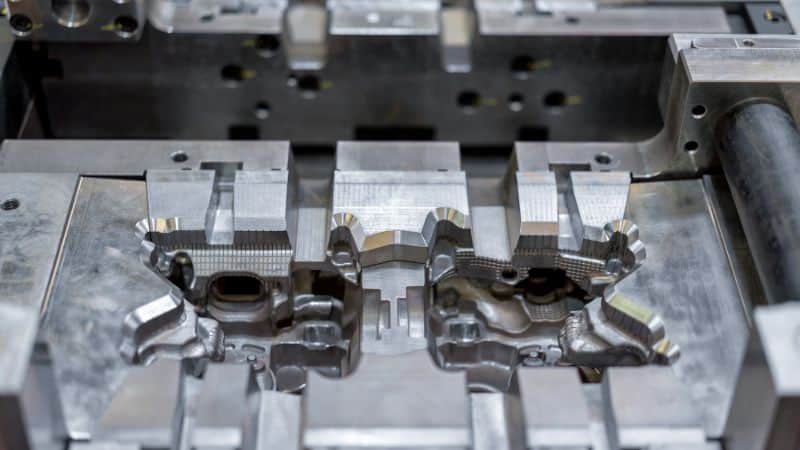
Borrador, Radii y Wall Thickness
Aplicar proyecto de presupuesto adecuado es el primer paso para limpiar los ejects y la vida útil más larga. Para obtener resultados óptimos, utilice un ángulo de desmoldeo de 0,5 a 1.0 grados en las caras exteriores y un ligeramente más empinado de 1,0 a 2,0 grados en los núcleos interiores. Además, si la superficie está texturada, necesitará añadir aún más borrador, por lo general un grado extra o más, para acomodarla y evitar que la parte se adhiera durante la eyección.
Más allá de ángulo de desmoldeo, incorporando generosos filetes es crítico para la durabilidad y calidad de la parte. Usar filetes con un radio de al menos 0,5 a 1.0 mm para zinc, y de 1.0 a 2,0 mm para aluminio ayuda a distribuir el estrés y evita la grieta reduciendo los ángulos afilados. Este procedimiento también mejora el flujo de metal fundido.
Además, los diseños deben mantener uniforme espesor de pared, use costillas y patrones estratégicos y evite paredes extremadamente finas —generalmente permaneciendo por encima de 0.8 a 1.0 mm para aluminio— a menos que la configuración específica se pruebe para manejarlos.
Tolerancias y Datums críticos
Establecer un clara referencia datum marco con robusta, superficies accesibles que son críticos para la función y medición de la parte. Aplicar Dimensión geométrica y tolerancing (GD plagaT) para controlar la forma, orientación y ubicación, como la flatness, posición y perfil. Este sistema define los límites funcionales de la parte. Evite sobreconstruir el diseño permitiendo tolerancias más sueltas en superficies no críticas, lo que simplifica la manipulación y fabricación sin afectar el rendimiento.
Los objetivos de Datum deben ser colocados en paños estables, as-cast que son fácilmente accesibles a sondas. Nunca defina un objetivo a través de la línea de partición, ya que ligeras desalineaciones entre las mitades de molde causarán errores de medición y comprometerán el marco de referencia.
Recuerde que las tolerancias as-cast son más amplias que las mecanizadas. Aplicar las prestaciones de mecanizado sólo a características críticas como superficies de sellado o soportes de cojinete, dejando otras áreas encast. Esto minimiza las operaciones secundarias y reduce el costo.
Estrategia, Minimización de diapositivas y Costo
El costo y la complejidad de las muertes inyectado a presión son impulsados principalmente por su línea de partición y cuenta de diapositivas. Puesto que cada diapositiva añade gastos significativos, mantenimiento y tiempo, un objetivo clave de diseño es minimizarlos. Esto se puede hacer mediante la reorientación de las características al plano principal de separación o rediseño para eliminar los atajos. El mejor enfoque es la colaboración temprana y Análisis DFM, que puede consolidar diapositivas, acortar los tiempos de plomo, reducir costos y mejorar la durabilidad de la herramienta.
Texturas y Logos
Diseño de texturas y logos requiere pasos específicos para garantizar la calidad y durabilidad. Aplicar cualquier exigencia de textura aumentada ángulo de desmoldeo para una correcta eyección, así que siempre consultar a su proveedor para sus especificaciones exactas al añadir logos. Siempre que sea posible, los logotipos deben colocarse en superficies no críticas y no funcionales. Son mejor recesados en la superficie, en lugar de elevarse, para prevenir el scuffing y el desgaste en la herramienta.
Acero para herramientas Materiales y Tratamientos de Superficie
Común Acero para herramientas (H13, H11, Maraging)
- H13: El caballo de trabajo de la industria fundición a presión de aluminio, con buena fuerza caliente, resistencia a la fatiga térmica y resistencia. Tratamiento térmico adecuado y temperamento no negociable.
- H11: Ofrece buena resistencia y resistencia al choque térmico pero es menos comúnmente utilizado que H13 para las principales cavidades y núcleos en fundición a presión de aluminio debido a su menor fuerza caliente.
- Aceros de casación: Útil para los insertos que requieren alta resistencia y excelente maquinabilidad o para los insertos híbridos aditivos manufacturados; típicamente emparejado con ingeniería de superficie para mitigar soldadura.
Otros aceros comunes incluyen P20 para aleaciones de zinc y magnesio, y aceros de alta dureza como D2 para pasadores eyectores y otros componentes de alta costura.
Coatings, Nitriding y Surface Engineering
- Nitriding: Construye una capa de difusión resistente al desgaste para resistir la erosión y la microvigilancia. Es ampliamente utilizado en H13/H11.
- revestimientos PVD/CVD (por ejemplo, TiN, CrN, AlCrN): Reducir el humedecimiento, mejorar la lubricidad y limitar la soldadura. La selección depende de la aleación y la temperatura de funcionamiento.
- cromo duro, hierro de níquel, y platinas antisoladoras especiales: Aplicado a zonas de portón, zonas de impingimiento de alta velocidad y núcleos propensos a pegarse. Prepa de superficie y calidad de acero base determinan el éxito.
Fatiga Termal, Soldadura y Resistencia a la Erosión
- Cons fatigas. se manifiesta como la comprobación de calor en la superficie de la muerte causada por la calefacción cíclica rápida y el enfriamiento. Las estrategias de mitigación implican principalmente el uso de acero para herramientas con alta resistencia a la fatiga térmica (como H13) y el diseño de sistemas de refrigeración equilibrados para gestionar los ciclos termales extremos. Precalentar la matriz antes de la producción es una medida preventiva crítica para reducir el shock térmico inicial.
- Soldadura, la adherencia indeseable de la aleación fundida al acero para troqueles, se exacerba cuando las temperaturas de acero locales se sumergen en un rango de «tacky». Esto se puede contrarrestar a través de recubrimientos especializados, agentes de liberación y controlando cuidadosamente las temperaturas de la pared de la muerte para evitar este rango crítico.
- Erosión Normalmente aparece cerca de las puertas o zonas con giros de flujo agudo, donde el metal fundido de alta velocidad impacienta sobre la superficie. Para combatir esto, los ángulos de impacto deben suavizarse, aumentar los radios y las superficies en estas zonas críticas pueden endurecerse localmente para mayor resistencia.
Construcción, muestreo y mantenimiento de la herramienta
Flujo de trabajo y tiempos de guía
Un programa típico utillaje de fundición a presión normalmente se ejecuta a través de 8 pasos:
Primer Artículo, Pruebas e Iteraciones
El muestreo inicial verifica el llenado, la porosidad y la estabilidad dimensional. Espere a iterar en tamaños de puertas, profundidades de ventilación, recetas de pulverización y parámetros de disparo. Los primeros lazos de inspección del artículo midieron los resultados al GD PulT del dibujo. Los bucles impulsados por datos, imágenes térmicas, trazas de presión de cavidad y niveles de vacío ayudan a converger más rápido que las adivinanzas.
Mantenimiento preventivo, rehabilitación y reparación
Routine PM incluye ventosas de limpieza, renovando cierres, verificando el desgaste de eyección y reparando accesorios de refrigeración. Re-nitrición y reparación de soldadura de manchas extienden la vida. Mantenga una estrategia de repuesto para núcleos de alta costura y áreas de puertas. Ciclos de seguimiento a mantenimiento y modos de defecto: las herramientas hablan a través de sus patrones de desgaste.
Defectos y remedios comunes
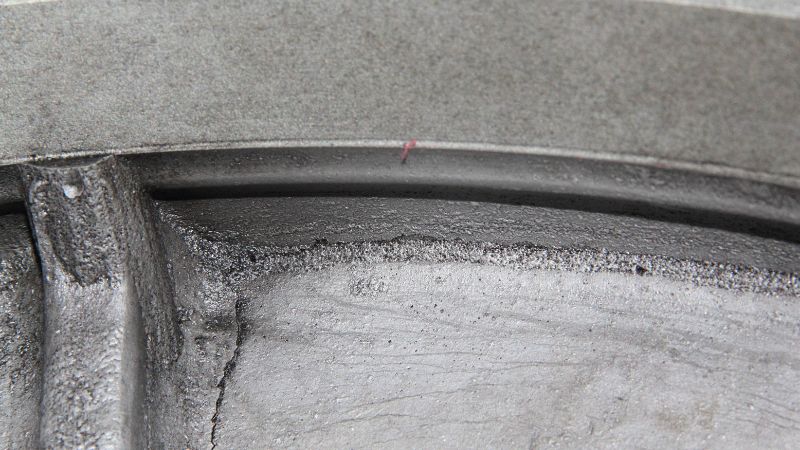
Porosity, Cold Shuts y Misruns
- Gas porosity: Mejorar el venteo / vacío, reducir la turbulencia a través de la geometría de la puerta, y estabilizar la temperatura de la muerte. Rebalance spray y lubricante para evitar vapores atrapados.
- Porosidad de arrugas: Escurrir secciones locales o añadir alimentos/reflujos; ajustar el enfriamiento para evitar la congelación prematura en puntos calientes.
- Cerraduras/misruns fríos: Aumente las temperaturas de fusión y muerte dentro de las especificaciones, agrandar las puertas, o reposicionarlas para mantener el flujo delantero caliente y continuo.
Flash, soldado, y pegado
- Flash: Mejorar los planos de apagado, corregir el bloqueo de la muerte y verificar la fuerza de sujeción. El aerosol excesivo también puede causar corte hidráulico.
- Soldadura: Aumentar la temperatura de la superficie de acero por encima del rango de sujeción, aplicar recubrimientos antisoldados y la química de lúbea de pino. Reducir la impingación directa por las puertas de nuevo montaje.
- Adhesión: Agregue las superficies de pulir, redistribuya pasadores eyectores, o cambie a las mangas eyector donde los patrones son altos.
Warpage and Dimensional Drift
- Warpage: Se deriva de un enfriamiento desigual y estrés residual. Circuitos de refrigeración de equilibrio, utilizar canales conformales en piezas asimétricas y parámetros de proceso de templado para la solidificación gradual.
- deriva dimensional: Esto puede ocurrir a lo largo de largos recorridos, señalando el crecimiento térmico de la muerte. Para características obstinadas, diseño en calibración postcast o mecanizado de acabado objetivo.
Conclusión
Die cast tooling es una inversión vital que garantiza la calidad y la eficiencia mediante la ingeniería de precisión y la colaboración estratégica. Usted debe elegir socios con proceso de producción de moldes bien establecido y amplia experiencia en DFM. Este enfoque transforma los desafíos en una producción fiable, aportando un valor coherente y una ventaja competitiva.
Preguntas frecuentes
¿Cómo la complejidad de la parte realmente se traduce en mayor costo de herramientas? Es sólo de tamaño?
Mientras que el tamaño de la parte influye en el costo del acero, hay mucho más al costo de la herramienta que sólo la cantidad de material utilizado. Cada bajo corte que requiere una diapositiva, cada núcleo complejo, y cada característica de tolerancia ajustada añade tiempo de ingeniería, mecanizado de precisión y puntos de mantenimiento futuros. Una parte más simple con un línea de partición limpio y un volumen de producción bajo a menudo se puede ejecutar en una herramienta menos costosa y más fiable de una sola cámara.Una parte con muchos atajos requerirá una herramienta compleja de varios deslizamientos, independientemente de la cavitación.
¿Cuáles son los indicadores clave durante una fase de muestreo/tryout (prueba de molde) que predicen futuros problemas de producción?
Le sugerimos que cuide la consistencia. Si los ajustes menores en los parámetros de la máquina (como la temperatura o la velocidad de inyección) causan importantes oscilaciones en la calidad o defectos de parte, el diseño de la herramienta puede ser inestable. Otras banderas rojas incluyen dificultad para expulsar piezas consistentemente, signos de soldadura en disparos iniciales, o la incapacidad de establecer una amplia y estable «ventana de proceso» donde se producen buenas partes.Una herramienta calificada debe ser indulgente y repetible.
Cuando es más rentable diseñar una herramienta «impulsor» y utilizar mecanizado secundario para características complejas?
Este enfoque es a menudo sabio para las características que son extremadamente difíciles o costosos de fundición, tales como agujeros muy profundos, pequeños diámetros, hilos con raíces prístinas, o esquinas internas extremadamente agudas. Al fundir un bloque sólido y taladrar / cortarlo en una operación secundaria, evita los costos y posibles puntos de falla de los pasador de núcleo (core pin) frágiles en el molde.Es un cambio entre el coste de mecanizado por parte y la complejidad de la herramienta inicial/riesgo.



