
Der Druckguss in Kleinserie besetzt eine sehr spezielle Nische in der Metallfertigung. Der Druckguss in Kleinserie ist nicht die kostengünstigste Lösung und ist nicht darauf ausgelegt, die Skaleneffekte der Massenproduktion zu erreichen.. Es bietet metallische Teile in Produktionsqualität, aus echten Legierungen, hergestellt mit echten Formen, bevor ein Programm das Volumen erreicht, das einen vollständigen Produktionsstempel rechtfertigt..
Für Fertigungsingenieure und Einkaufsleiter ist diese Unterscheidung wichtig. In diesem Blog werden wir dieses Thema analysieren und untersuchen, wie niedriger Volumen-Druckguss Ihr Produktionsprogramm unterstützt..
Wie sich das Niedrigvolumen Druckguss von der allgemeinen Praxis unterscheidet
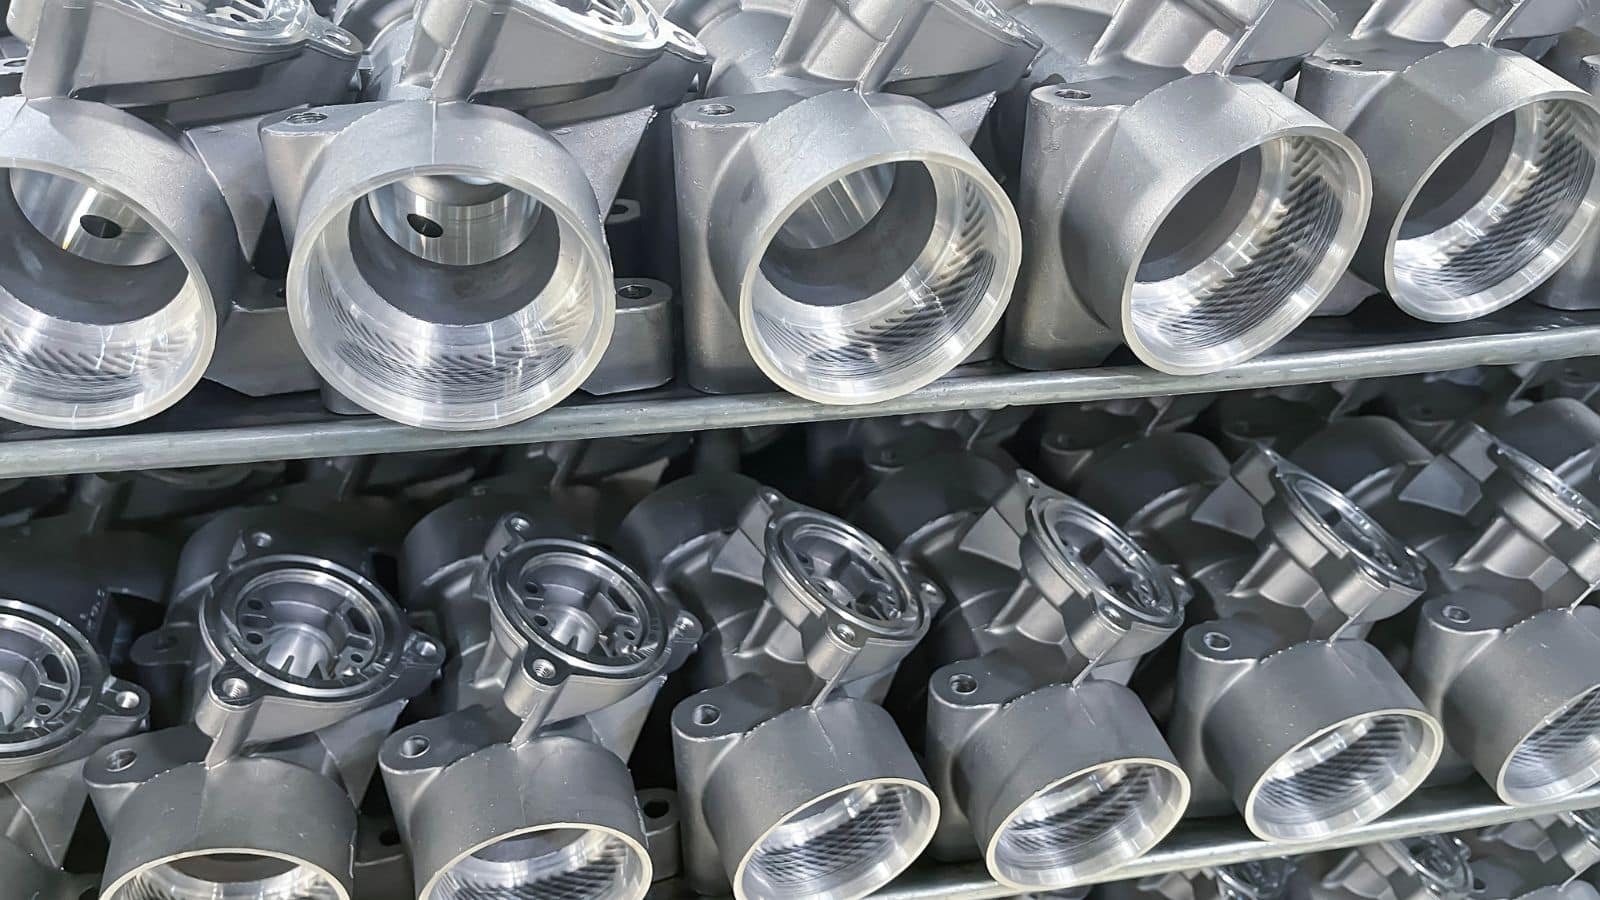
Der Niedrigvolumen-Druckgussverfahren ist größtenteils ähnlich dem allgemein Druckgussverfahren, aber das Ziel hier ist es, die anfänglichen Kosten und Durchlaufzeiten zu minimieren, auch wenn dies eine etwas längere Zykluszeit pro Teil bedeutet. Um dies zu erreichen, müssen einige spezielle Werkzeugkonstruktion-Entscheidungen getroffen werden:
- Kavität Anzahl: Einzel-Kavität-Formen sind üblich. Sie reduzieren die anfänglichen Bearbeitungskosten der Form und machen es viel einfacher, die Form zu ändern..
- Gestaltungsprinzipien für Angüsse und Läufer für manuelles Entgraten: Formen mit geringem Volumen optimieren die Angussführung für den Erfolg des ersten Spritzgusses und einfaches manuelles/CNC Zuschneiden und Entfernen nach dem Gießen, da kurze Lauflängen die Kosten für eine automatisierte Beschnittpresse nicht rechtfertigen können.
- Vereinfachtes Kühlkanal-Layout: Ohne die Nachfrage nach der kürzest möglichen Zykluszeit können Werkzeuge mit geringer Stückzahl einfachere, gerade Kühlungen verwenden. Dies beschleunigt den Formenbauprozess und senkt die Kosten weiter..
- Auswurfsystem, das auf Sicherheit und nicht auf Geschwindigkeit ausgelegt ist: Anstatt komplexer Layouts, die für die robotergestützte Entnahme ausgelegt sind, legt das Auswerfen in diesem Metallgießverfahren den Schwerpunkt auf die Sicherheit der Teile, um Verformungen während der Entnahme zu verhindern, und ermöglicht dabei oft eine manuelle oder teilautomatisierte Handhabung der Teile..
- Werkzeugmaterial (P20/Aluminium vs. H13)): Hochvolumige Werkzeuge verwenden teuren H13-Stahl, um Millionen Schüsse auszuhalten. Niedrigvolumige Programme verwenden typischerweise P20-Stahl oder Aluminium.
Wir werden einige dieser Konzepte im späteren Kapitel über Werkzeugkosten erneut aufgreifen..
Wenn Low-Volume-Programme sinnvoll sind
Low-Volume Druckguss ist eine gezielte Produktionsstrategie für Programme, bei denen eine Investition in Spritzgussformen für hohe Stückzahlen noch nicht gerechtfertigt werden kann.
Typische Mengenbereiche und Anwendungen
Niedrigvolumen-Druckguss deckt im Allgemeinen Auflagen von ungefähr 50 Einheiten bis etwa 10.000 Einheiten ab, abhängig vom Lieferanten und der Werkzeugstrategie. Unter 50 Teilen sind bearbeitete Blöcke oder 3D-gedruckte Metallprototypen oft praktischer. Über 10.000 beginnen die wirtschaftlichen Vorteile von Produktionsformen die Flexibilitätsvorteile eines Niedrigvolumenansatzes zu übertreffen. Hier werden wir einige wichtige Anwendungen auflisten:
- Entwicklungs- und Vorproduktionsversionen wo Ingenieure Gussteile benötigen, die dem Produktionsmaterial und der Geometrie entsprechen
- Spezial- und Industrieausrüstung In Hunderten gebaut, nicht in Tausenden, wo die Teilekomplexität das Fräsen ausschließt
- Service- und Ersatzteilproduktion für ältere Programme mit anhaltender, aber bescheidener Nachfrage
- Marktvalidierung baut auf bevor man sich zu einer vollständigen Produktionsinvestition verpflichtet
Brückenproduktion zwischen Prototyp und Hochskalierung
Die Brückenproduktion liegt zwischen einem validierten Prototyp und einer verpflichtenden Produktionsserie. Die in dieser Phase verwendete Form, manchmal Brückenwerkzeug oder Weichwerkzeug genannt, ist so konzipiert, dass sie Teile produziert, die den Produktionsbauteilen entsprechen, ohne die vollen Kosten für Produktionsstahl zu verursachen..
Ein gut geplantes Brückenprogramm ermöglicht es Teams, das Druckgussverfahren zu validieren, sekundäre Vorgänge zu verfeinern und anfängliche Bestände aufzubauen, bevor ein Produktionswerkzeug geschnitten wird.
Die Erststückprüfung (First Article Inspection, FAI) ist eine sehr effektive Risikominderungsmaßnahme für ein solches Programm. Ein zuverlässiger Lieferant wird CMM und 3D-Scanning verwenden, um die Brückenversuchsabzüge direkt mit Ihrem CAD-Modell zu vergleichen. Wenn eine Wand unerwartet schrumpft oder ein Merkmal sich verzieht, erkennt das Ingenieurteam dies beim kostengünstigen Brückenwerkzeug..
Materialien, Legierungen und Teileleistung
Die Legierungswahl bei niedrigem Volumen Druckguss beeinflusst die Gießbarkeit, Oberflächenfinish, das Verhalten bei der Sekundärbearbeitung und die physikalischen Eigenschaften des fertigen Teils.
Hier ist ein schneller Referenzleitfaden zu den drei Hauptmaterialgruppen:
Niedriges Volumen Werkzeugfertigung, Kosten und Lieferzeiten
Werkzeugkosten ist der größte Kostenfaktor in einem Druckguss-Programm mit geringem Volumen und bestimmt, ob die Wirtschaftlichkeit funktioniert. Die richtige Strategie hängt vom Zielvolumen, den erwarteten Designänderungen und den Toleranzanforderungen des Programms ab..
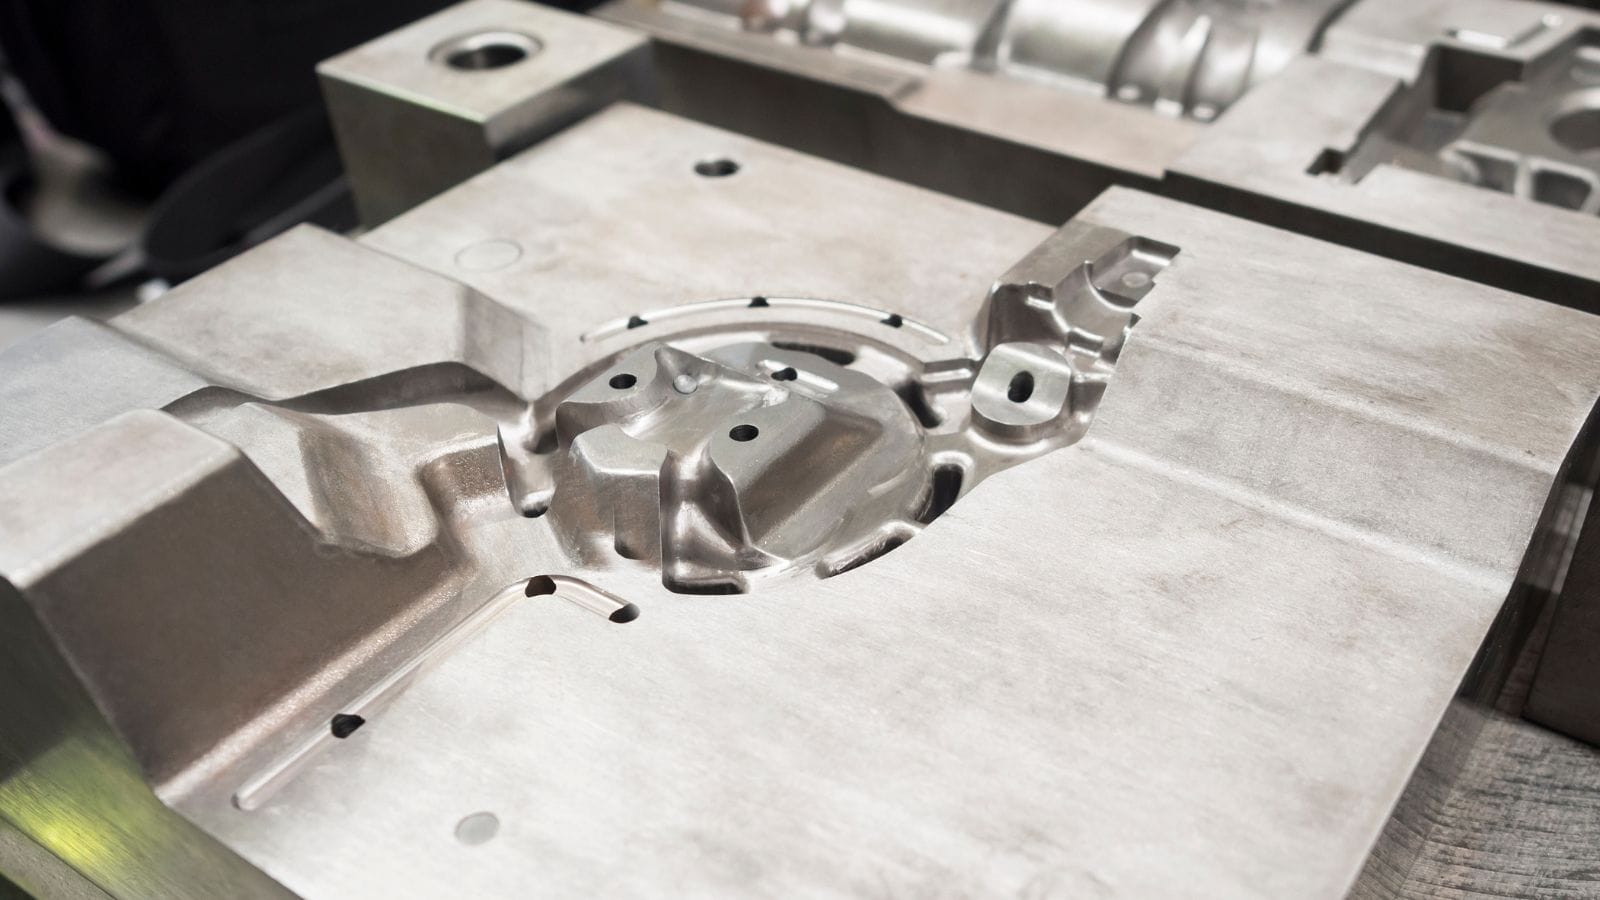
Wie das Werkzeugmaterial die anfänglichen Werkzeugkosten beeinflusst
Die für die Matrize verwendete Stahlqualität bestimmt die Werkzeuglebensdauer, die Kosten und die Beständigkeit gegen thermische Ermüdung. Drei Klassen von Werkzeugstahl die meisten Programme abdecken:
| Materialqualität | Typische Werkzeuglebensdauer | Beste Anwendungsfälle |
|---|---|---|
| Aluminium | 1.000-5.000 Schüsse | Frühe Brückenbauprojekte, schnelle Prototypenentwicklung |
| P20 Stahl | 10.000-50.000 Schüsse | Programme mit niedrigem bis mittlerem Volumen |
| H13 Werkzeugstahl | 100.000+ Aufnahmen | Produktionsform, Übergang zur Massenproduktion |
Ein weit verbreitetes Missverständnis ist, dass „Soft-Tooling“ (Aluminium oder P20-Stahl) Teile mit lockeren Toleranzen produziert. In Wirklichkeit ist der Hauptunterschied zwischen einem Soft-Tool und einer H13-Produktionsform Werkzeuglebensdauer, nicht die Präzision.. Für die ersten paar tausend Schüsse hält eine gut gestaltete Niedrigvolumenform problemlos die Standard-Druckguss-Lineartoleranzen (±0,1 bis ±0,2 mm).).
Single-Kavität Niedrigvolumenform und modulare Ansätze
Single-Kavität-Formen sind der standardmäßige Ausgangspunkt für Programme mit geringer Stückzahl. Sie lassen sich schneller herstellen, sind billiger zu reparieren und zwischen den Durchläufen leichter zu modifizieren..
Für Teile, die möglicherweise später in höheren Stückzahlen produziert werden, vermeidet das Entwerfen der Niedrigvolumenform unter Berücksichtigung zukünftiger Kavität-Einsätze den späteren Neubau des kompletten Werkzeugrahmens..
Modular Werkzeugkonstruktion geht noch einen Schritt weiter, indem es austauschbare Einsätze innerhalb einer gemeinsamen Werkzeugbasis verwendet. Eine gemeinsame Basis mit mehreren Einsatzsätzen ermöglicht es einem Hersteller, mehrere verwandte Teilenummern aus einem Halter zu gießen und die Basis Kosten auf mehrere Programme zu verteilen..
Dieser Ansatz funktioniert gut für Produktfamilien oder Baugruppen mit gemeinsamer Geometrie.
Was die Stückkosten und die Liefergeschwindigkeit beeinflusst
Stückkosten und Durchlaufzeiten bei Niedrigvolumen-Druckguss erfordern einen völlig anderen Ansatz als bei der Hochvolumenproduktion. Um die Wirtschaftlichkeit günstig zu halten, verwenden Ingenieure eine „umgekehrte Strategie“, um die Werkzeugkomplexität und die Sekundäroperationen auszugleichen.:
- Werkzeugabschreibung ist die dominierende Kosten: Bei geringen Stückzahlen bestimmt die anfängliche Formkosten den Preis pro Teil. Zum Beispiel ergibt eine 15.000-Dollar-Form, die über 500 Teile abgeschrieben wird, allein 30 Dollar pro Teil an Werkzeugkosten, bevor Material- oder Maschinenkosten hinzugerechnet werden..
- Halte Formen einfach, benutze mehr CNC: Formen für große Stückzahlen verwenden teure Schieber und Auswerfer, um Nachbearbeitungen zu vermeiden. Programme für kleine Stückzahlen tun das Gegenteil. Um die anfänglichen Kosten zu minimieren, wird die Werkzeugform einfach gehalten. Merkmale wie Hinterschnitte, Seitenauszüge oder hochpräzise Bohrungen werden absichtlich der sekundären CNC-Bearbeitung überlassen..
- Die Zuschnittstanzen überspringen: Kurze Läufe können automatisierte Beschnittwerkzeuge nicht rechtfertigen. Die Entfernung von Angüssen und das Entfernen von Graten erfolgen durch manuelles Fräsen oder Standard CNC. Für etwas mehr Maschinenzeit bei 500 Teilen zu bezahlen, ist drastisch günstiger, als dem Werkzeug komplexe mechanische Vorgänge hinzuzufügen..
- Schnellere Durchlaufzeiten: Die Beibehaltung einer einfachen Form sorgt für schnellere Lieferung. Formen mit geringem Volumen benötigen in der Regel 3 bis 6 Wochen von der Zeichnungsfreigabe bis zum ersten Schuss. Einfachere P20-Formen liegen am kürzeren Ende, während Zusatzkomplexität den Zeitplan verlängert..
Vergleich von Niedrigvolumen-Druckguss mit alternativen Prozessen
Zu verstehen, wo sich Low-Volume Druckguss im Vergleich zu konkurrierenden Herstellungsmethoden einordnet, hilft Ihnen, Investitionen in den falschen Prozess zu vermeiden.
Niedriges Volumen Druckguss vs. CNC-Bearbeitung
Während CNC-Bearbeitung aus einem massiven Barren für einfache Prototypen mit extrem geringem Volumen hervorragend ist, bricht seine Wirtschaftlichkeit schnell zusammen, wenn Volumen und Komplexität zunehmen.
- Kosten der Komplexität: Für Teile mit innerer Kernbildung, dünnwandigen Abschnitten oder komplexen Außenkurven ist Druckguss deutlich kosteneffizienter.
- Materialabfall: Die Bearbeitung verschwendet enorme Mengen an Material und teure Maschinenzeit, um Metall zu entfernen. Druckguss erzeugt in Sekunden ein nahezu fertiges Teil..
- Materialdichte: Die Bearbeitung erzeugt ein strukturell dichtes Bauteil mit null Porosität, was ihr gegenüber dem Gießen ihren Hauptvorteil verschafft..
Kleinserienproduktion Druckguss vs. Blechbearbeitung
Gefertigte Baugruppen, wie geschweißte Blechgehäuse oder Halterungen, können die Gesamtabmessungen eines Gussteils erreichen, erreichen jedoch nicht die Konsistenz..
- Einzeloperation vs. Baugruppe: Das Druckgießen fasst mehrere Funktionen in einem einzigen Teil zusammen und macht Schweißen, Nieten oder komplexe Montagevorgänge überflüssig..
- Wiederholbarkeit: Druckguss liefert eine überlegene dimensionale Wiederholgenauigkeit über Hunderte von Teilen im Vergleich zu manueller oder robotergestützter Schweißtechnik.
- Oberflächenqualität: Ein gegossenes Bauteil bietet eine gleichmäßige, nahtlose Oberflächenoptik, die mit Schweißnähten nur schwer zu erzielen ist.
Niedriges Volumen Druckguss vs. Sandguss
Sandguss ist häufig das bevorzugte Verfahren für ultrakleine Stückzahlen (1 bis 50 Teile) oder extrem große Komponenten, da es nahezu keine Investition in dauerhafte Werkzeuge erfordert..
- Werkzeugkosten: Sandguss gewinnt beim anfänglichen Modellkosten, verliert jedoch bei den Stückkosten, wenn die Mengen in die Hunderte gehen.
- Oberflächenfinish: Sandguss erzeugt eine raue, strukturierte Oberfläche. Druckguss bietet eine viel glattere Oberfläche, die oft sofort zum Lackieren oder Beschichten geeignet ist..
- Toleranzen: Sandguss-Teile haben sehr lockere Toleranzen und erfordern normalerweise aufwändiges Nachbearbeiten. Druckguss erreicht leicht enge Toleranzen direkt aus der Form..
Niedriges Volumen Druckguss vs. Feinguss
Feinguss (Wachsausschmelzverfahren) erzeugt hervorragende Oberflächendetails und kann exotische Materialien wie Edelstahl und Titan verarbeiten, die Druckguss nicht verarbeiten kann.
- Materialeignung: Wenn Ihr Teil aus Stahl sein muss, wählen Sie Feinguss. Wenn es aus Aluminium, Zink oder Magnesium besteht, ist Druckguss der bessere Weg.
- Durchlaufzeit und Stückkosten: Der Feinguss-Prozess ist berüchtigt für seine Langsamkeit und den hohen Arbeitsaufwand. Für Aluminium/Zink-Programme über ein paar hundert Einheiten ist Druckguss weitaus wirtschaftlicher..
Kleinserienproduktion Druckguss vs. 3D-Druck
Metall- und Harz-3D-Druck eignen sich perfekt zur schnellen Geometrievalidierung, sind jedoch keine echten Stellvertreter für einen Produktionsfertigungsprozess.
- Mechanische Eigenschaften: Ein 3D-gedrucktes Metallteil repliziert nicht die Kornstruktur oder das genaue mechanische Verhalten eines unter Hoch-Druckguss hergestellten Teils.
- Der richtige Arbeitsablauf: Intelligente Engineering-Teams nutzen 3D-Druck im Voraus, um die Passgenauigkeit der Baugruppen zu überprüfen und Interferenzprobleme zu identifizieren. Sobald das Design festgelegt ist, wechseln sie zu niedrigvolumigem Druckguss für Funktionstests und Brückenproduktion..
Moldie: Ihr vertrauenswürdiger Anbieter für kleine Stückzahlen / Prototypen Druckguss
Der Übergang von der Produktion mit niedrigem Volumen zur Vollproduktion muss keine enormen Anfangsinvestitionen erfordern. Bei Moldie fertigen wir mit einem internen Engineering-Team und Druckguss-Produktionsmaschinen Low-Volume- und Prototyp-Druckgusswerkzeuge sowie Teile, wodurch Sie das finanzielle Risiko reduzieren und die Markteinführungszeit verkürzen können.
Bereit, Ihre Projekte zu bewerten? Besuchen Sie unsere Website heute ein wettbewerbsfähiges Angebot anfordern!


