
Горячая камера литьё под давлением — это метод литья, при котором расплавленный металл прямо впрыскивается в форму с использованием встроенной камеры, что делает его идеальным для сплавов с более низкой точкой плавления.
Понимание того, как работает этот процесс, какие материалы он использует и чем он отличается от литьё под давлением в холодной камере, дает ясное представление о том, почему он остается столь широко используемым. Изучение его применения и компонентов машины также показывает, как этот метод продолжает формировать промышленное производство сегодня..
Обзор литьё под давлением в горячей камере
Горячая камера литьё под давлением является производственным процессом, который использует расплавленный металл, вводимый под давлением в форму для изготовления точных деталей. Он лучше всего подходит для металлов с низкой температурой плавления и ценится за скорость, точность и постоянство качество поверхности.
Что такое литьё под давлением в горячей камере?
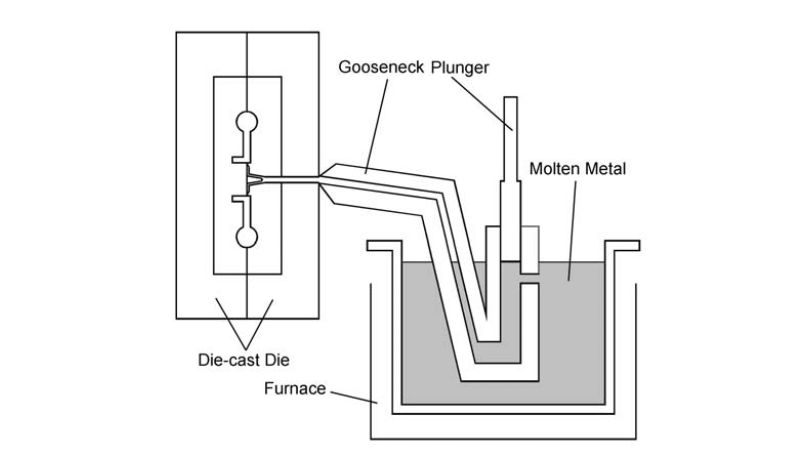
Горячая камера литьё под давлением — это процесс, при котором инжекционная система размещается непосредственно в печи с расплавленным металлом. Плунжер проталкивает жидкий металл через сопло в стальную форму, где он застывает в нужную форму. Этот метод хорошо подходит для сплавов, таких как цинк, магний и материалы на основе свинца. Эти металлы быстро плавятся и легко текут, что делает процесс быстрым и эффективным..
На практике производители используют машины с горячей камерой для изготовления небольших и средних деталей, требующих тонкой проработки и гладкой поверхности, таких как автомобильные компоненты, корпуса бытовой техники и электронные разъемы.
Ключевые преимущества литьё под давлением в горячей камере
Несмотря на то, что литьё под давлением в горячей камере является более традиционным вариантом по сравнению с литьё под давлением в холодной камере, этот метод литья всё ещё хорошо зарекомендовал себя. Этот процесс предлагает несколько преимуществ, которые делают его популярным при массовом производстве, где стабильная работа является ключом к успеху..
Одним из самых важных преимуществ является скоростьПрямое соединение между системой впрыска и расплавленным металлом сокращает время обработки, что приводит к более быстрым циклам.
Еще одно преимущество заключается в точность. Впрыск под высоким давлением полностью заполняет форму, создавая высококачественные детали с точными допусками и отличными качество поверхности. Это снижает потребность в дополнительной обработке.
Горячая камера литьё под давлением также экономически эффективный для больших серий. Многоразовые матрицы и быстрые циклы снижают стоимость каждой детали. Кроме того, процесс позволяет создавать тонкие стенки и сложные формы, что помогает сократить расход материала.
Метод также предоставляет последовательностьКаждая изготовленная деталь почти идентична, что имеет решающее значение для отраслей, требующих взаимозаменяемых компонентов.
Ограничения литьё под давлением в горячей камере
Несмотря на свои преимущества, литьё под давлением в горячей камере имеет определённые ограничения. Наиболее значительным является ограничение по выбору материалов. Можно использовать только металлы с низкой температурой плавления, такие как цинк и магний. Сплавы с более высокой температурой плавления, например алюминий, нельзя отливать с помощью этого метода..
Затраты на оснастку также могут быть высокими. Хотя штампы долговечны, они требуют значительных первоначальных вложений, что может быть непрактично для небольших серий производства..
Размер детали — это еще одно ограничение. Машины с горячей камерой лучше подходят для небольших компонентов, и производство крупных или тяжелых деталей с помощью этого процесса неэффективно..
Наконец, хотя качество поверхности в целом хорош, некоторые его части все еще могут требовать небольшой отделочной обработки для удаления облоя или острых кромок, образовавшихся при литье.
Ключевые компоненты машин литьё под давлением в горячей камере
Машина литьё под давлением в горячей камере опирается на несколько интегрированных частей, которые работают вместе, чтобы впрыскивать расплавленный металл в форму с высокой скоростью и точностью. Каждая деталь выполняет определенную функцию в контроле температуры, давления и потока металла для производства однородных отливок..
[подпись id=»attachment_899″ align=»alignnone» width=»1800″]]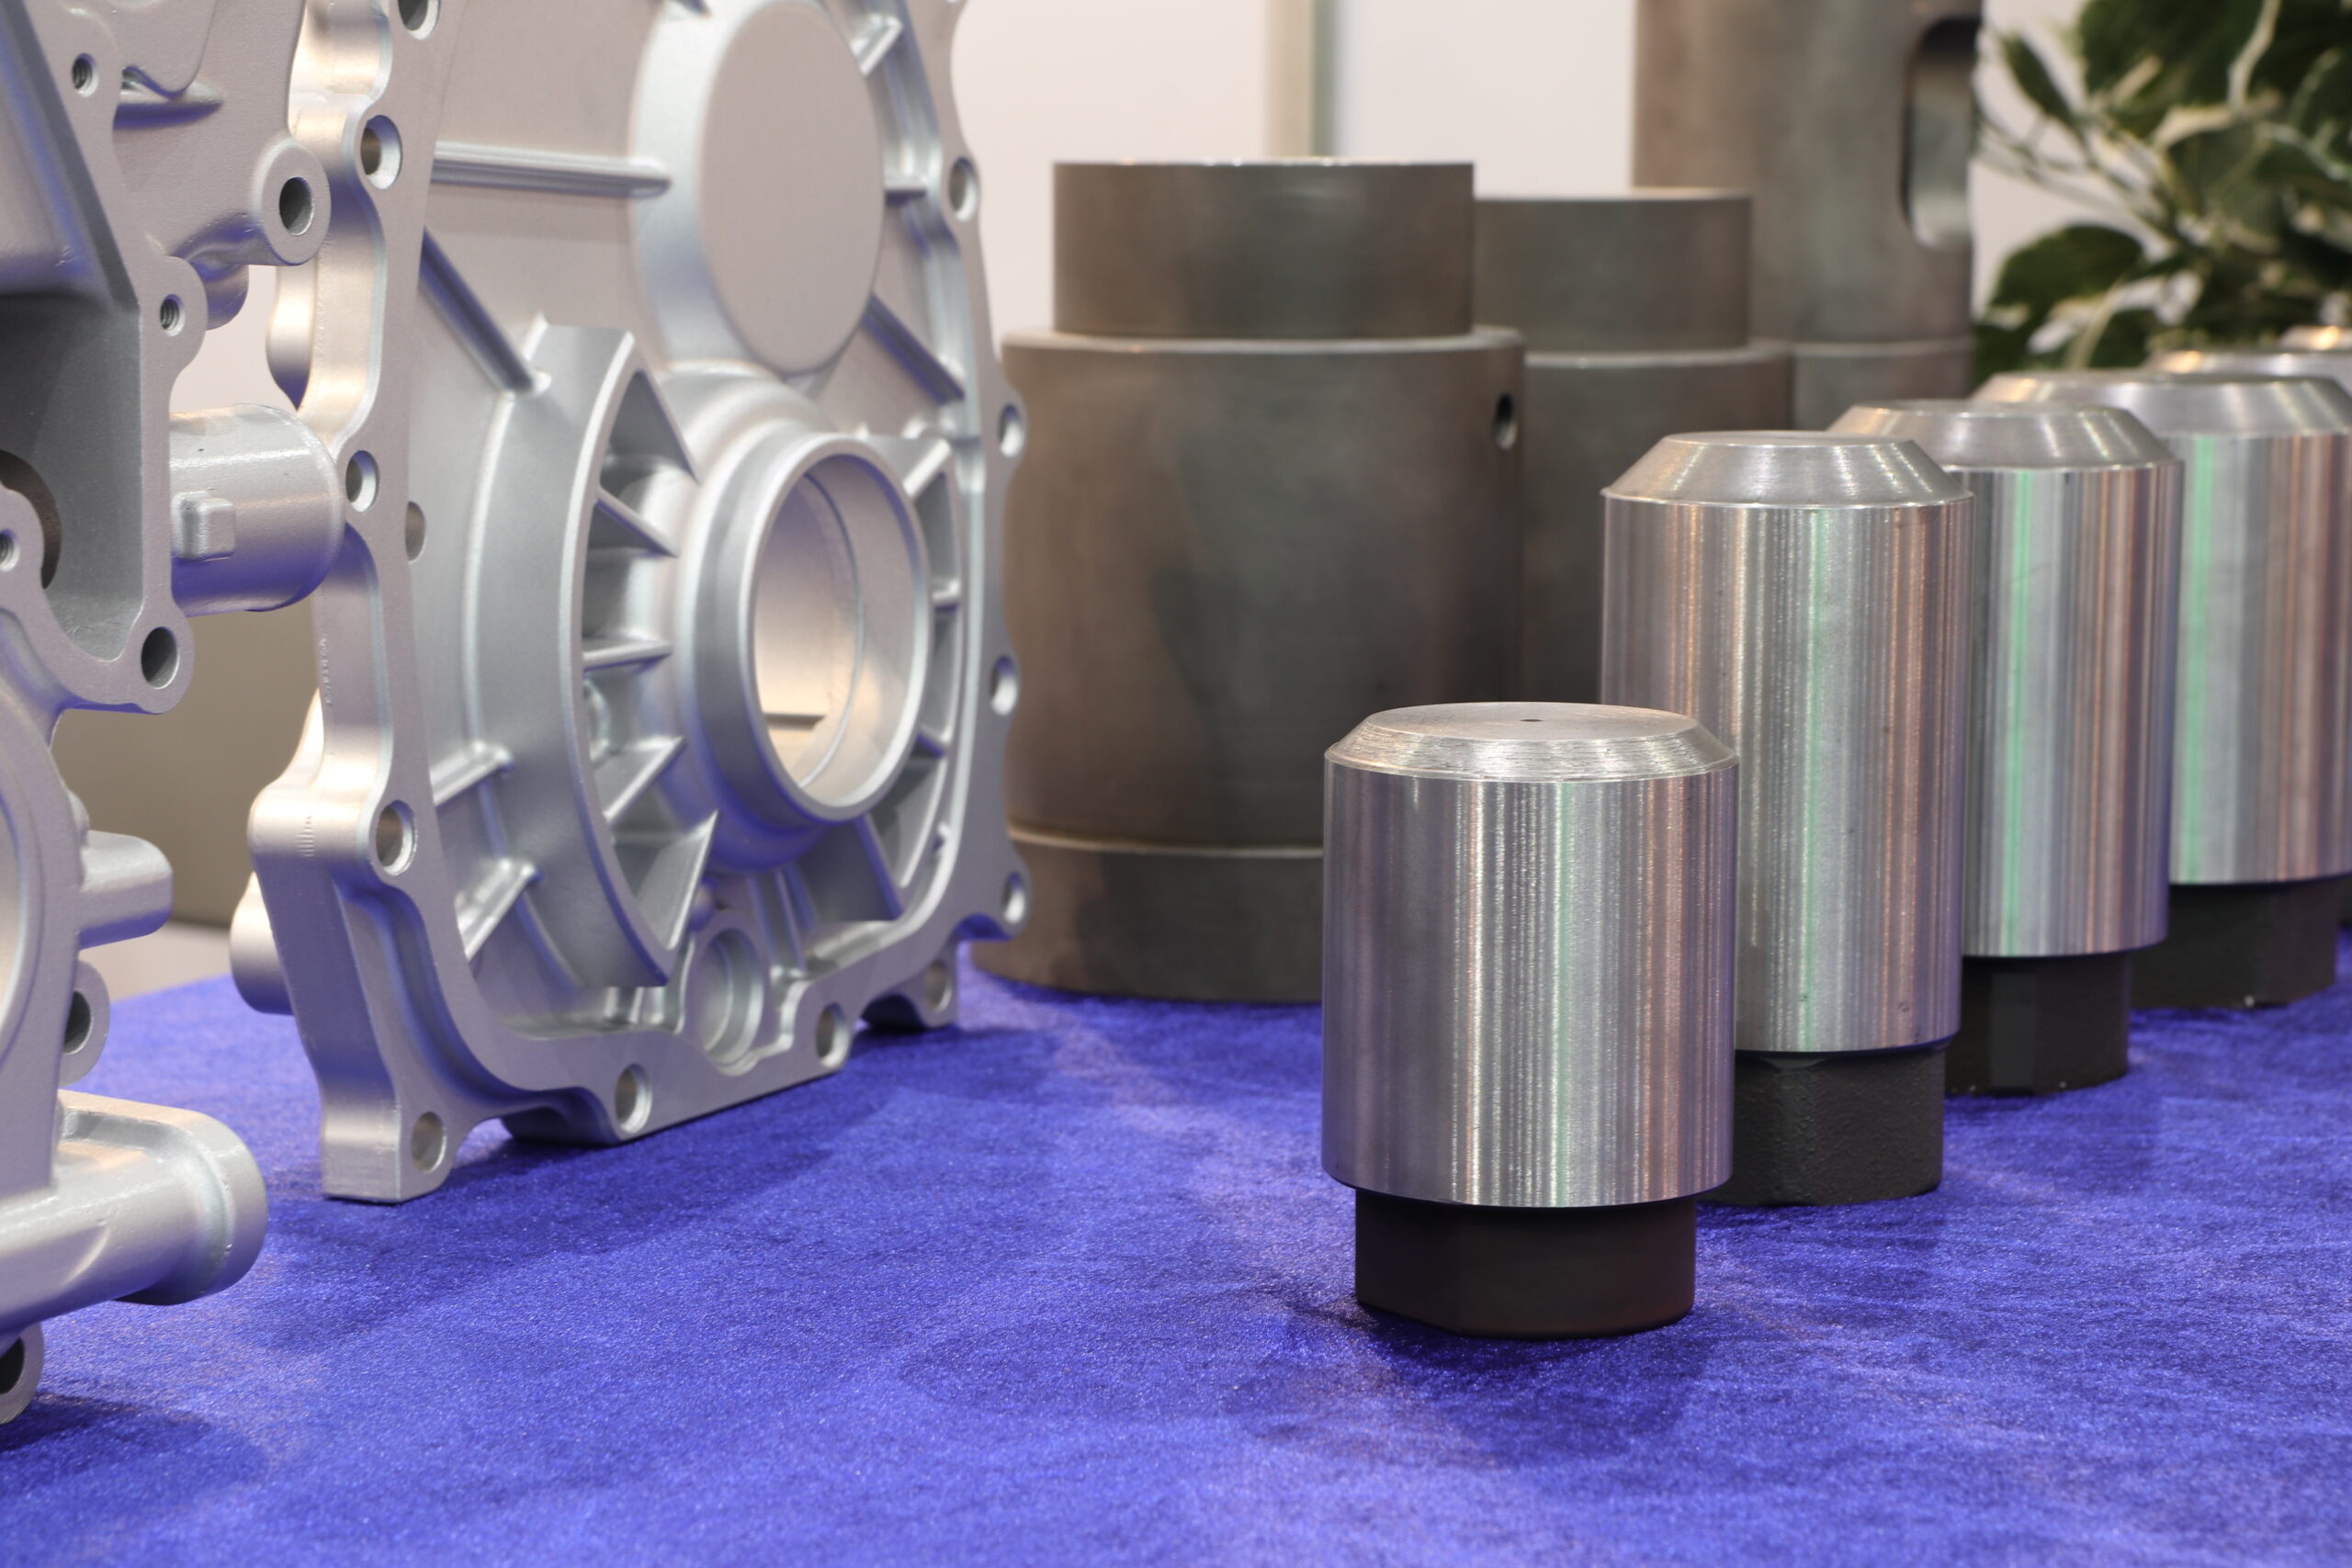 Наконечники и втулки плунжера используются для машины литьё под давлением. Наконечник плунжера впрыскивает жидкий алюминий в инструмент или пресс-форму под высоким давлением; фон инженерного оборудования[/caption]
Горячая камера и печь
Горячая камера удерживает расплавленный металл и поддерживает его при стабильной температуре для литья. Она непосредственно присоединена к печи, которая расплавляет сплав и поддерживает его в жидкой форме. Такая конструкция сокращает количество операций с материалом и уменьшает циклы по сравнению с внешними системами плавки..
Печь обычно встроена в машину литьё под давлением. Она выложена жаропрочным материалом, чтобы выдерживать постоянное воздействие расплавленного цинка, магния или других сплавов с низкой точкой плавления.
Ключевое преимущество этой установки заключается в том, что расплавленный металл всегда доступен внутри машины. Это позволяет ускорить циклы впрыска и снижает риск загрязнения или потери температуры во время переноса.
Поршень и изогнутый механизм
Плунжер и гусиной шеи механизм подают расплавленный металл из горячей камеры в форму оформляющая полость. Гусиная шея — это трубчатый канал, который соединяет горячую камеру с формой. Она погружена в расплавленный металл, обеспечивая прямую подачу..
Плунжер работает внутри излива. При активации он выталкивает расплавленный металл вверх через сопло под контролируемым давлением. Это действие должно быть точным, чтобы избежать таких дефектов, как захват воздуха или неполное заполнение..
Различные сплавы могут требовать регулировки скорости и давления плунжера. Например, цинку часто требуется более высокая скорость впрыска, чтобы металл заполнил тонкие участки пресс-формы, не затвердевая слишком рано.
Умереть и Умереть оформляющая полость
Матрица — это закаленная стальная форма, которая формирует конечную деталь. Она состоит из двух половин: неподвижной половины матрицы, прикрепленной к литьевой машине, и подвижной половины матрицы, которая открывается и закрывается при каждом цикле.
Литейная форма оформляющая полость — это полое пространство внутри формы, которое определяет геометрию отливки. Оно должно быть тщательно спроектировано с учетом усадки, путей потока и требований к выталкиванию..
В оснастку часто встраиваются каналы охлаждения для регулировать температуру и скорости затвердевания. Правильное охлаждение предотвращает такие дефекты, как деформация или неровности на поверхности, и продлевает срок службы формы при производстве больших объемов.
Процесс литьё под давлением в горячей камере
Этот процесс использует интегрированную печь и систему впрыска для обработки расплавленный металл непосредственно внутри машины. Он использует контролируемое давление для быстрой заливки формы и производит детали с одинаковыми формами, гладкими поверхностями и короткими циклами..
Пошаговый процесс
Процесс литьё под давлением в горячей камере начинается с расплавленного металла, хранящегося в присоединенной печи. Печь поддерживает металл при стабильной температуре, готовый к впрыску.
Механизм «гусиная шея» втягивает расплавленный металл в цилиндр. После заполнения поршень выталкивает металл через сопло и в die оформляющая полость.
Матрица, сделанная из закаленной стали, формирует расплавленный металл по мере его поступления. После заполнения оформляющая полость металл начинает охлаждаться и затвердевать в форме.
Когда затвердевание достигает стабильного состояния, форма открывается. Выбрасывающие штифты выталкивают готовое литьё из формы. Затем цикл сбрасывается, и процесс повторяется для следующей детали..
Роль давления и твёрдения
Давление играет центральную роль в обеспечении того, чтобы расплавленный металл заполнял всю форму. Без достаточной силы металл не достиг бы тонких стенок или мелких деталей..
Типичные давления впрыска варьируются от 1 500 до 4 500 фунтов на квадратный дюйм в зависимости от сплава и размера детали. Это давление предотвращает образование воздушных карманов и улучшает качество поверхности.
Затвердевание происходит, пока металл остается под давлением. Это уменьшает усадку и укрепляет окончательное литьё. Равномерное охлаждение важно, потому что неравномерное затвердевание может вызвать дефекты, такие как деформация или пористость..
Матрица часто включает охлаждающие каналы, чтобы контролировать скорость затвердевания металла. Этот баланс между давлением и охлаждением обеспечивает соответствие отливки размерным и механическим требованиям..
Времена цикла и эффективность
Одним из главных преимуществ литьё под давлением в горячей камере является его короткий цикл. Поскольку печь встроена в машину, расплавленный металл всегда доступен для следующего выстрела.
Типичные продолжительности варьируются от 15 до 60 секунд, в зависимости от сложности и размера детали. Это делает процесс подходящим для массового производства деталей малого и среднего размера.
Эффективность также достигается за счет уменьшения объема обработки. Операторам не нужно переносить расплавленный металл между машинами, что снижает энергопотребление и повышает безопасность.
Процесс работает лучше всего с сплавами с низкой температурой плавления, такими как цинк, олово и магний. Эти сплавы позволяют ускорить циклы, так как они нагреваются и охлаждаются быстрее, чем металлы с высокой температурой плавления..
Применения и использование в индустрии
Горячая камера литьё под давлением поддерживает производство точных металлических компонентов, где важны скорость, стабильность и плавность качество поверхности. Она наиболее эффективна с сплавами, имеющими более низкие температуры плавления, что делает её популярным выбором в отраслях, требующих массового производства и надёжной размерной точности..
Автомобильные компоненты
Автомобильная промышленность использует литьё под давлением в горячей камере для создания мелких и средних деталей из цинковых и магниевых сплавов. Эти металлы позволяют изготавливать тонкие стенки и сложные формы, которые остаются прочными, но при этом легкими.
Распространённые части включают корпуса карбюраторов, корпуса трансмиссий, кронштейны и компоненты двигателя. Эти детали выигрывают от способности процесса поддерживать точные допуски, что обеспечивает правильное прилегание и функционирование в высокопроизводительных системах.
Гладкий качество поверхности снижает необходимость вторичной механической обработки. Это уменьшает расходы при сохранении высокой скорости производства. Поскольку автомобильное производство требует как точности, так и долговечности, литьё под давлением в горячей камере предлагает эффективный баланс между качеством и производительностью..
Потребительская электроника и электрические корпуса
Производители электроники полагаются на литьё под давлением в горячей камере для компактные корпуса и корпуса. Часто используются цинковые сплавы, потому что они обеспечивают прочность, позволяя при этом создавать тонкие стенки и мелкие детали.
Примеры включают рамы смартфонов, петли ноутбуков, разъемы и защитные корпуса. Эти детали требуют точности размеров, чтобы подходить к чувствительным электронным сборкам без зазоров или смещения.
Процесс также обеспечивает чистый качество поверхности, что важно как для функции, так и для внешнего вида. Электрические корпуса, такие как корпуса выключателей и небольшие компоненты двигателей, выигрывают от способности материала сопротивляться износу и обеспечивать защиту от помех.
Другие промышленные применения
Помимо автомобильной и электронной отраслей, литьё под давлением в горячей камере поддерживает отрасли, которым необходимы прочные металлические компоненты с низкой точкой плавления в больших масштабах. Аппаратные продукты, такие как ручки дверей, замки и детали бытовой техники часто производятся таким образом из-за эффективности процесса.
Также используют медицинские устройства цинк отливки литья под давлением таких как корпуса насосов и прецизионные разъемы. Они требуют постоянной точности размеров для надежной работы.
В области приборостроения и машиностроения этот метод позволяет изготавливать шестерни, рычаги и корпуса, где повторяемость и гладкая поверхность уменьшают потребность в дополнительной обработке. Это делает его практичным выбором для производителей, стремящихся одновременно к контролю затрат и получению надежных результатов..
Часто задаваемые вопросы
Какие металлы обычно обрабатываются на станках литьё под давлением в горячей камере?
Этот метод обычно используется для цинка, магния и других сплавов с низкой температурой плавления. Эти металлы легко заполняют формы и быстро затвердевают, что делает их хорошо подходящими для этого процесса. Сплавы алюминия и меди обычно избегают из-за их более высокой температуры плавления.
Можно ли использовать литьё под давлением в горячей камере для металлов с высокой температурой плавления?
Нет, это не подходит для металлов с высокой температурой плавления, таких как алюминий, латунь или сталь. Постоянный контакт системы впрыска с расплавленным металлом повредил бы оборудование при таких температурах. Для таких материалов предпочтительным методом является литьё в холодную камеру..
Какие распространенные дефекты связаны с литьё под давлением в горячей камере?
Типичными дефектами являются пористость, холодные слои и поверхностные пятна. Эти проблемы часто возникают из-за захваченного воздуха, неполного заполнения или неправильного контроля температуры. Тщательный мониторинг процесса помогает снизить возникновение этих проблем..







