
Cámara caliente fundición a presión es un método de fundición donde el metal fundido se inyecta directamente en un molde usando una cámara incorporada, lo que lo hace ideal para aleaciones con puntos de fusión inferiores.
Comprender cómo funciona el proceso, qué materiales utiliza, y cómo difiere de fundición a presión en cámara fría proporciona una imagen clara de por qué sigue siendo tan utilizado. Explorando sus aplicaciones y componentes de máquinas también muestra cómo este método sigue formando la producción industrial hoy.
Vista general de la cámara caliente Fundición a presión
Sala caliente fundición a presión es un proceso de fabricación que utiliza metal fundido inyectado bajo presión en un molde para formar partes precisas. Es mejor adecuado para metales con puntos de fusión bajos y es valorado para velocidad, precisión y consistente acabado superficial.
Qué es la cámara caliente Fundición a presión?
Cámara caliente fundición a presión es un proceso donde el sistema de inyección se coloca directamente en un horno que sostiene metal fundido. Un émbolo fuerza el metal líquido a través de una boquilla en una fundición de acero, donde se solidifica en la forma deseada. Este método funciona bien para aleaciones como zinc, magnesio y materiales basados en plomo. Estos metales se funden rápidamente y fluyen fácilmente, lo que hace que el proceso sea rápido y eficiente.
En la práctica, los fabricantes utilizan máquinas de cámara caliente para piezas pequeñas a medianas que requieren detalles finos y superficies lisas, como componentes automotrices, carcasas de electrodoméstico y conectores electrónicos.
Ventajas clave de la cámara caliente Fundición a presión
A pesar de ser la opción más tradicional en comparación con fundición a presión en cámara fría, fundición a presión en cámara caliente sigue siendo un método de fundición bien establecido. Este proceso ofrece varios beneficios que lo hacen popular en la producción en masa, donde el rendimiento constante es la clave para el éxito.
Una de las ventajas más importantes es velocidad. La conexión directa entre el sistema de inyección y el metal fundido reduce el tiempo de manejo, dando lugar a ciclos más rápidos.
Otra ventaja es precisión. La inyección de alta presión llena el molde completamente, creando partes de alta calidad con tolerancias ajustadas y excelentes acabado superficiales. Esto reduce la necesidad de mecanizado secundario.
cámara caliente fundición a presión también es costo-eficacia para grandes carreras. El reutilizable muere y los ciclos rápidos reducen el costo por parte. Además, el proceso permite paredes finas y formas complejas, lo que ayuda a reducir el uso material.
El método también proporciona coherencia. Una parte que se proponga es la primera, que es fundamental para los componentes instituibles, que es la primera,.
Limitaciones de la cámara caliente Fundición a presión
A pesar de sus fortalezas, fundición a presión en cámara caliente tiene ciertos límites. Lo más significativo es la restricción a la elección de material. De hecho, por lo tanto, los hechos de zinc y por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, por lo tanto, Aleaciones de alto punto de fusión como el aluminio no se puede fundir con este método.
Los costos de herramientas también pueden ser altos. Aunque las muertes son duraderas, requieren una inversión inicial significativa, que puede no ser práctico para pequeñas carreras de producción.
El tamaño de la parte es otra limitación. Las máquinas de cámara caliente son más adecuadas para componentes más pequeños, y la producción de piezas grandes o pesadas no es eficiente con este proceso.
Finalmente, mientras que acabado superficial es generalmente bueno, algunas partes pueden todavía requerir trabajo de acabado menor para eliminar los bordes flash o afilados creados durante el casting.
Componentes clave de las máquinas de cámara caliente Fundición a presión
Una máquina fundición a presión en cámara caliente se basa en varias partes integradas que trabajan juntas para inyectar metal fundido en un molde con velocidad y precisión. Cada componente desempeña un papel específico en el control de temperatura, presión y flujo de metal para producir fundición consistente.
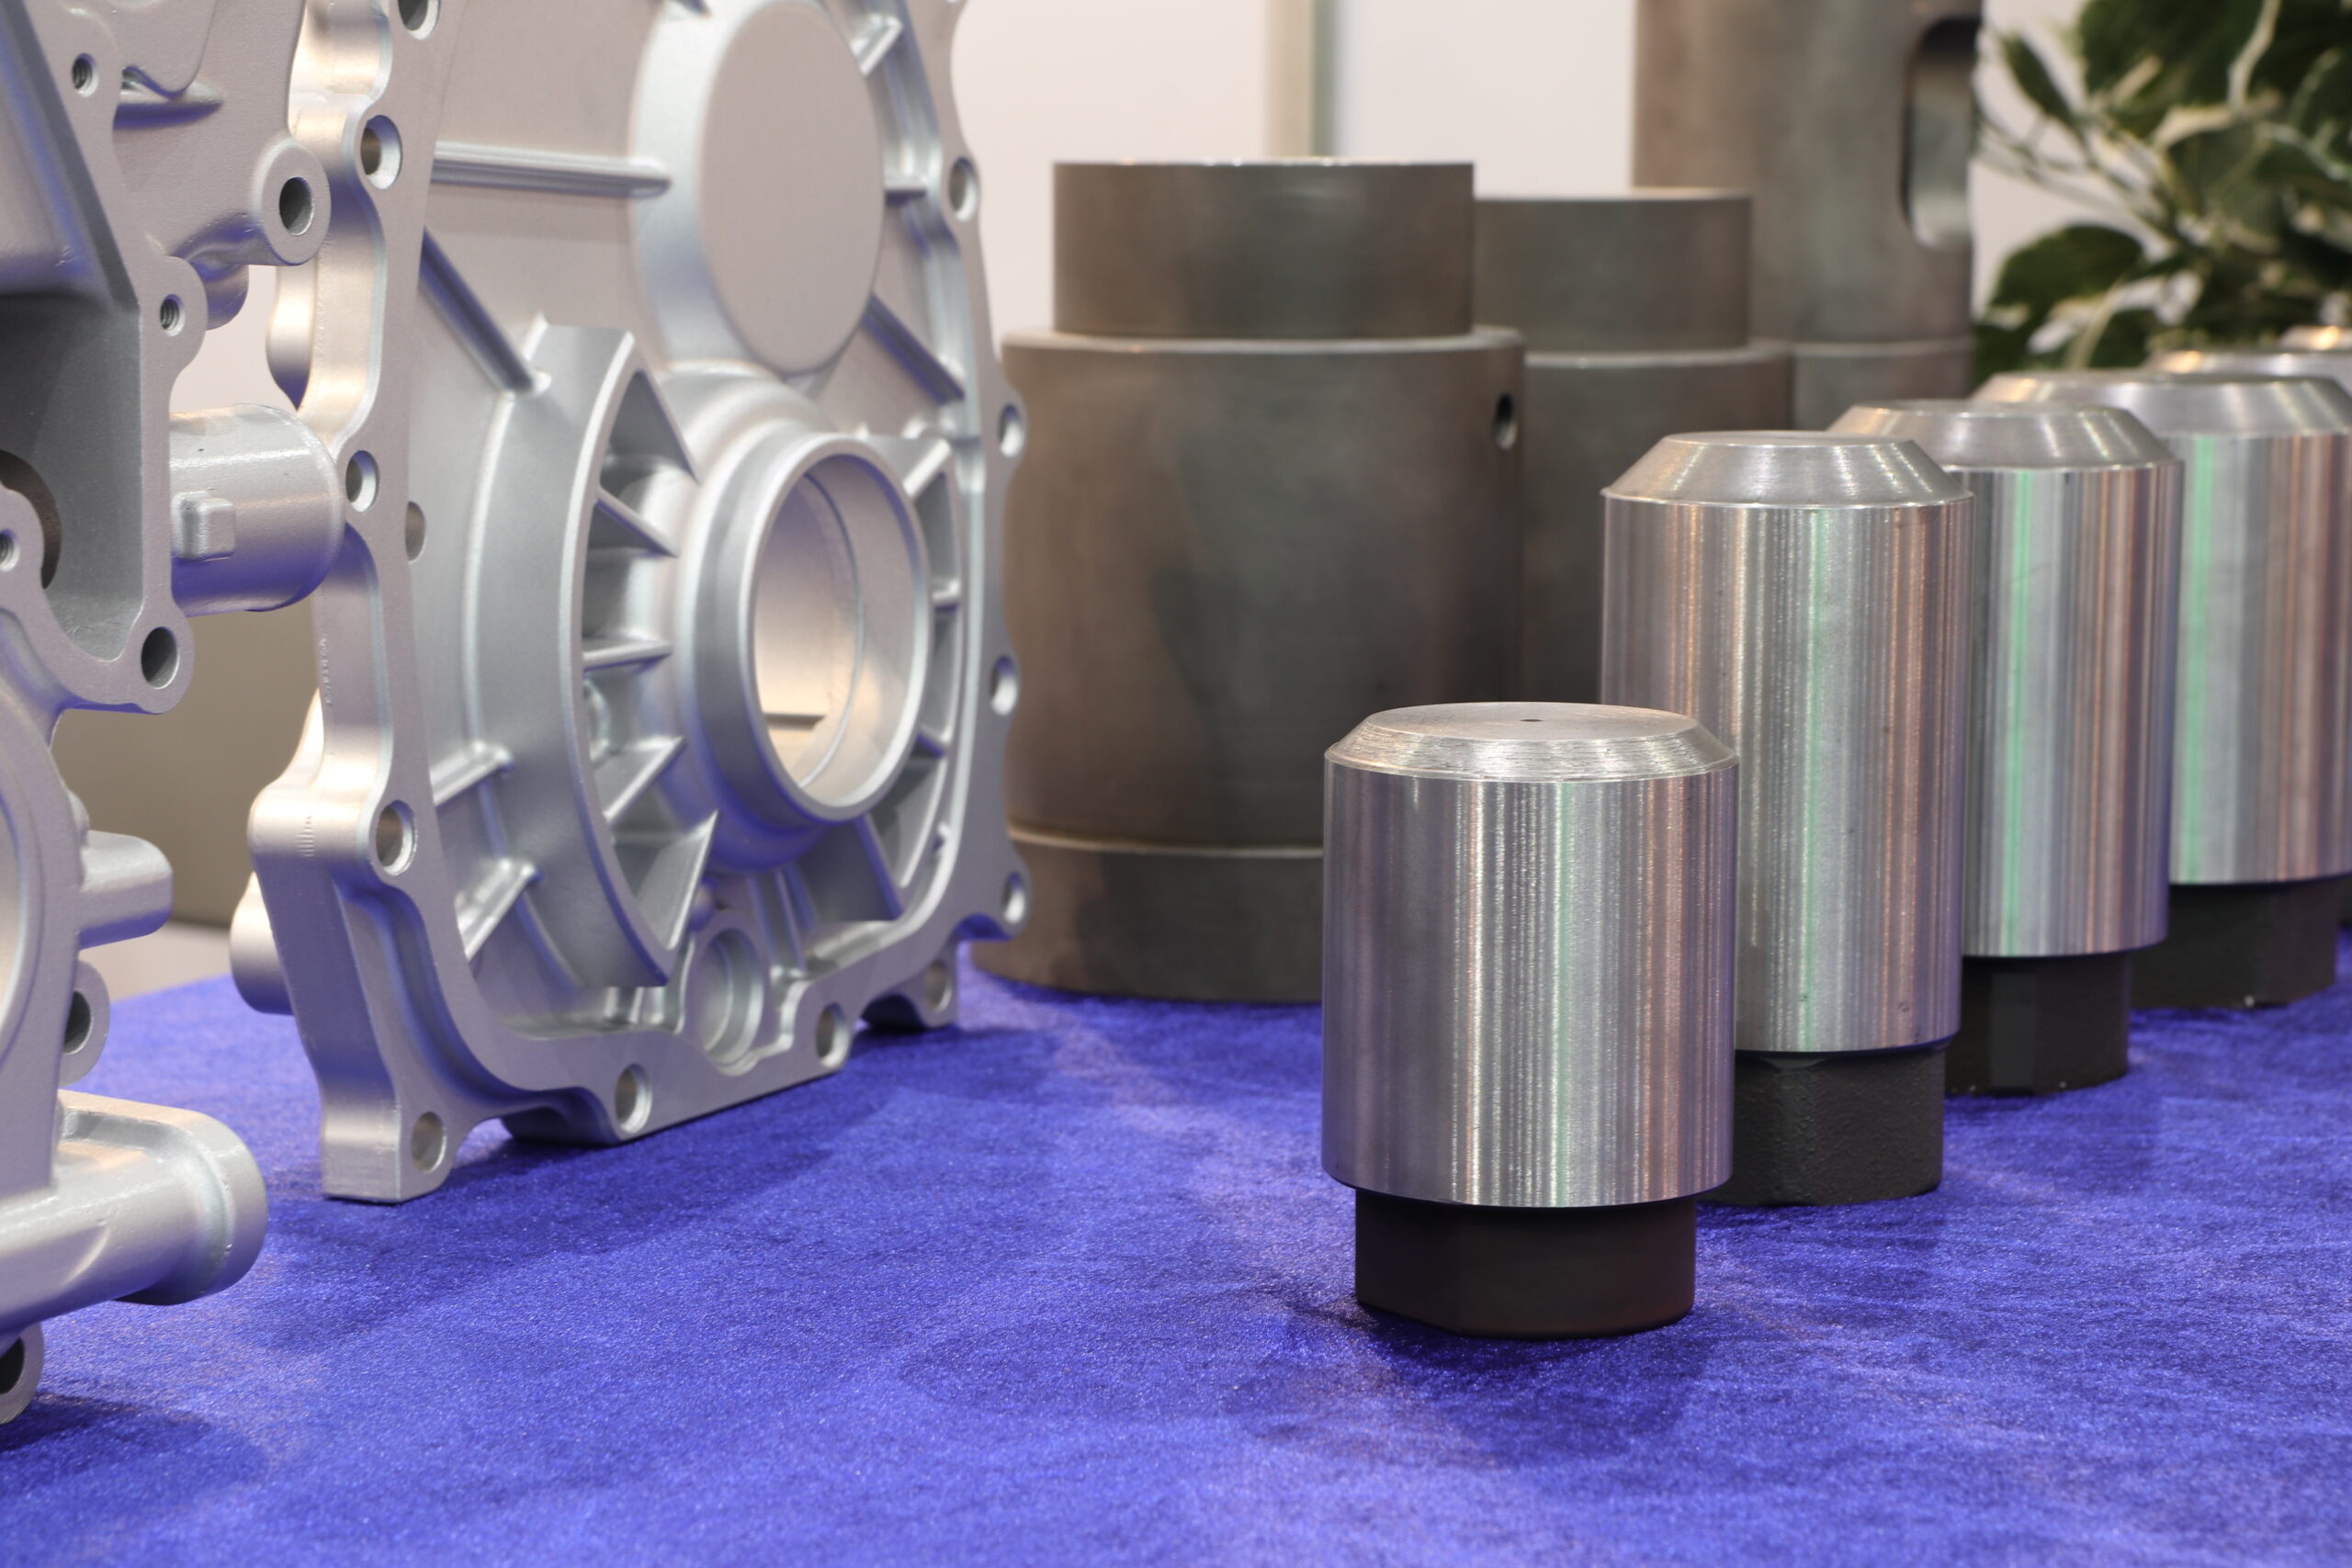 Extremidades y mangas de plunger se utilizan para una máquina inyectado a presión. Plunger tip presione aluminio fluido en la herramienta o Die con condición de alta presión ; fondo de equipo de ingeniería[/capción]
Hot Chamber and and
La cámara caliente sostiene el metal fundido y lo mantiene a una temperatura estable para el fundición. Está directamente ligada al horno, que derrite la aleación y la mantiene en forma líquida. Este diseño reduce los pasos de manejo y acorta los tiempos de ciclo en comparación con los sistemas de fusión externos.
El horno generalmente se construye en la máquina fundición a presión. Está forrado con material resistente al calor para soportar la exposición continua a zinc fundido, magnesio u otras aleaciones de punto bajo de fundición.
Una ventaja clave de esta configuración es que el metal fundido siempre está disponible dentro de la máquina. Esto permite ciclos de inyección más rápidos y reduce el riesgo de contaminación o pérdida de temperatura durante la transferencia.
Plunger and Gooseneck Mechanism
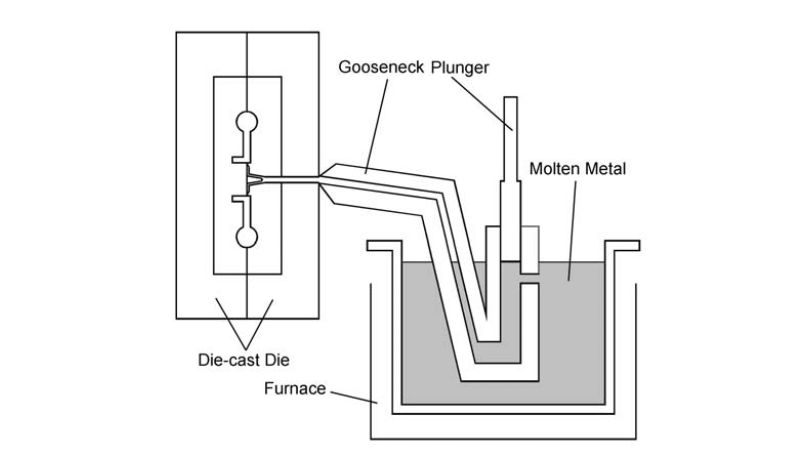
El mecanismo de plunger y gooseneck ofrece metal fundido de la cámara caliente a la cavidad de la muerte. El gooseneck es un canal en forma de tubo que conecta la cámara caliente al die. Está sumergido en el metal fundido, asegurando un suministro directo.
El émbolo opera dentro del gooseneck. Cuando se activa, empuja el metal fundido hacia arriba a través de la boquilla bajo presión controlada. Esta acción debe ser precisa para evitar defectos como la penetración del aire o el relleno incompleto.
Diferentes aleaciones pueden requerir ajustes para la velocidad y presión del émbolo. Por ejemplo, el zinc a menudo necesita mayores velocidades de inyección para asegurar que el metal llena secciones delgadas de la matriz sin solidificar demasiado temprano.
Morir y morir
El molde es un molde de acero endurecido que forma la parte final. Consiste de dos mitades: la mitad de la muerte fija, unida a la máquina de fundición, y la mitad de movimiento, que se abre y cierra durante cada ciclo.
La cavidad mortal es el espacio hueco dentro de la matriz que define la geometría de la fundición. Debe estar cuidadosamente diseñado para tener en cuenta las necesidades de reducción, flujo y eyección.
Los canales de enfriamiento a menudo se construyen en la muerte regulación de la temperatura y tasas de solidificación. El enfriamiento adecuado previene defectos tales como urdimbre o irregularidades superficiales y extiende la vida útil durante la producción de alto volumen.
Sala caliente Proceso de fundición a presión
Este proceso utiliza un horno integrado y un sistema de inyección para manejar metal fundido directamente dentro de la máquina. Se basa en la presión controlada para llenar la matriz rápidamente y produce partes con formas consistentes, superficies lisas y tiempos de ciclo corto.
Proceso paso a paso
El proceso fundición a presión en cámara caliente comienza con metal fundido almacenado en un horno adjunto. El horno mantiene el metal a una temperatura estable, listo para la inyección.
Un mecanismo «gooseneck» dibuja el metal fundido en un cilindro. Una vez llenado, un émbolo fuerza el metal a través de una boquilla y en el morir cavidad.
La muerte, hecha de acero endurecido, forma el metal fundido a medida que fluye. Después de que la cavidad se llena, el metal comienza a enfriar y endurecer dentro del molde.
Cuando la solidificación llega a un estado estable, la muerte se abre. Los pines de eyección empujan el molde terminado fuera del molde. El ciclo se reinicia, y el proceso repite para la próxima parte.
Función de presión y solidificación
La presión juega un papel central en asegurar que el metal fundido llena todos los mueres. Sin fuerza adecuada, el metal no alcanzaría paredes delgadas o pequeñas características.
Las presiones de inyección típicas van desde 1.500 a 4.500 psi dependiendo de la aleación y el tamaño de la parte. Esta presión evita los bolsillos de aire y mejora acabado superficial.
La solidificación ocurre mientras el metal permanece bajo presión. Esto reduce la reducción y fortalece el casting final. El enfriamiento uniforme es importante porque la solidificación desigual puede causar defectos como la urdimbre o la porosidad.
La matriz a menudo incluye canales de refrigeración para controlar cuán rápido se solidifica el metal. Este equilibrio entre la presión y el enfriamiento asegura que el encaje cumple con los requisitos dimensionales y mecánicos.
Ciclo Times y Eficiencia
Una de las principales ventajas de fundición a presión en cámara caliente es su tiempo de ciclo corto. Dado que el horno está integrado en la máquina, el metal fundido siempre está disponible para el siguiente disparo.
Las duraciónes típicas van desde 15 a 60 segundos, dependiendo de la complejidad y tamaño de parte. Esto hace que el proceso sea adecuado para la producción de piezas pequeñas a medianas.
La eficiencia también proviene de un manejo reducido. Los operadores no necesitan transferir metal fundido entre máquinas, lo que reduce el uso de energía y mejora la seguridad.
El proceso funciona mejor con aleaciones de punto bajo de fundición como zinc, estaño y magnesio. Estas aleaciones permiten ciclos más rápidos porque se calientan y se enfrían más rápidamente que metales de alto punto de fusión.
Aplicaciones y usos de la industria
La cámara caliente fundición a presión admite la producción de componentes metálicos precisos donde la velocidad, la consistencia y la materia suave acabado superficial. Es más eficaz con las aleaciones que tienen puntos de fusión más bajos, por lo que es una opción común en las industrias que requieren fabricación de alto volumen y precisión dimensional confiable.
Componentes automotrices
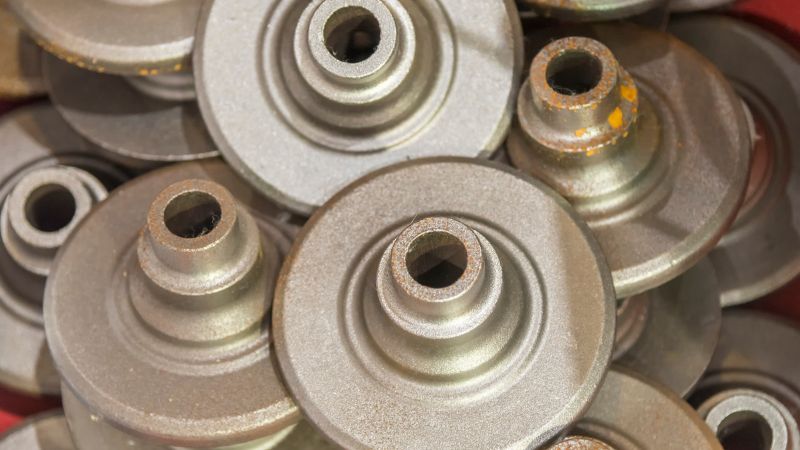
La industria automotriz utiliza fundición a presión en cámara caliente para crear piezas pequeñas y medianas de aleaciones de zinc y magnesio. Estos metales permiten paredes finas y formas complejas que permanecen fuertes pero ligeros.
Las partes comunes incluyen carburadores, cajas de transmisión, soportes y componentes del motor. Estas partes se benefician de la capacidad del proceso de mantener tolerancias estrictas, que soportan el ajuste adecuado y la función en sistemas de alto rendimiento.
El suave acabado superficial logró reduce la necesidad de mecanizado secundario. Esto reduce el costo manteniendo la velocidad de producción alta. Dado que la fabricación automotriz exige tanto precisión como durabilidad, fundición a presión en cámara caliente ofrece un equilibrio eficiente entre la calidad y la salida.
Consumer Electronics and Electrical Enclosures
Los fabricantes de electrónica confían en fundición a presión en cámara caliente para viviendas compactas y recintos. Aleaciones de zinc se utilizan a menudo porque proporcionan fuerza al tiempo que permiten paredes delgadas y detalles finos.
Ejemplos incluyen marcos de teléfonos inteligentes, bisagras portátiles, conectores y casquillos protectores. Estas partes requieren precisión dimensional para adaptarse a las asambleas electrónicas sensibles sin lagunas o desalineamiento.
El proceso también garantiza un acabado superficialX limpio, que es importante tanto para la función como para la apariencia. Los recintos eléctricos, como las carcasas de conmutación y los componentes de motor pequeños, se benefician de la capacidad del material para resistir el desgaste y proporcionar blindaje contra la interferencia.
Otras aplicaciones industriales
Más allá de la automoción y la electrónica, fundición a presión en cámara caliente admite industrias que necesitan componentes metálicos duraderos y de bajo nivel a escala. Productos de hardware como mangos de puerta, cerraduras y partes de aparato a menudo se producen de esta manera debido a la eficiencia del proceso.
Los dispositivos médicos también utilizan partes de zinc inyectado a presión como carcasas de bomba y conectores de precisión. Estos requieren una precisión dimensional consistente para un rendimiento fiable.
En instrumentación y maquinaria, el método produce engranajes, palancas y viviendas donde la repetibilidad y acabados lisos reducen la necesidad de un procesamiento añadido. Esto hace que sea una opción práctica para los fabricantes que buscan tanto control de costos como resultados confiables.
Preguntas frecuentes
Que metales se procesan típicamente en máquinas fundición a presión en cámara caliente?
Este método se utiliza comúnmente para aleaciones de zinc, magnesio y otros puntos de fusión bajos. Estos metales fluyen fácilmente en moldes y se solidifican rápidamente, haciéndolos bien adaptados al proceso. Las aleaciones de aluminio y cobre generalmente se evitan debido a sus puntos de fusión más altos.
Puede fundición a presión en cámara caliente se utiliza para metales de punto de fusión altos?
No, no es adecuado para metales de punto de fusión altos como aluminio, latón o acero. El contacto constante entre el sistema de inyección y el metal fundido dañaría el equipo a esas temperaturas. El casting de cámara fría es el método preferido para tales materiales.
¿Cuáles son los defectos comunes asociados con fundición a presión en cámara caliente?
Los defectos típicos incluyen porosidad, cierres fríos y manchas superficiales. Estos problemas a menudo resultan de aire atrapado, relleno incompleto o control de temperatura incorrecto. El monitoreo cuidadoso del proceso ayuda a reducir la ocurrencia de estos problemas.



