
Las tolerancias de fundición son un conjunto de variaciones que aseguran que cada componente se ajuste adecuadamente, funciona según lo previsto y cumple con los estándares de calidad requeridos. Sin un control adecuado de tolerancia, incluso pequeñas diferencias dimensionales pueden conducir a problemas de montaje, menor rendimiento o costoso trabajo. Este artículo pretende explorar las normas, los factores fundición a presión tolerancias, así como las mejores prácticas para los fabricantes para mantener la calidad superior de sus productos.
Fundamentos de las tolerancias Fundición a presión
Las tolerancias de fundición die establecen los límites permitidos para la variación en dimensiones parciales para asegurar el ajuste, función y rendimiento adecuado. Dependen de factores como las propiedades materiales, el diseño de la muerte y el control de procesos, y definen cuán cerca el producto final coincide con sus mediciones previstas.
Definición de tolerancia al casting
A tolerancia al casting es la variación permisible entre la medición real de una pieza fundida y su dimensión nominal o de diseño.
En fundición a presión se expresan tolerancias como rango, como ±0.005 pulgadas (±0.127 mm). Esta gama representa cambios naturales durante el enfriamiento, la solidificación y el manejo.
Estos límites se aplican a todas las características críticas, incluyendo espesor, espaciamiento de agujeros y perfiles de superficie. El valor elegido depende de la función de la pieza, la capacidad del proceso de fabricación y la estabilidad dimensional del material.
Importancia de la precisión dimensional
Precisión dimensional asegura que las piezas encajan correctamente sin maquinado extra o rework. En conjuntos, incluso pequeñas desviaciones pueden causar mala alineación, fugas o falla mecánica.
Industrias como automoción, aeroespacial, y dispositivos médicos a menudo requieren tolerancias de precisión para mantener la seguridad y el rendimiento. Por ejemplo, una carcasa de motor con tolerancias sueltas podría llevar a problemas de vibración o sellado.
Mantener la precisión también reduce las tasas de chatarra y mejora la eficiencia de producción. Al cumplir la tolerancia especificada desde el principio, los fabricantes evitan ajustes costosos en etapas posteriores.
En la práctica, la precisión depende de parámetros de proceso consistentes, como la temperatura de fusión, la presión de inyección y el tiempo de enfriamiento, combinados con el diseño y mantenimiento de la matriz de alta calidad.
Tolerancias lineales y geométricas
Tolerancias lineales control permite la variación en dimensiones rectas como longitud, anchura y espesor. Por ejemplo, una tolerancia de ±0.005 pulgadas (±0.127 mm) se puede aplicar a un borde mecanizado o espaciamiento de agujeros.
Tolerancias geométricas definir la variación permisible en forma, posición y orientación. Los tipos comunes incluyen:
| Tipo | Propósito | Control de ejemplo |
|---|---|---|
| Flatness | Garantiza que una superficie es incluso | ±0,002 en desviación a través de la superficie |
| Paralelismo | Mantiene las superficies alineadas | ±0,003 entre planos |
| Angularidad | Mantiene ángulos correctos | ±0,5° del diseño |
Ambos tipos trabajan juntos para asegurar que las piezas sean funcionales e intercambiables. Tolerancias lineales tamaño de dirección, mientras que tolerancias geométricas aseguran que las características de la parte alinean e interactúan como se pretendía.
Fundición a presión Tolerance Standards
Las tolerancias de fundición se establecen utilizando estándares reconocidos de la industria que definen la variación dimensional permitida para las piezas de fundición. Estas normas difieren por región y aplicación, pero la mayoría de los fabricantes siguen las directrices de NADCA o ISO 8062 para garantizar una calidad y un ajuste coherentes.
NADCA Tolerance Guidelines
El North American Fundición a presión Association (NADCA) publices estándares de tolerancia dimensional para aluminio, zinc y fundición a presión de magnesios. Estas directrices se utilizan ampliamente en América del Norte para alta presión fundición a presión.
Las tolerancias NADCA se basan en dimensiones parciales, tipo de metal y método de producción. Proporcionan tablas separadas Estándar y Precisión grados.
ISO 8062 y DCTG Grades
ISO 8062 es el estándar internacional para las tolerancias de casting. La parte relevante actual para fundición a presión es ISO 8062-3, que define DCTG (Grado de tolerancia de fundición dimensional) niveles.
DCTG grades range from Dpto. de Seguridad (tightest) to DCTG 16 (Loosest). Alta presión XXT0000 XXs a menudo alcanzan DCTG 4-6 sin maquinado extra.
Esta especificación permite a los fabricantes globales utilizar una referencia de tolerancia común, facilitando la comparación de las especificaciones entre los proveedores.
Tolerancias estándar vs tolerancias de precisión
Tolerancias estándar representan el nivel más económico alcanzable en la producción normal fundición a presión. Equilibran el control dimensional con la eficiencia del coste.
Tolerancias de precisión son más ajustados y requieren más precisa construcción de die, mejor control de proceso, y a veces mecanizado secundario. Esto aumenta el costo de producción pero puede reducir los problemas de montaje o montaje aguas abajo.
Elegir entre ambos depende de la función parcial, el ajuste necesario y las limitaciones presupuestarias.
Factores que influyen Fundición a presión Tolerancias
La precisión dimensional en fundición a presión depende de la interacción de propiedades materiales, diseño de piezas, precisión del molde y estabilidad del proceso. Cada uno de estos factores puede causar variaciones que afectan cómo las partes cumplen tolerancias específicas.
Selección de materiales y tipo de aleación
Diferentes aleaciones se expanden, contraen y solidifican a diferentes velocidades. Por ejemplo, aleaciones de aluminio Generalmente tienen patrones predecibles de contracción, pero las variaciones en la composición todavía pueden alterar las dimensiones finales.
La reducción de la conductividad térmica y la solidificación son propiedades clave que influyen en el control de la tolerancia. Materiales con alta conductividad térmica se enfríen más uniformemente, reduciendo la manipulación y la distorsion.
Algunas aleaciones son más propensas a las tensiones internas durante el enfriamiento. Esto puede llevar a ligeros cambios dimensionales incluso cuando el molde es preciso. Seleccionar una aleación estable con calidad consistente reduce estos riesgos.
& nbsp;
Geometría de parte y proyecto de ángulo
La geometría de la parte compleja aumenta la probabilidad de variación de la tolerancia. paredes gruesas, cavidades profundas y esquinas afiladas pueden causar enfriamiento desigual y encogimiento.
A ángulo de desmoldeo—el tapiz aplicado a superficies verticales— ayuda a liberar partes del molde sin raspar o distorsionar. In fundición a presión de aluminio, a menudo se recomienda un borrador de 1°-3°.
El borrador insuficiente puede hacer que la parte se adhiera al molde, lo que conduce a la deformación durante la eyección. Demasiado borrador puede afectar en forma de montaje. Es esencial equilibrar los requisitos de los proyectos con las necesidades funcionales.
Los diseñadores a menudo simplifican la geometría en zonas no críticas para mejorar el control de la tolerancia. Reducir recesos profundos y diferencias extremas espesor de pared puede ayudar a mantener la consistencia dimensional.
Diseño de Die y calidad de herramienta
La precisión de la muerte afecta directamente a las tolerancias parciales. Cualquier desajuste, desgaste o defecto en la cavidad del molde se transferirá al casting.
La colocación del canal de refrigeración, ventilación y simetría de cavidad influyen en cómo el metal se llena y solidifica. El mal diseño de refrigeración puede causar encogimiento localizado o warping.
Calidad de acero herramienta y precisión de mecanizado determinan cuán bien tiene la forma de la muerte sobre ciclos repetidos. Un die de alta calidad resiste el desgaste y mantiene dimensiones de cavidad consistentes.
El mantenimiento regular, incluido el pulido y los controles dimensionales, impide la deriva gradual de la tolerancia. En la producción de alto volumen, el uso de herramientas es una causa común de variación dimensional.
Control de Procesos y Capacidades de Máquina
Incluso con un molde preciso, el control de procesos deficiente puede causar que partes caigan de la tolerancia. Los parámetros clave incluyen velocidad de inyección, presión de tenencia, temperatura de moldeo y temperatura de metal fundido.
Las máquinas modernas fundición a presión utilizan sensores y controladores para mantener estas variables estables. Las fluctuaciones de temperatura o presión pueden llevar a cambios dimensionales y defectos superficiales.
La fuerza de sujeción de la máquina también juega un papel. Si la fuerza de sujeción es demasiado baja, el molde puede abrirse ligeramente durante la inyección, causando errores flash y dimensionales.
Supervisión consistente mediante control de procesos estadísticos (SPC) ayuda a detectar tendencias antes de que las partes salgan de la especificación. Esto reduce las tasas de chatarra y mejora la fiabilidad de la tolerancia con el tiempo.
Típica de la tonelada de la Inyectado a presión
Las piezas de fundición die se producen dentro de límites dimensionales específicos para garantizar un ajuste y rendimiento adecuados. Estas tolerancias varían según el proceso material, de tamaño parcial y de fabricación, e influyen tanto en el costo de producción como en la precisión alcanzable.
aluminio Fundición a presión Tolerancias
Aluminio fundición a presión ofrece un buen control dimensional, especialmente para carreras de producción medianas a grandes. Las tolerancias NADCA estándar para el aluminio a menudo van desde ±0,002 en/en (±0.05 mm/25 mm) para dimensiones lineales, con un límite mínimo alrededor ±0,005 en (±0,13 mm) para pequeñas características.
Las tolerancias planas y rectales dependen del tamaño de la parte y la geometría. Las ruedas más grandes pueden permitir tolerancias ligeramente más sueltas debido a la contracción térmica durante el enfriamiento.
Los proveedores de servicios de aluminio fundición a presión suelen hacer referencia a tablas NADCA para establecer límites:
| Tipo de función | Tolerancia típica (Aluminio) |
|---|---|
| Linear (por pulgada)) | ±0,002 en (±0.05 mm) |
| Diámetro del agujero | ±0,003 en (±0.08 mm) |
| (por pulgada)) | ±0,004 en (±0,10 mm) |
Estas tolerancias generalmente exceden las alcanzables por fundición en arena o fundición a la cera perdida sin mecanizado.
Zinc y Magnesio Fundición a presión Tolerancias
Zinc fundición a presión puede lograr tolerancias más estrictas que el aluminio debido a su baja tasa de reducción y estabilidad dimensional superior. Tolerancias lineales típicas para el zinc son sobre ±0,0015 in/in (±0.038 mm/25 mm), con pequeñas características a menudo tenso ±0,002 en (±0.05 mm).
Magnesio tolerancias de fundición a presión caída entre aluminio y zinc. Magnesio ofrece buena estabilidad pero puede requerir límites ligeramente más flojos para diseños de paredes delgadas.
El punto de fusión bajo de Zinc permite una vida útil más larga y dimensiones consistentes sobre carreras de alto volumen. Esto lo hace bien adaptado para componentes pequeños y precisos como engranajes, viviendas y conectores.
| Tipo de función | Tolerancia Típica (Zinc) |
|---|---|
| Linear (por pulgada)) | ±0,0015 en (± 0,038 mm) |
| Diámetro del agujero | ±0,002 en (±0.05 mm) |
| Cambio de línea de separación | ±0,002 en (±0.05 mm) |
Comparación de tolerancia por proceso de fundición
Diferentes procesos de fundición producen diferentes rangos de tolerancia. El casting muere generalmente logra las tolerancias más estrictas sin mecanizado secundario.
Capacidad de tolerancia típica (por pulgada)):
| Proceso | Típico de Tolerancia |
|---|---|
| Fundición a alta presión (HPDC) | ±0,0015–0.004 en (±0.038–0,10 mm) |
| Fundición de inversiones | ±0,005 en (±0,13 mm) |
| Sand Casting | ±0.010 en (±0,25 mm) o mayor |
La mayor precisión de fundición de Die proviene del uso de moldes de acero endurecidos bajo alta presión. La fundición de arena utiliza moldes de arena suelta, que limita la repetibilidad y aumenta la variación dimensional. El casting de inversión ofrece una mejor precisión que fundición en arena pero todavía requiere mecanizado para ajustes críticos.
Estas diferencias ayudan a determinar si una parte debe ser inyectado a presión directamente al tamaño o el fundido sobredimensionado y mecanizado a dimensiones finales.
Calidad Assurance and Inspection Methods
Mantener la precisión dimensional en Piezas inyectado a presión requiere tanto medición precisa como control de proceso consistente. Los fabricantes dependen de métodos de inspección específicos, vigilancia estadística y presentación detallada de informes para confirmar que las partes cumplen tolerancias específicas y permanecen dentro de límites aceptables de variación.
Técnicas de inspección para piezas Inyectado a presión
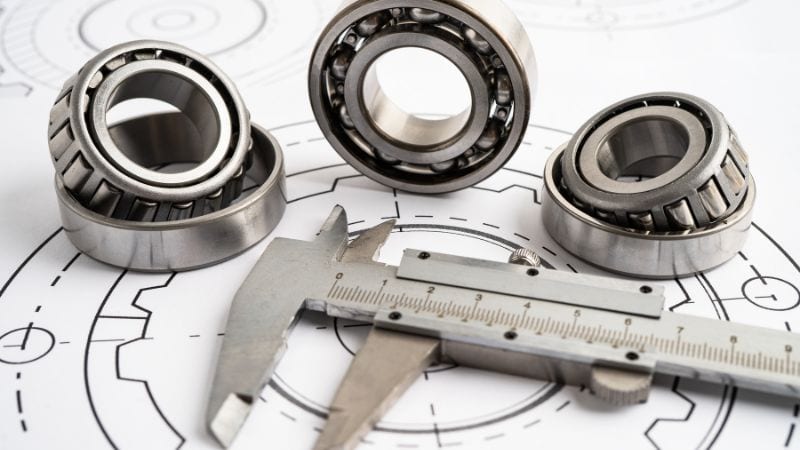
Los cheques dimensionales se realizan normalmente utilizando calipers, micrometers, máquinas de medición de coordenadas (CMMs), y comparadores ópticos. Estas herramientas verifican características críticas tales como diámetros de agujeros, espesor de pared y flatness.
Métodos de prueba no destructivos, como Inspección de rayos X, detectar defectos internos como porosidad o vacíos sin dañar la parte. Los defectos de superficie se identifican mediante inspección visual bajo iluminación controlada.
Para geometrías complejas, Escaneo 3D puede capturar datos de superficie completa y compararlo directamente con los modelos CAD. Esto ayuda a detectar en áreas menos accesibles, encogimiento o desviaciones.
La frecuencia de inspección suele depender de la etapa de producción. Las inspecciones de primer artículo confirman la exactitud de las herramientas, mientras que las comprobaciones de proceso monitorean las carreras en curso y las desviaciones de captura tempranas.
Control de procesos estadísticos en Fundición a presión
Control del Proceso Estadístico (SPC) rastrea los datos de producción para detectar tendencias antes de que las partes caigan fuera de la tolerancia. Las mediciones de las partes de la muestra se trazan en los gráficos de control para monitorear la variación con el tiempo.
métricas clave como Cp (capacidad de procesamiento) y Cpk (índice de capacidad de procesamiento) indican lo bien que el proceso permanece dentro de los límites de tolerancia. Los valores superiores sugieren una producción más estable y previsible.
SPC en fundición a presión a menudo se centra en variables como temperatura de fusión, presión de inyección y tasa de enfriamiento. Los cambios en estos parámetros pueden afectar directamente la precisión dimensional y la calidad de la superficie.
Al identificar los cambios tempranos, los operadores pueden ajustar la configuración del proceso —como la temperatura de la muerte o la velocidad de disparo— antes de que ocurran defectos. Esto reduce las tasas de chatarra y mejora la coherencia en los lotes de producción.
Preguntas frecuentes
¿Cómo afectan las propiedades materiales los niveles de tolerancia en partes inyectado a presión?
Diferentes aleaciones se contraen a diferentes velocidades mientras se enfrían, que pueden alterar las dimensiones finales.
Los metales con mayor expansión térmica pueden requerir un control de proceso más estricto para permanecer dentro de los límites.
La dureza del material también puede influir en la cantidad de mecanizado post-casting es necesario para satisfacer tolerancias.
¿Cómo afecta el diseño die la precisión de los componentes de fundición?
Un molde bien diseñado minimiza la distorsión y el enfriamiento desigual. Proper gating y venteo reducen defectos que pueden afectar la precisión dimensional. Las características de alineación en el control de la ayuda del mono y los cambios y el mantenimiento de la duplicación.
Puede acabado superficial afectar las tolerancias alcanzables en fundición a presión?
El acabado superficial puede influir en cómo se miden e interpretan las dimensiones. Las superficies rugosas pueden ocasionar variaciones en las lecturas durante la inspección. Un acabado más suave a menudo mejora la consistencia de la medición y puede reducir las necesidades de mecanizado secundario.



