
Die casting los costos pueden variar ampliamente dependiendo de varios factores clave. En promedio, un proyecto fundición a presión puede variar de unos pocos miles de dólares para piezas pequeñas y sencillas a decenas de miles para componentes más grandes y complejos. Es comúnmente acordado tanto por los fabricantes como por los clientes que los costos más controlables traerán las condiciones de ganancia debido a los presupuestos de producción más bajos necesarios y precios más razonables. Por lo tanto, entender qué impulsa estos costos y cómo tomar decisiones informadas antes de que la producción comience, es esencial descomponer cada controlador de costes, y ver dónde son posibles los ahorros sin comprometer la calidad.
Entender la estructura de costos Fundición a presión
El coste de fundición se determina por el proceso de fabricación, los materiales utilizados y la escala de producción. Cada factor influye en el gasto total por parte, desde la inversión inicial del molde hasta los costos operativos durante las operaciones de producción.
Desglose de los componentes de costos
El costo de fundición de muerte tiene ambos fijo y variable elementos.
Los costos fijos incluyen el diseño y la fabricación de herramientas (die), que pueden variar de unos pocos miles de dólares para moldes simples a cientos de miles para herramientas complejas y multicavidad.
Los costos variables dependen del volumen de producción e incluyen:
| Componente de costos | Descripción |
|---|---|
| Costo material | Aleación precio × parte peso, ajustado para la tasa de chatarra (a menudo 5–10%). |
| Costo de procesamiento | Funcionamiento de la máquina, tiempo de ciclo, energía y mano de obra. |
| Operaciones secundarias | Mecanizado, recortado, acabado superficialing e inspección. |
| Mantenimiento | Reparación, sustitución y mantenimiento de máquinas. |
Los tiempos de ciclo más largos o la complejidad de las piezas aumentan el uso de mano de obra y energía.
Corridas de alto volumen costos de las herramientas más unidades, bajando el costo por parte.
La estimación precisa de costos garantiza que un proyecto siga siendo rentable y competitivo. Permite a los fabricantes establecer precios realistas, planificar presupuestos y elegir el enfoque de producción adecuado.
Al factorar en todos los controladores de costes —tooling, materiales, procesamiento y volumen— los fabricantes pueden identificar oportunidades de ahorro y evitar gastos inesperados.
Costos de herramientas y moldes
Herramienta para fundición a presión implica importantes gastos iniciales debido a la precisión, materiales e ingeniería requerida. El costo depende de factores como diseño de molde, complejidad y volumen de producción esperado. La planificación adecuada puede reducir los costos a largo plazo mejorando la vida útil de las herramientas y minimizando los defectos.
Inversión inicial de herramientas
El inversión inicial de herramientas cubre el diseño, ingeniería y fabricación del molde o molde. Este es a menudo el mayor costo individual en un proyecto fundición a presión.
Los moldes de alta calidad están hechos de acero para herramientas como H13, que resisten el calor y el desgaste. Estos materiales son caros pero duran más en condiciones de fundición de alta presión.
Los gastos adicionales pueden incluir prototipado, pruebas, y ajustes antes de la producción completa.
Diseño y Complejidad moldeados
El diseño moldeado afecta ambos costo y rendimientoUn molde bien diseñado garantiza una calidad consistente y reduce las operaciones secundarias como el mecanizado o el acabado.
Clave factores de diseño incluir:
- Geometría parcial (en las paredes, los atajos, las esquinas afiladas)
- Número de cavidades (más cavidades aumentan el costo pero aumentan la salida)
- Sistemas de corredor y ventilación para el flujo de metal adecuado y escape de gas
- Canales de refrigeración para tiempos de ciclo más rápidos y defectos reducidos
Los diseños complejos requieren más trabajo de mecanizado, fijación de precisión y simulación. Uso Diseño para la fabricación (DFM) principios temprano puede prevenir costosos rediseños. Las herramientas de simulación pueden predecir flujo de metal, comportamiento de enfriamiento y áreas de defecto potenciales antes de cortar acero.
Vida útil y mantenimiento
Vida útil se mide en el número de ciclos de fundición (shots) un molde puede producir antes de requerir reparación o reemplazo. Esto puede variar desde 50.000 a más de 1.000.000 disparos dependiendo del material, diseño y mantenimiento.
El mantenimiento regular extiende la vida útil de las herramientas y garantiza una calidad de parte consistente. Las prácticas comunes incluyen:
- Después de cada carrera, el mantenimiento de cada carrera.
- Inspección de desgaste o grietas
- Replacing insertos de herramientas en las zonas de calzado
- Aplicando revestimientos protectores para reducir la fatiga térmica
El mantenimiento preventivo es más económico que las reparaciones de emergencia. El almacenamiento adecuado también protege los moldes de la corrosión y el daño accidental. Con el tiempo, estas prácticas ayudan a controlar los costos de las herramientas y a mantener la eficiencia de la producción.
Selección de materiales e implicaciones de costos
La elección de materiales afecta directamente al precio de fundición a presión a través de costes de materia prima, requisitos de procesamiento y niveles de desperdicios. Diferentes aleaciones varían en precio, densidad y rendimiento, lo que puede cambiar las necesidades de herramientas y eficiencia de producción.
Tipos de material usados en Fundición a presión
Die casting comúnmente utiliza aluminio, zinc, y magnesio aleaciones.
- Aluminio es ligero, resistente a la corrosión, y adecuado para formas complejas. Tiene un coste moderado pero requiere temperaturas de fusión más altas, lo que puede aumentar el uso energético.
- Zinc ofrece excelente fluidez y fuerza para partes de paredes delgadas. Es más pesado pero se derrite a temperaturas más bajas, reduciendo los costes energéticos.
- Magnesio es metal estructural más ligero, con buena relación de fuerza a peso, pero es más caro y requiere cuidadoso manejo.
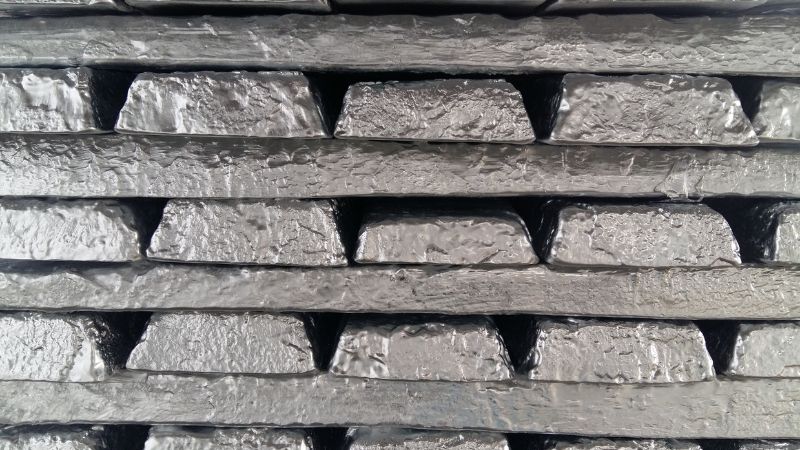
Las propiedades mecánicas de cada aleación y el comportamiento de fundición influyen en el tiempo del ciclo, el uso de herramientas y la calidad final de la parte. Sujeto a los documentos que aparecen en la lista de documentos..
Calculación de costos materiales
El costo del material depende del precio del mercado de aleación, la densidad y la cantidad requerida por parte. Los precios de aluminio, zinc y magnesio fluctúan según la oferta, demanda y mercados mundiales de metal.
Una estimación simple de costos se puede calcular como:
Material Costo = (Part Volumen × Densidad material) × Precio Unidad
Por ejemplo, la menor densidad de aluminio significa menos peso por parte, pero su punto de fusión superior puede añadir costos energéticos. La mayor densidad de Zinc aumenta el costo basado en el peso, pero los tiempos de ciclo más cortos pueden compensarlo. El precio más alto de Magnesio por kilogramo puede justificarse cuando la reducción de peso es crítica. Además, los fabricantes suelen negociar precios a granel para la producción de alto volumen para reducir el costo por unidad.
Utilización y desechos materiales
La utilización del material mide cuánto del material adquirido se convierte en la parte final. En fundición a presión, Tasas de desechos a menudo oscilan entre el 8% y el 10% debido a metal fundido en corredores, viruelas y desbordamientos.
El rasguño puede ser reciclado a menudo, pero la remelización añade costos de energía y mano de obra. Aleaciones como aluminio y zinc reciclan bien sin perder propiedades, mientras que el magnesio requiere procesos más controlados para evitar la oxidación.
Mejorar diseño de molde, optimizar los sistemas de fijación y ajustar el tamaño de las tomas puede reducir los desechos. Incluso las pequeñas mejoras en la utilización pueden dar lugar a importantes ahorros de costos en grandes carreras de producción.
Volumen de producción y economías de escala
En fundición a presión, el número de piezas producidas tiene un impacto directo en el coste total de fabricación y el costo por parte. Las cantidades más altas pueden repartir los gastos fijos en más unidades, mientras que las carreras más pequeñas suelen resultar en mayores costos por unidad debido a Distribución limitada de los costos.
Efecto del volumen de producción en coste
El volumen de producción influye en cómo se asignan los costos fijos, como herramientas y configuración. A die that costs $50,000 to build will add $50 to each part if only 1,000 units are made, but just $0.50 per part if 100,000 units are produced.
Los volúmenes altos también mejoran la utilización de la máquina. El funcionamiento continuo reduce el tiempo ocioso, lo que reduce la parte de los costes laborales y energéticos asignados a cada parte.
Sin embargo, una mayor producción requiere una mayor inversión en materiales y programación. Si la demanda es incierta, producir en grandes cantidades puede aumentar los costos de almacenamiento y atar capital.
Economías de Escala en Fundición a presión
Las economías de escala ocurren cuando el aumento del volumen de producción disminuye el costo promedio por parte. En fundición a presión, esto sucede porque los costos fijos —tooling, setup y ciertos gastos generales— se distribuyen en más unidades.
Los beneficios de automatización también crecen con volumen. Las máquinas pueden funcionar más tiempo sin interrupción, y las murciélagos multicavidad pueden producir varias partes por ciclo, además de reducir costos.
La producción a gran escala también permite la compra a granel de materias primas, lo que puede reducir los costos materiales por parte. Sin embargo, economías de escala tener límites; después de cierto punto, el almacenamiento, la logística y la demanda del mercado pueden compensar los ahorros adicionales.
Complejidad y diseño de piezas para la fabricación
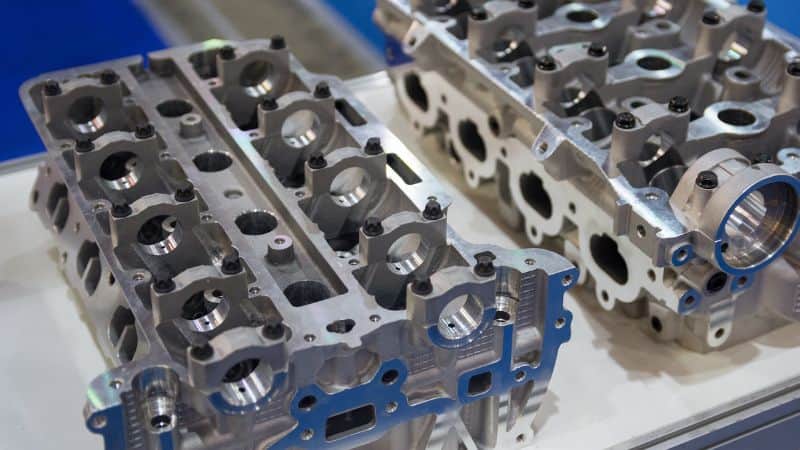
La geometría, las tolerancias y las características de una parte fundida tienen un efecto directo en el costo de producción y la eficiencia de fabricación. Opciones de diseño cuidadosas pueden reducir la complejidad de la herramienta, mejorar estabilidad dimensional, y mantener alta precisión sin añadir gastos innecesarios.
Impacto de la complejidad de la parte en el costo
Las piezas complejas a menudo requieren moldes más intrincados, maquinado adicional, y tiempos de ciclo más largos. Características tales como los bajos profundos, paredes delgadas o esquinas afiladas pueden aumentar el costo de la herramienta y aumentar el riesgo de defectos.
La mayor complejidad también puede exigir materiales especializados o mueres de deslizamiento múltiple, que se añaden a los costos iniciales y de mantenimiento.
En muchos casos, simplificar la geometría:
- Reducir el tiempo de fabricación del molde
- Tasas de chat inferiores
- Ciclos de producción más cortos
Por ejemplo, una parte con múltiples costillas delgadas puede necesitar velocidades de inyección más lentas para evitar el calentamiento, aumentando el tiempo de máquina por unidad.
Diseño para principios de fabricación
Diseño para la fabricación (DFM) se centra en la creación de piezas que son más fácil y rentable para producir mientras se satisfagan las necesidades de rendimiento.
Consideraciones clave DFM para fundición a presión incluyen:
- Uniforme espesor de pared para prevenir el enfriamiento desigual y la contracción
- Genérico ángulo de desmoldeo para facilitar la eyección del molde
- Tolerancias ajustadas minimizadas a menos que sea funcionalmente necesario
- Evitar las características superficiales innecesarias que requieren mecanizado secundario
Aplicando DFM temprano en la etapa de diseño permite a los ingenieros alinear la geometría de parte con las capacidades de máquinas y herramientas fundición a presión. Esto ayuda a reducir el procesamiento posterior, extender vida útil del molde y mejorar la consistencia de la producción.
Una estrecha colaboración entre los equipos de diseño y fabricación garantiza que se satisfagan las necesidades funcionales sin sobrecomplicar el molde o el proceso.
Estabilidad dimensional y alta precisión
El casting puede lograr tolerancias estrictas y mantener la estabilidad dimensional en grandes volúmenes de producción, pero las opciones de diseño influyen fuertemente en estos resultados.
Partes con grandes superficies planas o largas secciones delgadas son más propensas a la distorsión durante el enfriamiento. Para contrarrestar esto, los diseñadores pueden usar costillas, gachas o filetes para fortalecer la estructura sin añadir peso excesivo.
Alta precisión a menudo requiere tasas de refrigeración controladas y parámetros de proceso consistentes. En algunos casos, las dimensiones críticas todavía pueden necesitar mecanizado ligero después de fundición para cumplir con las especificaciones exactas.
Al equilibrar los requisitos de precisión con la viabilidad de fundición, los fabricantes pueden producir piezas metálicas precisas mientras controlan los costos y minimizan los residuos.
Operaciones secundarias y conductores de costos adicionales
Las operaciones secundarias pueden añadir un costo significativo a las partes emisoras. Estos costos dependen del tipo de operación, la precisión necesaria y el volumen de producción. La planificación cuidadosa puede ayudar a limitar los gastos innecesarios al cumplir los requisitos funcionales y estéticos.
Mecanizado y procesamiento posterior
Muchas partes emisoras requieren mecanizado para lograr dimensiones precisas o añadir características que no se pueden formar en el molde. Los procesos comunes incluyen perforación, tapping, fresado y reaming.
El procesamiento posterior también abarca desembolsos para quitar bordes afilados y recortar puertas o corredores. Estos pasos mejoran el ajuste parcial y la seguridad pero aumentan el tiempo de trabajo y equipo.
Acabado superficial y tratamientos
El acabado superficial mejora el aspecto, la resistencia a la corrosión o el rendimiento del desgaste. Tratamientos comunes para las partes emisoras incluyen:
| Tipo de acabado | Propósito | Impacto del Costo Típico |
|---|---|---|
| Anodizing | Resistencia a la corrosión, estética | Mediana |
| Recubrimiento de polvo | Superficie de color duradera | Medium-High |
| Plating (por ejemplo, cromo) | Resistencia al desgaste, apariencia | Alto |
| Pintura | Color, protección | Low-Medium |
Algunos acabados requieren preparación de la superficie como el pulido o la explosión de disparos, que añade el uso de mano de obra y equipo.
La elección del acabado depende del ambiente y la función de la parte. Por ejemplo, una parte exterior automotriz puede requerir recubrimiento resistente a los rayos UV, mientras que un componente interno sólo puede necesitar una protección mínima de la corrosión. Cada paso adicional aumenta el costo a través de materiales, trabajo y tiempo de proceso.
Control de falla y calidad
Los defectos en partes emisoras, como porosidad, urdimbre o errores dimensionales, pueden llevar a la reelaboración o el raspado. Prevenir estos fallos es a menudo menos costoso que fijarlos.
Medidas de control de calidad inspección visual, Cheques dimensionales, y pruebas no destructivas para fallas internas. Estos cheques requieren mano de obra calificada y equipo especializado, sumando al costo de fabricación.
Si se detecta un defecto después de operaciones secundarias, el impacto del coste es mayor porque se pierde el trabajo de mecanizado o acabado. Esto hace que la detección temprana sea crítica.
Las industrias de alta fiabilidad, como dispositivos aeroespaciales o médicos, pueden requerir una inspección del 100%, lo que aumenta significativamente los gastos de control de calidad pero reduce el riesgo de fallos costosos de campo.
Preguntas frecuentes
Cómo se determina el precio por kilogramo para partes inyectado a presión?
El precio por kilogramo incluye el costo de metal bruto, los gastos de procesamiento y las tasas de chatarra. Los precios del metal varían según las condiciones del mercado, mientras que el diseño de la parte afecta el uso de materiales y los desechos. El trabajo, la energía y la sobrecarga también contribuyen a la tasa final.
¿Cuáles son los componentes clave del cálculo del tiempo del ciclo fundición a presión?
El tiempo del ciclo incluye llenado de moldes, refrigeración y eyección parcial. El tiempo de enfriamiento suele tomar la mayor parte y depende del espesor de la parte y del control de la temperatura del molde. Los tiempos de ciclo más cortos mejoran la productividad pero requieren una configuración optimizada diseño de molde y de proceso.
¿Cómo se compara fundición a presión con fundición en arena en términos de eficiencia de costes?
El casting die tiene mayores costos iniciales de herramientas pero menores costos por parte para grandes volúmenes. El casting de arena requiere menos inversión inicial, pero es más lento y menos preciso. Para altas carreras de producción, fundición a presión a menudo se vuelve más rentable con el tiempo.



