
Presión fundición a presión es un proceso de fabricación que inyecta metal fundido no ferroso en un molde de acero bajo alta o baja presión. Una vez enfriado, la parte se expulsa como un componente de forma casi-net listo para su uso o posterior acabado.
La apelación principal es simple: piezas metálicas complejas en segundos, con calidad constante y residuos mínimos. Para los ingenieros y equipos de adquisiciones que pesan opciones de producción, esta combinación de velocidad y precisión es a menudo el factor decisivo.
Dicho esto, el proceso tiene compensaciones. Los costes de herramientas son significativos, y no toda aleación o geometría de parte es adecuada. Esta guía cubre las variaciones de proceso, opciones de material, aplicaciones comunes y consideraciones prácticas para ayudarle a evaluar si la presión fundición a presión se ajusta a su proyecto.
Cómo funciona la presión Fundición a presión
Presión fundición a presión utiliza un molde de acero de dos partes, una mitad fija y una mitad móvil, montado en una máquina de fundición. La cavidad del molde se mecaniza para que coincida con la forma de la pieza deseada. El metal fundido se ve obligado a esta cavidad bajo presión, sujeta brevemente a solidificarse, luego se expulsa.
La máquina tiene dos sistemas clave:
-
Sistema de inyección – conduce metal fundido en el molde
-
Sistema de cierre – mantiene las mitades de molde cerradas bajo alta presión durante la inyección
Los tiempos del ciclo son cortos, a menudo sólo segundos de la inyección a la eyección, lo que hace que el proceso sea altamente productivo para volúmenes medianos y altos.
Alta presión Fundición a presión vs. Fundición a baja presión
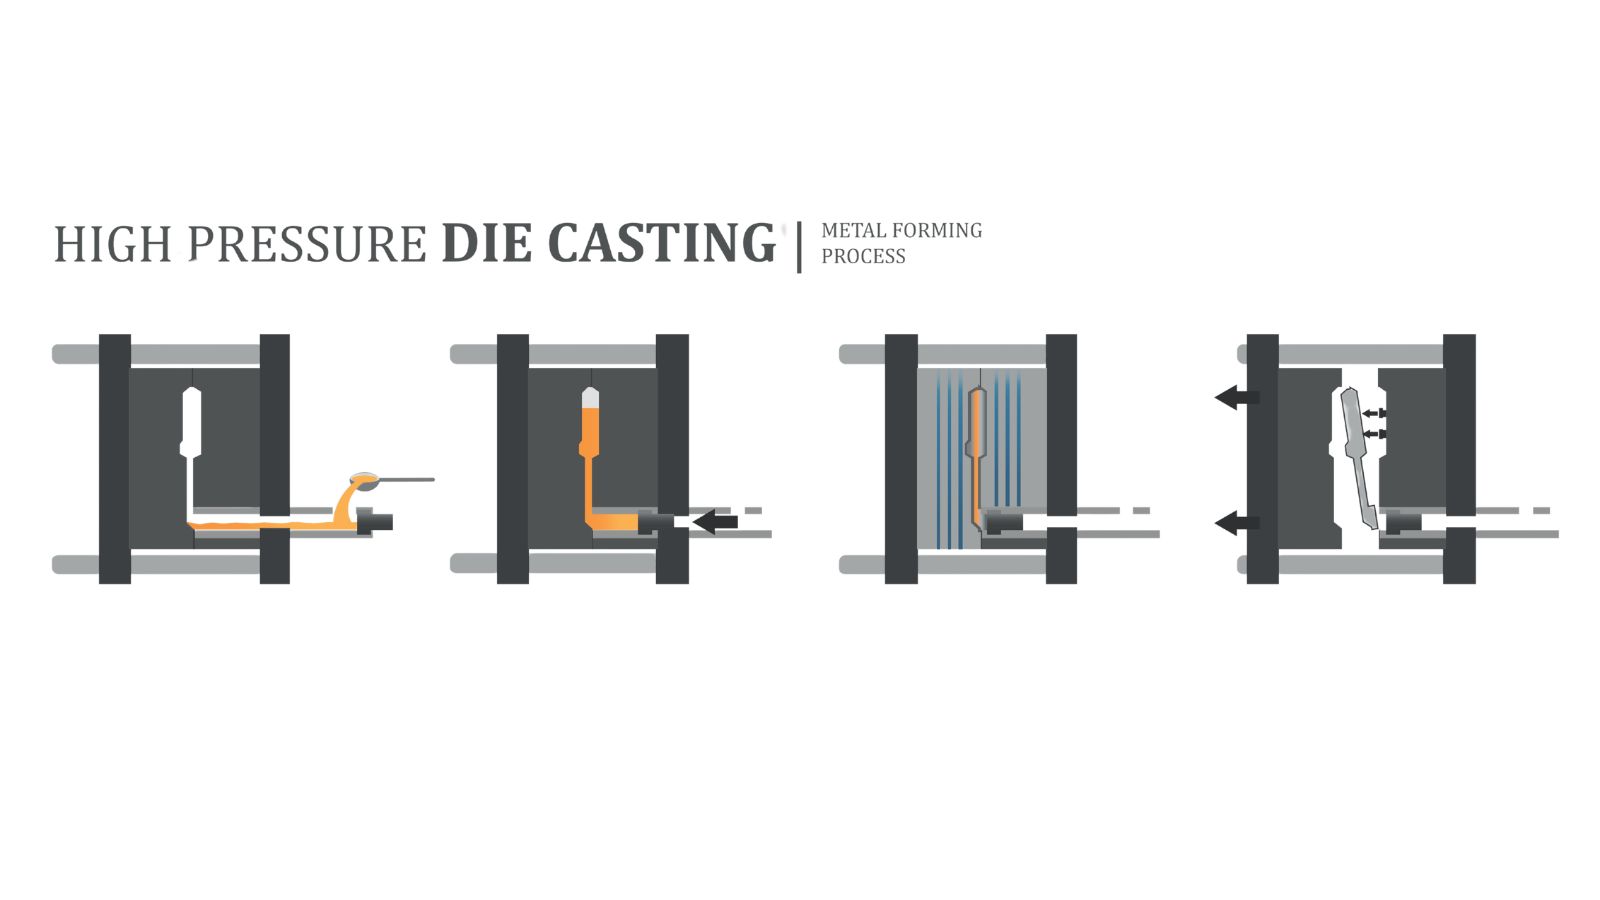
Alta presión fundición a presión (HPDC) opera a 1.500–25.400 psi, llenando el molde en milisegundos. Ofrece tolerancias estrechas, superficies lisas y ciclos rápidos, por lo que es la opción estándar para piezas de aluminio de alto volumen, zinc y magnesio. El principal inconveniente es el riesgo de aire atrapado, que puede causar porosidad.
Bajo presión fundición a presión (LPDC) usa 2–15 psi, llenando el molde más despacio y suavemente. Esto reduce la turbulencia y la porosidad, produciendo partes con mejor integridad interna. A menudo se utiliza para componentes estructurales como ruedas automotrices, aunque los tiempos de ciclo son más largos.
Sala caliente Fundición a presión vs. Cámara fría Fundición a presión
La elección entre las máquinas de cámara caliente y fría depende del punto de fusión de la aleación:
-
Sala caliente – El mecanismo de inyección se encuentra en el metal fundido. Ciclos rápidos, oxidación mínima. Funciona con zinc, magnesio y otras aleaciones de baja fundición. No es adecuado para aluminio porque ataca los componentes de acero.
-
Sala fría – El metal se funde en un horno separado, y luego se coloca en la manga de inyección. Esta configuración maneja aluminio, cobre y otras aleaciones de alta fundición. El paso de lavado adicional añade tiempo, pero es el único método práctico para estos materiales.
La mayoría de la producción fundición a presión de aluminio funciona en máquinas de cámara fría.
Materiales comunes en Presión Proceso de fundición a presión
| Fundición a presión con diferentes materiales | Grados comunes | Traits clave |
|---|---|---|
| Presión de aluminio fundición a presión | A380, ADC12, A360 | Ligero, resistente a la corrosión, buena conductividad térmica |
| Presión de zinc fundición a presión | No se puede más que nada en el caso de las Naciones Unidas | Excelente detalle, acabado liso, larga vida útil |
| Presión de magnesio fundición a presión | AZ91D, AM60 | La mayor relación entre fuerza y peso, buena para paredes delgadas |
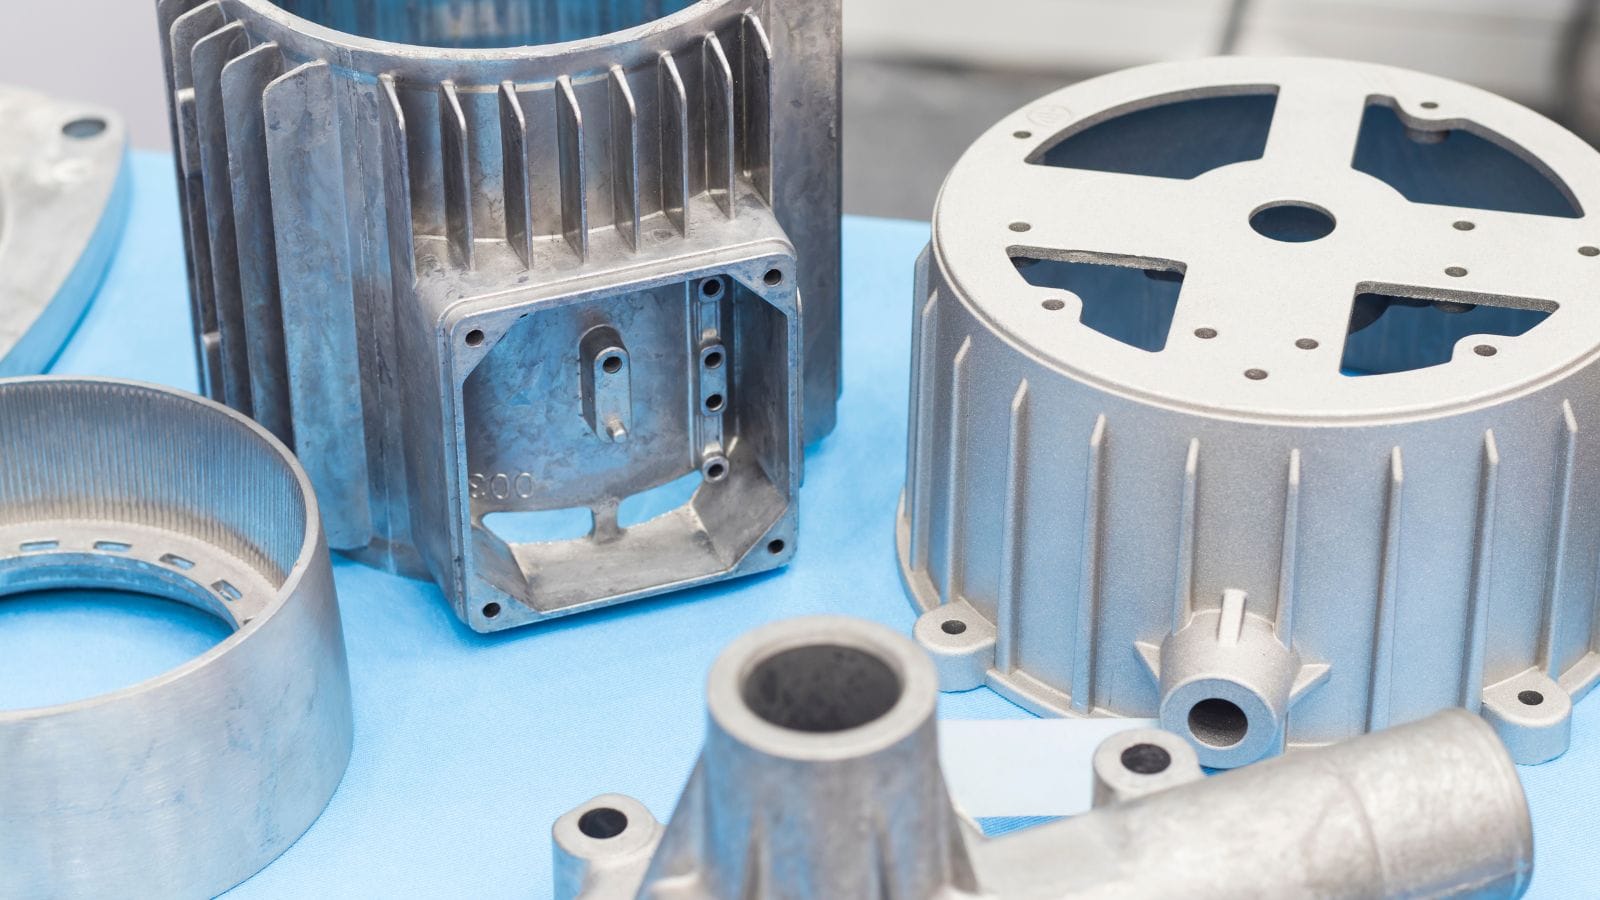
Presión de aluminio fundición a presión es la técnica más utilizada debido a su equilibrio de fuerza, castabilidad y costo. Mientras tanto, el zinc sobresale en piezas pequeñas e intrincadas donde el detalle de la superficie importa, y el magnesio es elegido cuando la reducción de peso es la prioridad superior.
Aplicaciones típicas para la presión Fundición a presión
| Industria | Piezas comunes |
|---|---|
| Automoción | Bloques de motores, carcasas de transmisión, corchetes |
| Consumer electronics | Marcos de de dispositivo, fregaderos de calor, conectores |
| Aeroespacial | Soportes estructurales, viviendas |
| Industrial | Carcasas de bomba, cuerpos de válvula, carcasas de motor |
| General | Hardware, componentes de aparato, piezas decorativas |
Presión Molde de fundición a presión Diseño y fundamentos
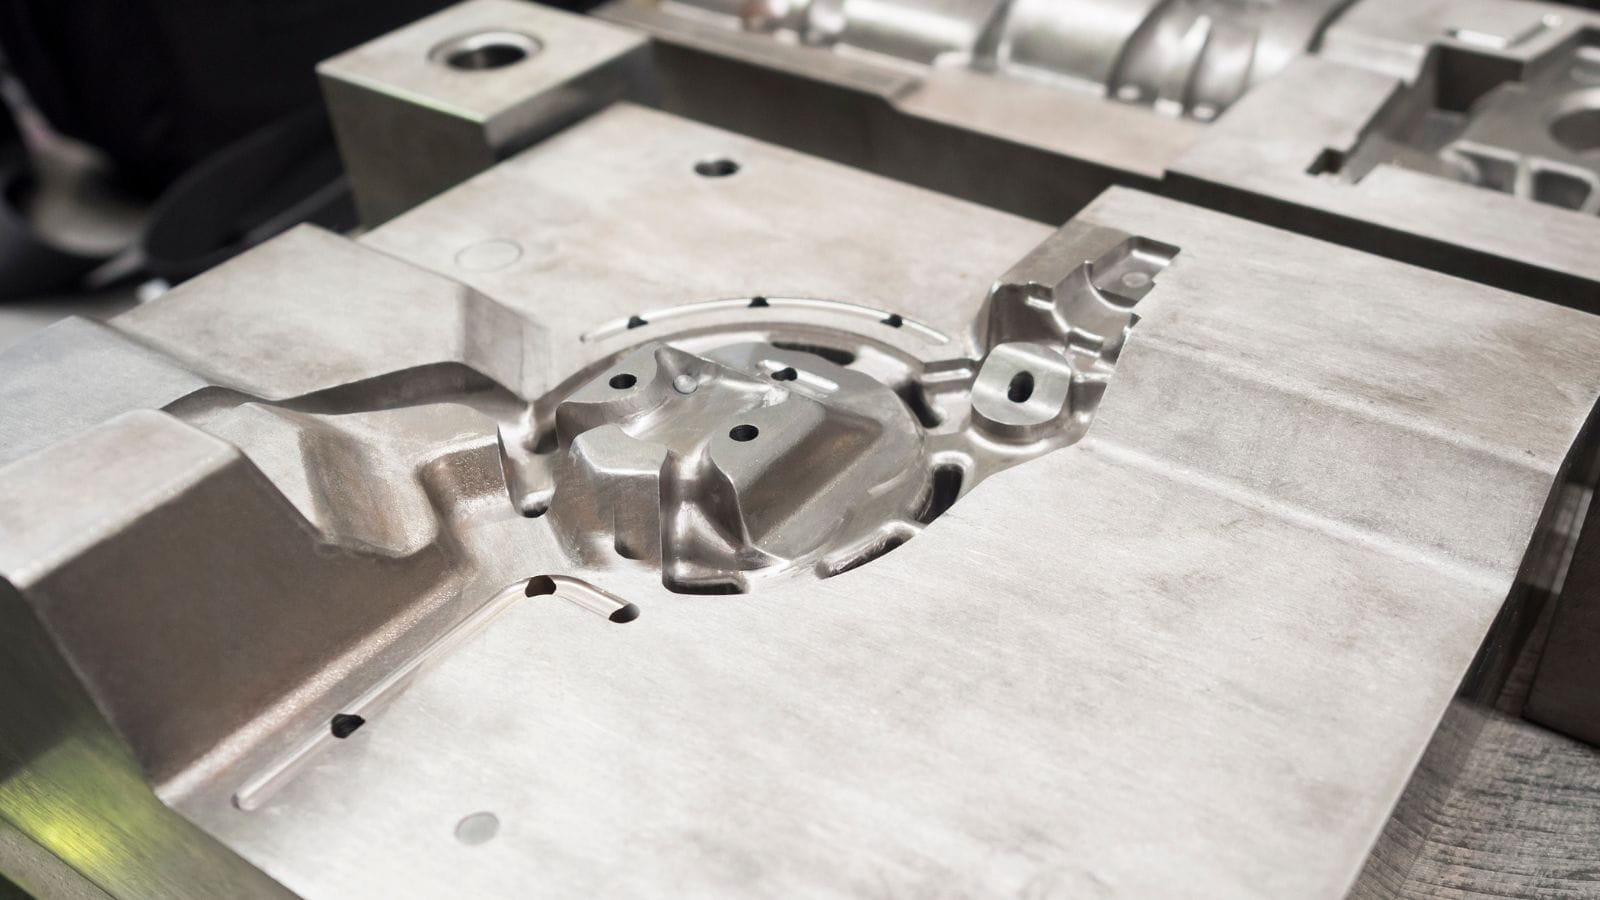
El molde (o muere) es típicamente mecanizado de H13 acero para herramientas. Varios factores de diseño afectan la calidad y el costo:
-
Espesor de pared – HPDC puede producir paredes tan finas como 1–2 mm. El espesor uniforme es importante para evitar la contracción y el calentamiento. Cambios Abruptos en espesor de pared crean problemas de flujo y problemas de enfriamiento.
-
Gating y corredores – El sistema que dirige el metal a la cavidad. Ubicación de la puerta y control de tamaño llenan velocidad y patrón de flujo. Pobres gating conducen a cierres fríos y rellenos incompletos.
-
Venting – El aire en la cavidad debe escapar. Las vías de ventilación adecuadas impiden la porosidad de gas. Los pozos de desbordamiento al final del camino de flujo capturan el primer metal, que lleva la mayor parte del aire atrapado.
-
Borradores ángulos – Los tapers de luz en las paredes verticales ayudan a la parte a liberarse limpiamente del molde.
La simulación de flujo moldeado se utiliza durante el diseño para predecir el comportamiento de relleno e identificar problemas antes de cortar el acero.
defectos y soluciones comunes en la presión Fundición a presión
| Defecto | Causa | Típico |
|---|---|---|
| Porosidad | Aire comprimido o solidificación desigual | Mejorar el venteo, ajustar la tasa de enfriamiento |
| Cierres fríos | Los frentes de metal se reúnen sin fusibles | Aumentar la temperatura, modificar el gating |
| Misruns | Metal solidifica antes de que la cavidad esté llena | Elevar la temperatura, ajustar la velocidad de llenado |
| Flash | Escapes de metal en línea de partición | Aumentar la fuerza de sujeción, comprobar la alineación del molde |
La mayoría de los defectos se remontan a parámetros de proceso o condiciones de herramientas, y tienden a repetir ciclo después del ciclo. Identificar la causa raíz rápidamente es clave para mantener las tasas de chatarra baja.
Costo y Volumen de Economía en Presión Fundición a presión
La herramienta para la presión fundición a presión puede costar cualquier lugar de varios miles a decenas de miles de dólares, dependiendo de la complejidad parcial y el recuento de cavidad. Este costo se fija independientemente de cuántas partes usted produce.
En volúmenes bajos, el costo de herramientas por parte es alto—fundición en arena o el casting de gravedad puede ser más económico.
A volúmenes de 5.000 piezas por año, HPDC se convierte en competitivo.
A 50.000 partes por año, por lo general es la opción más barata para piezas de aluminio y zinc con buenos requisitos dimensionales.
El tiempo del ciclo es el principal conductor del costo de pieza una vez que la herramienta está en su lugar. Los ciclos más rápidos significan más partes por turno. Moridas multicavidad pueden reducir aún más el costo por parte pero aumentar la complejidad de la herramienta y los gastos iniciales.
Preguntas para hacer un proveedor Fundición a presión
Antes de comprometerse con una inversión de herramientas, considere preguntar:
-
¿Qué herramientas de simulación de flujo de molde utiliza, y compartirá el informe?
-
¿Qué grado acero para herramientasX es especificado, y qué vida muere usted garantiza?
-
Qué inspección e información proporciona en el primer artículo y durante la producción?
-
Son operaciones secundarias (maquinación, acabado, montaje) realizadas internamente o subcontratadas?
-
¿Cuál es el tiempo principal de aprobación de diseño a piezas de primera producción?
Los proveedores que administran todo el proceso, de diseño de molde a partes terminadas, ofrecen generalmente una mejor consistencia que los que sólo echan y entregan el trabajo secundario a proveedores externos..
Listo para ver si la presión Fundición a presión Fita su proyecto?
Presión fundición a presión ofrece velocidad, precisión y eficiencia de costes en volumen. Maneja geometrías complejas a través de aleaciones de aluminio, zinc y magnesio, pero los costos iniciales de la herramienta y el control del proceso requieren una planificación cuidadosa.
Si su aplicación demanda volúmenes moderados a altos, tolerancias estrechas y materiales no ferrosos, este proceso es difícil de superar.
Envía tu cita a nuestro equipo de ingeniería. Revisaremos su diseño de piezas, recomendaremos la variante correcta de aleación y proceso, y proporcionaremos una estimación de costes de herramienta de campo, para que usted pueda tomar una decisión informada antes de cometer cualquier presupuesto.



