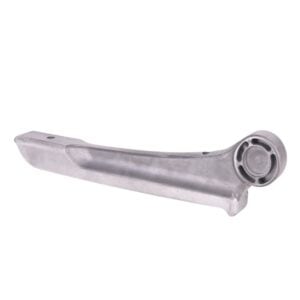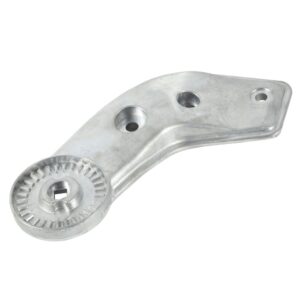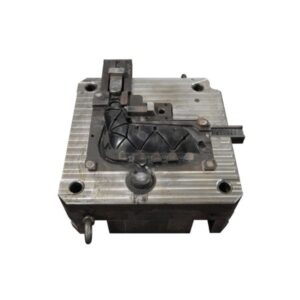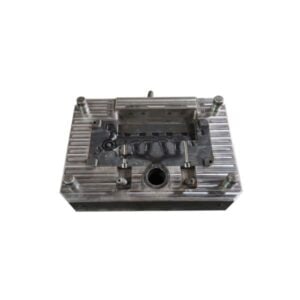
Forma do odlewania ciśnieniowego aluminiowych detali malowanych proszkowo
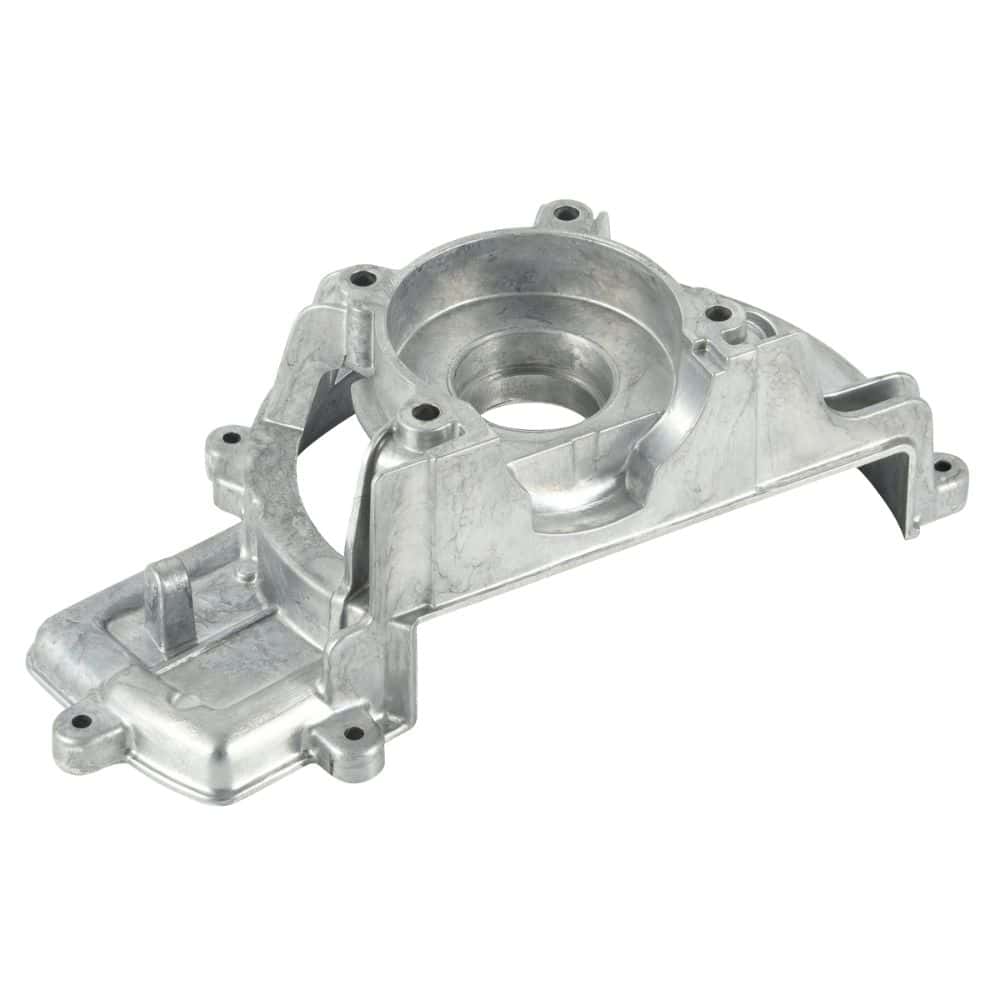
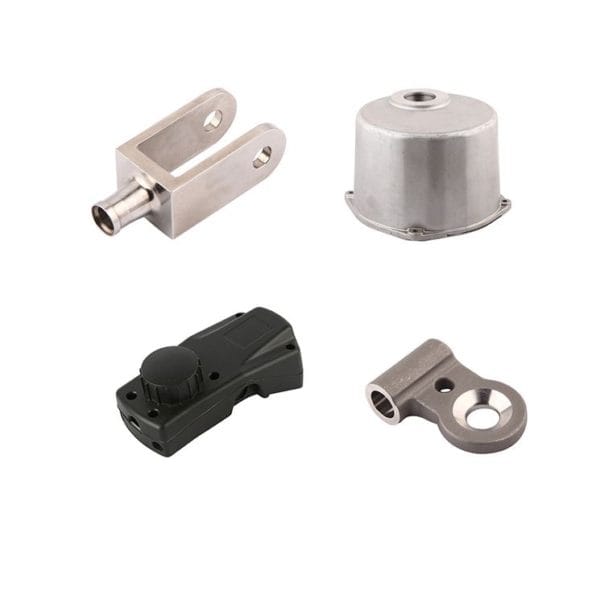
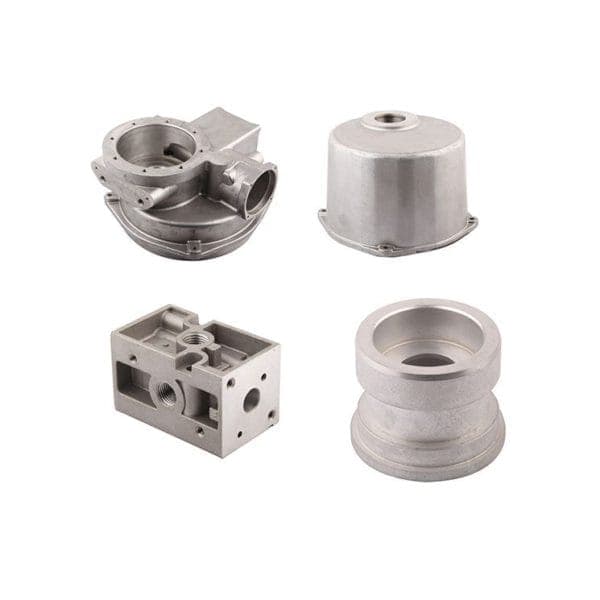
Moldie projektuje i wykonuje formy do odlewania ciśnieniowego aluminiowych detali, które po odlaniu będą malowane proszkowo. Dostarczamy oprzyrządowanie gotowe do produkcji, dopasowane do rysunków, z uwzględnieniem wymagań dotyczących powierzchni po odlaniu i cech wpływających na przygotowanie do malowania — bez utożsamiania chemii powłoki z właściwościami stali formierskiej.
Przeznaczenie tej formy
Ta strona dotyczy oprzyrządowania do aluminiowych detali odlewanych ciśnieniowo i malowanych proszkowo. Typowe zagadnienia obejmują powierzchnie widoczne, pochylenia ułatwiające przygotowanie do malowania, położenie linii podziału względem widocznych powierzchni oraz ocenę pierwszych próbek przed malowaniem. Stop odlewniczy dobiera się niezależnie od stali formierskiej; lakier proszkowy jest wykończeniem detalu, a nie deklaracją obróbki cieplnej formy.
Zakres oprzyrządowania
- Analiza DFM powierzchni widocznych, pochylenia i cech wpływających na przygotowanie do malowania proszkowego
- Projekt formy: linia podziału, układ wlewowy, kanały, przelewy, odpowietrzenie i wypychanie z uwzględnieniem powierzchni widocznych
- Obróbka CNC gniazd i rdzeni, pasowanie oraz montaż
- Wsparcie podczas prób formy i informacje zwrotne o wymiarach pierwszych próbek przed malowaniem
Informacje o materiałach
Stop detalu (stopy aluminium, takie jak ADC12, A380 lub gatunki AlSi określone dla części) oraz stal formierska (stal narzędziowa o twardości odpowiedniej dla form do odlewania ciśnieniowego) są określane osobno. Twardości stopu detalu ani jego obróbki powierzchniowej nie należy utożsamiać z obróbką cieplną stali formierskiej.
Aby otrzymać wycenę, prześlij rysunki, informację o stopie, tonażu maszyny, rocznej wielkości produkcji i wymaganiach kontrolnych. Zobacz także: formy do odlewania ciśnieniowego oraz projektowanie i inżynieria form.