
En la industria del mecanizado, los fabricantes a menudo enfrentan partes que son demasiado duras, demasiado finas, o simplemente demasiado complejas para los métodos convencionales de mecanizado. Ahí es exactamente donde el mecanizado de descarga eléctrica (EDM) demuestra su valor. Al eliminar material con descargas eléctricas controladas en lugar de fuerza, esta técnica mecanizado CNC sostiene tolerancias estrechas en acero para herramientas, carburos, titanio y otras aleaciones exóticas.
Este proceso de mecanizado de descarga eléctrica se puede clasificar en muchas variaciones dependiendo de su método de mecanizado; los más utilizados son electroerosión por hilo, electroerosión por penetración y perforación de agujeros EDM.
Wire EDM (WEDM)
Principio de trabajo y configuración
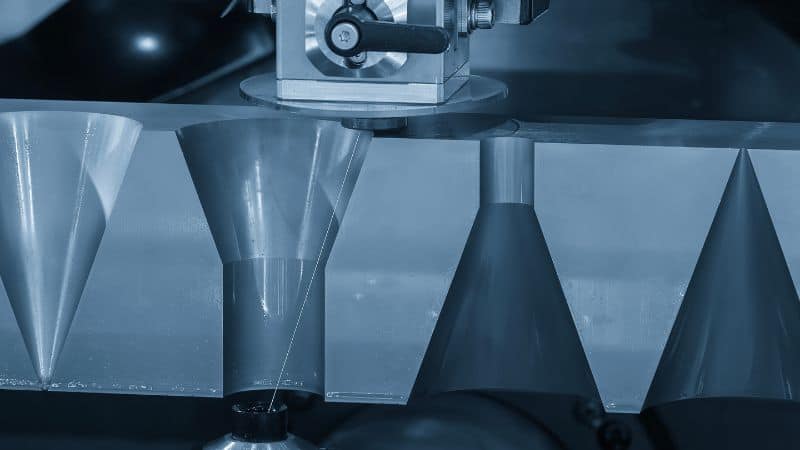
Wire EDMX utiliza un alambre cargado eléctricamente continuamente bajo tensión, normalmente latón o latón recubierto, como el electrodo móvil. El cable nunca contacta con el trabajo. En cambio, se mantiene una brecha controlada mientras que el CNC guía el alambre a lo largo de un camino programado. La pieza de trabajo se encuentra sumergida en agua deionizada, que actúa como los escombros dieléctricos y eficientemente.Guías de alambre superior e inferior permiten inclinar o grabar el alambre para crear características angulares.
El generador de la máquina modula la energía del pulso, la duración y la frecuencia a través del rugido y múltiples pases de esquí. Los cortes de tos priorizan la velocidad, dejando margen para los esquimales sucesivos que marcan en la tolerancia y acabado superficial. Cuestiones de fijación: configuración sólida, térmicamente estable, datums precisos, y buenas rutas de reflujo directamente impactan la precisión y el rendimiento.
Aplicaciones y materiales típicos
Las máquinas Wire EDM se utilizan normalmente para perfiles intrincados: dies, punches, engranajes, formas de estilización, componentes médicos y complejos contornos 2.5D que son difíciles o imposibles de fresar. Sobresale en acero para herramientass endurecidos (A2, D2, H13), carburo de tungsteno, titanio, inconel y otras superaleaciones. Los escenarios comunes incluyen el corte troqueles de fundición a presión fuera de un bloque, produciendo insertos de precisión, sección de partes frágiles o endurecidas sin inducir el estrés, y crear telas finas o características delicadas sin distorsión.
Ventajas y limitaciones
- Precisión y acabado: Mantener ±0.0001–0.0002″ es rutina en configuraciones estables, y acabado superficiales por debajo de 1 μm Ra son alcanzables con múltiples pases de esquima.
- Estres mecánicos mínimos: Sin fuerzas de corte significa paredes delgadas y detalles finos permanecen intactos. Las zonas afectadas por el calor son pequeñas, y las capas de recast son delgadas.
- Automatización amigable: Recuperación automática, recuperación de alambre roto, y soporte de probing integrado fiable de salida de luz, especialmente en perfiles más largos.
Limitaciones: El alambre debe acceder físicamente al contorno, lo que significa que los bajos o cavidades cerradas no son alcanzables. La entrada requiere un agujero de inicio a menos que el punto de inicio se encuentre en un borde. Las piezas de cola pueden necesitar estrategias cuidadosas para mantener la estabilidad y minimizar la erosión de alambre y las roturas.
Sinker EDM (Die-Sinking/Conventional EDM)
Electrodos, Herramientas y Formación de la Cavidad
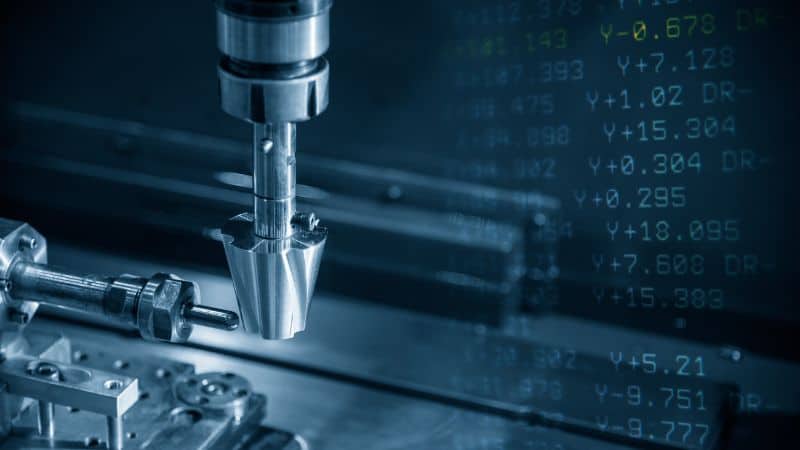
Sinker EDM, también conocido como hundimiento de la muerte, utiliza un electrodo en forma, típicamente grafito o cobre, montado en un carnero. El electrodo se coloca sobre el negativo de la cavidad, luego «pequeña» en el trabajo bajo control de servo mientras la descarga de chispa erosiona el material. El aceite basado en hidrocarburos es un dieléctrico común.Orbiting (pequeñas mociones programadas como órbitas circulares o vectoriales) mejora el flushing, mejora acabado superficial, y garantiza dimensiones finales sin sobre quemadura de esquina.
El electrodo hace una gran diferencia: el grafito asegura una velocidad más rápida, resiste el calor y se adapta a cavidades más grandes; el cobre tiene el detalle bien y puede producir acabados más finos. Los fabricantes experimentados suelen escenificar múltiples electrodos: un más áspero para el cerdo, un semi-finisher para estabilizar paredes, y un acabado para la tolerancia estrecha y Ra.
Aplicaciones, tolerancias y acabado superficial
Sinker EDM es una opción de ir a las cavidades de molde 3D, embutidos, costillas, bolsillos profundos, logos y geometrías que un alambre recto simplemente no puede acceder. Las tolerancias de ±0.0002–0.001″ son realistas dependiendo del tamaño y la configuración, con acabado superficiales por debajo de 1 μm Ra posible en el acabado de quemaduras. Debido a que el electrodo imparte la geometría, mezclas complejas y formas freeformes son típicas en moldes de inyección y herramientas fundición a presión.
Ventajas y limitaciones
- Verdadera capacidad 3D: Su fuerza primaria es crear cavidades ciegas, atajos y formas complejas tridimensionales que son imposibles para Wire EDM para producir.
- Acabado superficial superior: Capable de producir acabado superficiales excepcionalmente fino en contornos intrincados, eliminando a menudo la necesidad de pulido manual.
Limitaciones: Esta erosión constante necesita una compensación en la programación y a menudo requiere la fabricación de múltiples electrodos para un solo trabajo. La tasa de absorción volumétrica es generalmente más lenta que la de electroerosión por hilo, lo que hace que sea menos eficiente para la eliminación de acciones a gran escala.Además, cada cavidad única requiere un electrodo dedicado, y las características profundas y estrechas a menudo presentan dificultades en la rotura dieléctrica que pueden comprometer tanto la velocidad como la precisión.
EDM Perforación de agujeros (Fast Hole/Small Hole EDM)
Mecánica del Proceso
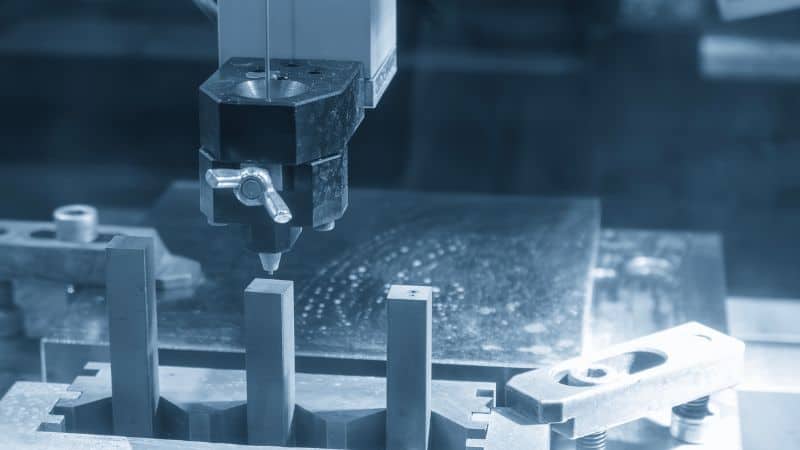
El núcleo del orificio EDMX es un electrodo tubular de alta velocidad, giratorio, típicamente hecho de bronce, cobre o tungsteno de cobre resistente al desgaste. Este tubo hueco en la mayoría de los casos actúa como la cátodo, y la pieza de trabajo como el ánodo. Un generador ofrece pulsos eléctricos de alta frecuencia a través de la brecha entre ellos, creando una serie de chispas controladas que vaporizan y erosionan el material.
Critical to the process is the pressurized dielectric fluid —usually deionized water— which is bombed through the center of the rotating electrode. Esto sirve a dos funciones vitales: elimina enérgicamente las partículas erosionadas de la brecha estrecha para prevenir el cortocircuito, y deioniza el canal para mantener una condición de chispa estable.La rotación del electrodo garantiza el desgaste uniforme y ayuda a lograr un agujero más recto mediante la estabilización del tubo. Un sistema de servo ajusta constantemente la posición del electrodo para mantener la brecha de chispa precisa a medida que el agujero se profundiza, permitiendo la creación de agujeros profundos y pequeños diámetros en materiales endurecidos sin la deflexión de la herramienta que plantearía una amenaza en el mecanizado tradicional.
Casos de uso: Inicio " Agujeros de enfriamiento
Es una práctica común para los fabricantes confiar en la perforación EDM para agujeros de arranque antes de electroerosión por hilo cuando el perfil comienza lejos de un borde. También es el estándar para pequeños agujeros de refrigeración de alta gama en cuchillas y furgonetas de turbina, patrones de derrame y de recubrimiento de películas y agujeros precisos en componentes médicos o microfluídicos.Superaleaciones basadas en níquel, titanio y aceros endurecidos son todos los candidatos adecuados, siempre que sean conductivos.
Velocidad, precisión y limitaciones
- Velocidad para perforación de agujeros: La perforación XXT0XX es excepcionalmente rápida para crear pequeños agujeros profundos, especialmente en materiales duros y conductivos donde la perforación convencional es lenta o imposible. La velocidad es impulsada principalmente por la presión dieléctrica, el material electrodo, y la aleación específica que se perfora, permitiendo agujeros de inicio rápido y patrones de agujeros de alta velocidad.
- Precisión en el diámetro: Este proceso sobresale a la precisión posicional y produce agujeros rectos de alta gama con diámetros tan pequeños como 0,015 pulgadas.
Limitaciones: La especialización en la precisión también viene con algunas compensaciones. El acabado superficial dentro de los agujeros es generalmente más áspero que el logrado por electroerosión por hiloX o acabado pasa en electroerosión por penetración. Además, el proceso se limita principalmente a agujeros rectos y no puede crear formas dobladas.Por último, el intenso calor localizado puede dejar una capa de recast y pequeños en los puntos de entrada y salida, lo que puede requerir un acabado secundario para aplicaciones críticas.
Máquinas especializadas EDM y procesos híbridos
EDMX (PMEDM)
Al suspender los polvos conductivos o semiconductores en la dieléctrica, esta técnica puede extender el canal de descarga, menor densidad de energía y mejorar acabado superficial al reducir el desgaste de las herramientas. PMEDM es valioso para los pases de acabado en moldes o componentes donde la integridad de la superficie importa. Se requiere filtración y control de procesos para mantener la concentración consistente.
EDM Milling/Orbiting for 3D Forms
También se llama fresado ram EDM, este enfoque utiliza un pequeño electrodo que sigue un toolpath 3D, orbitando para crear formas complejas como un molino de punta de bola, menos fuerzas de corte. Es eficaz para características delicadas o difíciles de alcanzar y puede reducir el número de electrodos dedicados.
Comparing Performance Across Tipos de máquinas EDM
Velocidades de corte y controladores de tiempo de ciclo
- Cable EDM: Alta velocidad relativa en cortes periféricos, especialmente en perfiles de larga constante altura. El tiempo del ciclo depende de la altura de la pieza, la longitud del contorno, el número de esquimales y el enjuague.
- Sinker EDM: Tasas de eliminación media: área de electrodo, estrategia de órbita, y tiempo de transmisión. Fabricación de electrodo añade tiempo de plomo.
- Perforación del agujero: Fast for small, deep holes: throughput hinges on electrode wear, dielectric pressure, and alloy.
Precisión, tolerancias y acabado superficial (Rafa)
- Cable EDM: Muy alta precisión: ±0.0001–0.0002″ común, <1 μm Ra alcanzable con múltiples esquimales.
- Sinker EDM: Alta precisión: ±0.0002–0.001″ típico: <1 μm Ra al terminar quemaduras con energía sintonizada y orbitando.
- Perforación del agujero: Alta precisión posicional para ubicaciones de agujeros; acabado superficial es modesto relativo a alambre/sinker.
Efectos térmicos: Recast Layer, Microcracks y HAZ
Todos los procesos EDM producen una capa de retransmisión fina con microcracks potenciales, aunque la zona afectada por el calor (HAZ) es generalmente poco profunda. Esto puede ser mitigado con pases de acabado de baja energía, parámetros de pulso optimizados, repulsión adecuada y pulido post-proceso o rectificado ligero cuando la integridad de la superficie es crítica (por ejemplo, componentes aeroespaciales de fatiga-prone).
| Tipo EDM | Veloc velocidad | Precisión | Acabado superficial (Rafa) | Efectos térmicos | Aplicaciones típicas
& nbsp; |
|---|---|---|---|---|---|
| Cable EDM | Alto | Muy alto | <1 μm | Minimal HAZ, recast delgado | Dies, golpes, perfiles |
| Sinker EDM | Mediana | Alto | 1 μm | Algunos, microcracks posibles | Cavidades moldeadas, encarnaciones |
| Perforación del agujero | Rápido/media | Alto | Modest | Sobre todo en la entrada/salida | Agujeros de arranque, agujeros de refrigeración |
Selección para sus necesidades de mecanizado de descarga eléctrica
Ahora que usted ha aprendido los diferentes tipos de EDM, es el momento de resumirlos para referencia futura en la elección de un proceso de mecanizado EDM. Los criterios de selección pueden dividirse en cuatro aspectos.
Consideraciones de la geometría y las características
- Contornos abiertos y perfiles a través: Elija Wire EDM. Es ideal cuando el alambre puede acceder a todo el camino sin atajos.
- Cavidades cerradas y formas 3D verdaderas: Elija Sinker EDM. Crea características que un alambre no puede alcanzar y transfiere geometría compleja de un electrodo.
- Agujeros pequeños, profundos y rectos: Elija la perforación EDM. Es la ruta más rápida para los agujeros de arranque y las características de refrigeración de alta relación-precio.
Estado de material, dureza y calor
Todos los tipos de mecanizado EDMX requieren conductividad, pero la dureza no es un factor limitante, ya que EDM prospera en acero para herramientas tratados con calor, carburos, titanio y aleaciones de níquel. Si la estabilidad dimensional después del tratamiento térmico importa, EDM después del endurecimiento elimina el riesgo de distorsión de las fuerzas de mecanizado.Para el carburo o materiales delicados, prefiera el alambre o los parámetros de sinker cuidadosamente ajustados para minimizar la microcracking.
Tamaño del lote, coste y economía de herramientas
- Prototipos y pequeños lotes: Wire EDM minimiza el uso de herramientas delantera, y requiere poco electrodos, por lo que es rentable para una salida y cortos.
- Moldes de alto volumen o cavidades de repetición: Sinker EDM se convierte en económico al amortizar el diseño y la fabricación de electrodos en muchas partes. Eficiencia de las estrategias de electrodo (aproximadamente/acaso, geometrías compartidas) reducen el costo total.
- Células de perforación: Para patrones de refrigeración recurrentes, perforación EDMX dedicada con automatización proporciona un rendimiento predecible.
Automatización, fijación y monitoreo de procesos
Moderno EDM admite la fabricación de luz. Los roscadores automáticos, los cambiadores de herramientas, el procesamiento en proceso y el monitoreo de máquinas reducen el tiempo y la chatarra. Deberías priorizar:
- Filtración dieléctrica y estable limpia para mantener la estabilidad de chispa.
- Fijación rígida con datums confiables para asegurar la repetibilidad a través de los cielos o electrodos.
- Generadores adaptativos y control de esquina para proteger la precisión en radio interno ajustado.
- SPC y registro de conjuntos de parámetros para trazabilidad en el mecanizado de precisión regulado en la producción de piezas médicas y aeroespaciales.
Conclusión
Mecanizado de descarga eléctrica permite diseños complicados mediante la utilización precisa mecanizado CNC y superación de la dureza material a través de métodos complementarios: electroerosión por hilo para perfiles, electroerosión por penetración para cavities, y perforación EDM para agujeros profundos.
Equipado con el conocimiento de nuestros artículos, usted será capaz de tomar decisiones bien informadas en la elección EDM para mejorar la calidad de parte y la competitividad en la fabricación avanzada!
Preguntas frecuentes
¿Es EDM sólo para metal? ¿Puedo usarlo en materiales suaves y no endurecidos?
No exactamente. Por definición, EDM es exclusivamente para materiales conductivos eléctricos, y los aisladores como plásticos, vidrio y cerámica normal o materiales compuestos están fuera de la cuestión. Sin embargo, materiales como grafito, carburos de silicio, diboride de titanio y ciertos compuestos de polímero también son eléctricamente conductivos.A pesar de que son el nicho de EDM, también pueden ser procesados por el método de mecanizado.
Además, si los materiales blandos en cuestión son metales blandos como aluminio o acero suave, entonces EDMX es totalmente viable a pesar de ser utilizado comúnmente en materiales más difíciles. Es sólo que los métodos de mecanizado tradicionales son a menudo más rápido y más rentable, a menos que la geometría sea extremadamente compleja o delicada.
¿Cómo limita el tamaño de la parte EDM?
Cada tipo EDM tiene limitaciones de tamaño inherentes. El Wire EDMs está limitado por su rango de viaje y tamaño del tanque. Sinker EDMs están limitados por el tanque de trabajo y la capacidad de peso electrodo. Para componentes muy grandes como la hélice de un barco, se requieren máquinas dedicadas y masivas EDM.
Lo que causa la capa de recast y es siempre un problema?
La capa de retransmisión es una capa delgada y consolidada de material que fue derribado pero no despilfarrado por el fluido dieléctrico. Aunque todo EDM lo crea, su significado depende de la aplicación. Para muchos moldes y herramientas, es inconsecuente o puede ser eliminado por tratamiento superficial. Para componentes aeroespaciales altamente estresados sujetos a fatiga, es un factor crítico que debe ser minimizado o eliminado.
Es EDM considerado un proceso lento?
EDM generalmente no es un proceso de alta velocidad para la extracción de material a granel en comparación con el mecanizado convencional. Su valor está en su capacidad de mecanizado de precisión, no su velocidad cruda. La velocidad «eficaz» es alta al considerar que puede eliminar múltiples pasos (por ejemplo, mecanizado duro, tratamiento térmico, mecanizado final) y producir una parte terminada de un blanco endurecido en una sola configuración.



