
Custom fundición a presiónX ofrece una manera precisa de producir piezas metálicas complejas a escala. Utiliza moldes reutilizables, llamados dies, para formar metales fundidos como aluminio, zinc o magnesio en formas exactas. Proporciona una calidad constante, tolerancias estrictas y una producción eficiente para industrias que necesitan componentes duraderos y precisos.
Muchos fabricantes eligen personalizado fundición a presión cuando las partes estándar no satisfagan sus requisitos. El proceso permite formas específicas, tamaños y acabados que coincidan con diseños únicos. Desde viviendas automotrices hasta recintos electrónicos, soporta fuerza funcional y atractivo visual.
Comprender cómo funciona fundición a presiónX personalizado, los materiales disponibles y las opciones de acabado pueden ayudar a seleccionar el enfoque adecuado para un proyecto. Conocer el proceso de producción y los factores de costo garantiza que cada parte satisfaga tanto las necesidades de rendimiento como los objetivos presupuestarios.
Qué es costumbre Fundición a presión?
Para entender fundición a presión, es necesario definir primero antes de más explicación. Este capítulo le ofrecerá detalles sobre tres temas: la definición, las diferencias y los beneficios.
Definición y visión general
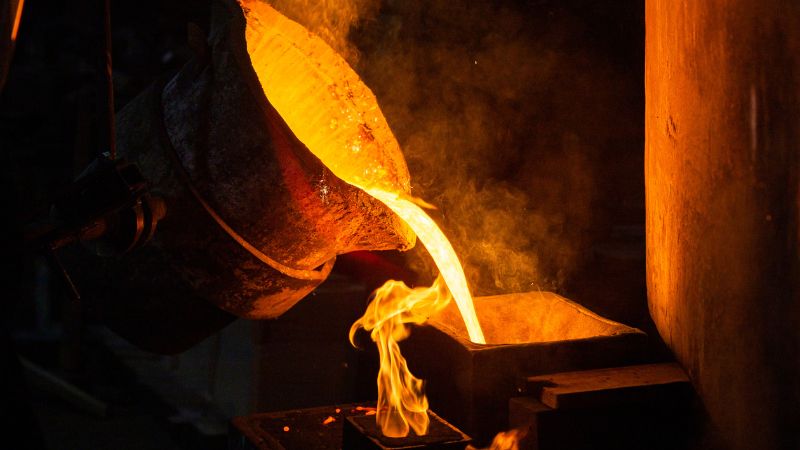
fundición a presiónX es un proceso de fabricación donde el metal fundido se inyecta en un molde diseñado a medida molde bajo alta presión. El molde se construye para ajustar las especificaciones exactas de las dimensiones de la pieza, las características de la superficie y las necesidades estructurales.
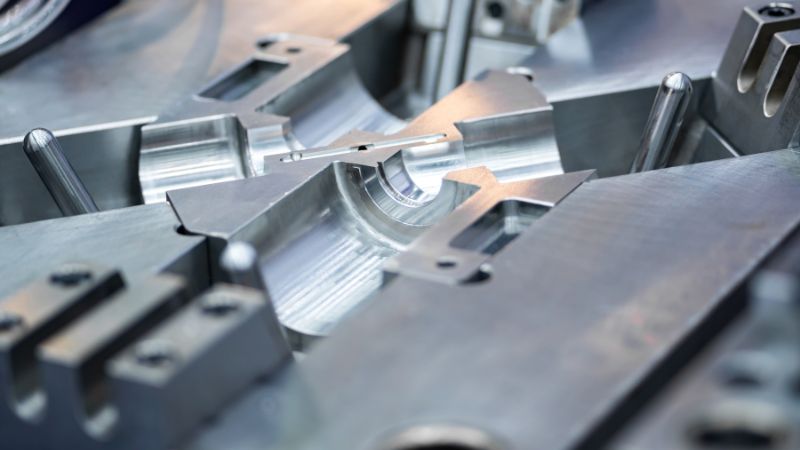
A diferencia de los moldes genéricos, los moldes personalizados están adaptados para un producto o aplicación específico. Esto garantiza una calidad constante en grandes carreras de producción y minimiza el trabajo post-procesamiento.
El proceso puede producir formas complejas con detalles finos, como paredes delgadas, costillas intrincadas y puntos de fijación integrados. Esto lo hace adecuado para piezas automotrices, carcasas electrónicas y componentes de dispositivos médicos.
Diferencias del estándar Fundición a presión
Standard fundición a presión utiliza moldes preexistentes o de uso general que pueden no coincidir con los requisitos exactos de un producto. XXT0000 XX el molde del suelo para una parte específica.
fundición a presión generalmente alcanza tolerancias más estrictas, a veces tan precisa como ±0,005 pulgadas. Esto es importante para piezas que deben adaptarse a otros componentes sin maquinado adicional.
También permite optimizar el uso de materiales, reducir los desechos y mejorar el rendimiento parcial. Sin embargo, requiere una planificación más directa, incluyendo modelos CAD detallados y pruebas de prototipos.
Beneficios clave para los fabricantes
Ofertas fundición a presión flexibilidad de diseño. Los fabricantes pueden crear piezas con geometrías únicas, características integradas y texturas de superficie específicas sin pasos de montaje múltiples.
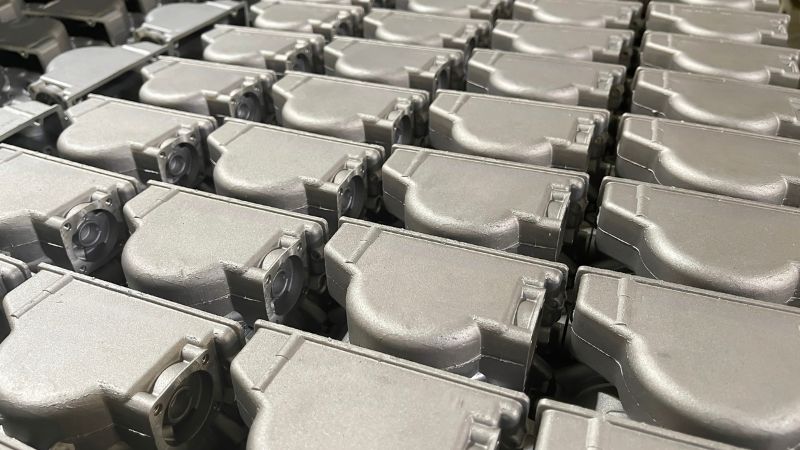
Soporta producción de alto volumen con calidad consistente, como máquinas automatizadas pueden producir miles de partes idénticas una vez que el molde esté completo.
El proceso también aumenta eficiencia de los costos con el tiempo. Mientras que los costos de la herramienta son mayores inicialmente, el costo por unidad disminuye significativamente en grandes carreras.
Otros beneficios incluyen piezas más fuertes debido al flujo uniforme de material, las necesidades de mecanizado reducidas y la capacidad de utilizar aleaciones que satisfagan requisitos específicos de la industria, como marcos de automoción ligeros o componentes marinos resistentes a la corrosión.
Servicios personalizados Fundición a presión
Los servicios personalizados fundición a presión permiten a los fabricantes producir piezas metálicas con formas precisas, calidad constante y velocidades de producción eficientes. Estos servicios pueden manejar volúmenes de producción bajos a altos, soportar una gama de aleaciones e integrar pasos de acabado o mecanizado para satisfacer las especificaciones exactas.
Capacidades de servicio
Los proveedores personalizados fundición a presión aluminio, zinc y fundición de aleación de magnesio usando métodos de cámara caliente o cámara fría.
Cámara fría fundición a presión se utiliza a menudo para el aluminio debido a su punto de fusión más alto, mientras que los métodos de cámara caliente se adaptan a zinc y magnesio para ciclos más rápidos.
Algunos proveedores también ofrecen diseño de utillaje, prototipado rápido, y acabado superficialing tales como recubrimiento de polvo, revestimiento o pintura. El control de calidad a menudo implica inspección dimensional, pruebas de rayos X para la porosidad, y análisis de flujo de molde antes de la producción masiva.
Industrias servidas
fundición a presiónX es ampliamente utilizado en automoción fabricación para componentes del motor, viviendas y soportes.
In aeroespacial, soporta piezas estructurales ligeras con altas ratios de fuerza a peso. Electrónica Los fabricantes utilizan para cerraduras, lavabos de calor, y la conserjería.
Otras industrias incluyen:
- Equipo industrial para piezas de máquina duraderas
- Productos de consumo como carcasas y hardware
- Dispositivos médicos que requiere precisión y resistencia a la corrosión
Los proveedores a menudo adaptan procesos para cumplir normas específicas de la industria, como ISO 9001 o IATF 16949, garantizando que las piezas cumplan con los requisitos de rendimiento y seguridad.
Consideraciones de diseño de piezas personalizadas
Al diseñar una parte para fundición a presión, los ingenieros deben equilibrar función, fabricabilidad y coste.
Los factores clave en la calidad de fundición de metal incluyen espesor de pared, ya que las paredes uniformes ayudan a reducir los defectos y asegurar el llenado completo del molde, y ángulo de desmoldeos, que son pequeños tapers, facilitan la eliminación fácil del molde sin dañar la parte. Incorporar el enjuague puede mejorar la fuerza del encaje sin añadir peso significativo.Además, es importante mantener las tolerancias apropiadas; en los casos en que se requieren tolerancias estrictas, el mecanizado postcasting puede ser necesario para lograr la precisión deseada.
La elección del material afecta la resistencia a la corrosión, la fuerza y el peso. Por ejemplo, fundición a presión de aluminio ofrece buenas propiedades térmicas, mientras que fundición a presión de zinc ofrece excelente detalle y resistencia al desgaste.
Colaboración temprana con el proveedor de servicios fundición a presión ayuda a refinar el diseño, elegir la aleación correcta y el plan de herramientas que admite una producción eficiente y de alta calidad.
Fundición a presión Máquinas y Proceso de Producción
Die casting utiliza máquinas especializadas para inyectar metal fundido en moldes de precisión bajo alta presión. La elección de la máquina y los pasos en la producción afectan directamente la calidad de la parte, el tiempo del ciclo y la eficiencia de fabricación.
Tipos de máquinas Fundición a presión
Máquinas de fundición die en dos categorías principales: cámara caliente y cámara fría.
Las máquinas de cámara caliente mantienen un depósito de metal fundido dentro de la máquina. Un pistón hidráulico o neumático fuerza el metal en el molde. Este método funciona bien para aleaciones de bajo punto de fundición como zinc, estaño y plomo. Ofrece tiempos de ciclo más rápidos pero no puede manejar metales como el aluminio que reaccionan con los componentes de la máquina.
Las máquinas de cámara fría derriten el metal en un horno separado. Operadores o sistemas automatizados transfieren el metal fundido en un metal sin calefacción Cámara de inyección antes de la inyección de alta presión. Este método es adecuado para aleaciones de aluminio, magnesio y cobre. Tiene tiempos de ciclo más largos debido al paso de transferencia pero permite metales de punto de fusión más altos.
| Tipo de máquina | Metales adecuados | Velocidad del ciclo | Tamaño del uso típico |
|---|---|---|---|
| Sala caliente | Zinc, Tin, Lead | Rápido | Pequeña a mediana |
| Cold Chamber | Aluminio, Magnesio, Cobre | Moderado | Medio a grande |
Producción
El proceso de producción comienza con preparación de moldesLos lubricantes se aplican para controlar la temperatura y la liberación de parte de la ayuda. El molde se cierra y se sujeta.
A continuación, el metal fundido se inyecta en la cavidad del molde a presiones de 10 a 175 MPa. Alta presión asegura el llenado completo, incluso en secciones finas.
Una vez que el metal se solidifica, el molde se abre y pasadores eyectores empuja la fundición hacia fuera. Material de rascacielos como puertas y corredores se separa.
El procesamiento posterior puede incluir el corte de material sobrante, mecanizado, acabado superficialing o recubrimiento. Estos pasos preparan la parte para montaje o uso final.
Control de calidad en la fabricación
Control de calidad comienza con calibración de máquina para mantener la presión correcta, la temperatura y el tiempo. Cualquier variación puede causar defectos como porosidad o rellenos incompletos.
Controles de inspección visual para fallas superficiales, mientras que las mediciones dimensionales verifican la precisión. Métodos de ensayo no destructivos, como la inspección de rayos X, detectar defectos internos en partes críticas.
Los sistemas de monitoreo de procesos registran datos de producción para cada toma. Esto permite a los operadores identificar tendencias y ajustar la configuración antes de que los defectos se generalicen. La inspección consistente a lo largo de la producción ayuda a mantener la calidad parcial y reducir los desechos.
Acabado superficial y procesamiento posterior
El acabado superficial cambia la apariencia, durabilidad y rendimiento de piezas de fundición personalizadas. Se trata de una mayor resistencia, con la que se fabrican textiles uniformes. Cada método utiliza herramientas, materiales y procesos específicos para lograr resultados mensurables.
Anodizing
Anodizing es un proceso electroquímico que espesa la capa de óxido natural en las piezas de fundición de aluminio. Esta capa mejora la resistencia a la corrosión y el rendimiento del desgaste. También crea una superficie que puede absorber tintes para acabados de color.
El proceso implica sumergir la parte en un baño de electrolito ácido y pasar una corriente eléctrica a través de ella. La capa de óxido crece desde el metal base, haciéndolo integral a la parte en lugar de un revestimiento que puede pelar.
Los acabados anodizados pueden ser clara para un aspecto de metal natural o coloreado para fines de identificación o diseño. El espesor de la capa de óxido se mide en micrones y se puede ajustar dependiendo de la aplicación.
Para partes críticas, Anodización tipo II es común para las necesidades de protección decorativa y de corrosión, mientras Tipo III (anodizado duro) se utiliza para entornos de desgaste pesado.
Plating
Plating deposita una capa delgada de metal, como níquel, cromo o zinc, en la superficie fundida. Esta capa puede mejorar la resistencia a la corrosión, conductividad eléctrica o apariencia.
Electroplating utiliza una corriente eléctrica para vincular el metal de encogimiento a la parte. El encofrado electrónico utiliza un baño químico sin electricidad, que puede producir una cobertura más uniforme en formas complejas.
Tipos comunes de plaque para piezas de fundición:
| Tipo de platina | Prestación primaria | Uso típico |
|---|---|---|
| Nickel | Resistencia a la corrosión, dureza | Componentes mecánicos |
| Chrome | Acabado estético, resistencia al desgaste | Productos de consumo |
| Zinc | Protección de la corrosión racial | Piezas automotrices |
Plating requiere cuidado preparación de la superficie, a menudo incluyendo limpieza, pulido o explosión de cuentas para asegurar la adherencia.
Bead Blasting
La explosión de cuentas utiliza cuentas de vidrio finos propulsadas a alta velocidad para limpiar y texturar la superficie. Quita contaminantes superficiales, entierros ligeros y pequeñas imperfecciones sin eliminar material base significativo.
Este proceso crea un acabado mate uniforme que puede mejorar la adherencia de pintura o revestimiento. A menudo se utiliza antes de anodizar o plating para asegurar resultados consistentes.
El volteo de cuentas es menos agresivo que el lijado, lo que lo hace adecuado para metales más blandos como aluminio y zinc. El tamaño de las cuentas y la presión de explosión se pueden ajustar para controlar la textura.
También es eficaz para mezclar reparaciones de superficie para que coincidan con las áreas circundantes.
Brujas
El cepillado produce un acabado de satinado direccional utilizando cinturones abrasivos o pinceles. El proceso crea líneas finas y paralelas en la superficie, dando una apariencia limpia y consistente.
A menudo se utiliza para partes visibles donde se desea un acabado suave pero no reflectante. El cepillado también puede ayudar a ocultar defectos de superficie menores del proceso de fundición.
El acabado se puede controlar cambiando la grit del abrasivo y la tasa de alimentación de la parte. Los grits más gruesos crean líneas más pronunciadas, mientras que los grits más finos producen una apariencia más suave.
Las superficies cortadas pueden requerir una capa clara o anodización para mantener la apariencia y prevenir la corrosión, especialmente en ambientes al aire libre o de alta movilidad..
Preguntas frecuentes
¿Cuál es el tiempo de plomo típico para producir componentes inyectado a presión?
El tiempo de plomo suele variar de 4 a 12 semanas.
Esto incluye diseñar y producir la matriz, fundir las partes y aplicar cualquier proceso de acabado requerido.
Proyectos con diseños complejos o acabados especiales pueden tardar más.
¿Cómo escojo la aleación metálica adecuada para mi proyecto fundición a presión?
Sugerencias del sistema de administración de las Naciones Unidas (en inglés).
Las aleaciones de aluminio son comunes para piezas ligeras con buena resistencia a la corrosión.
Aleaciones de zinc se utilizan a menudo para piezas de alta resistencia con detalles finos.
¿Cuáles son las limitaciones de tamaño para piezas inyectado a presión?
El tamaño de la parte está limitado por la capacidad de la máquina fundición a presión y la propia matriz.
Los componentes pequeños pueden ser sólo unos pocos gramos, mientras que los grandes pueden pesar varios kilogramos.
Las partes muy grandes pueden requerir métodos de fundición alternativos.



