
Cámara fría fundición a presión juega un papel clave en la fabricación moderna mediante la configuración de piezas fuertes y precisas de metales con puntos de fusión altos. Es un proceso donde el metal fundido se inyecta bajo alta presión en un molde para crear componentes complejos y duraderos. Este método es ampliamente utilizado en industrias que requieren precisión, eficiencia y rendimiento confiable.
Al explorar cómo funciona el proceso de fabricación, qué materiales utiliza y dónde se aplica, queda claro por qué los fabricantes confían en fundición a presión en cámara fría para piezas que deben cumplir estándares exigentes. Las secciones siguientes explicarán el proceso en detalle, compararlo con fundición a presión en cámara caliente y destacar sus aplicaciones.
Qué es la cámara fría Fundición a presión?
Se trata de un trabajo de aluminio, cobre y magnesio. Se basa en un horno separado de fusión y un sistema de inyección externo para formar partes precisas y duraderas bajo alta presión.
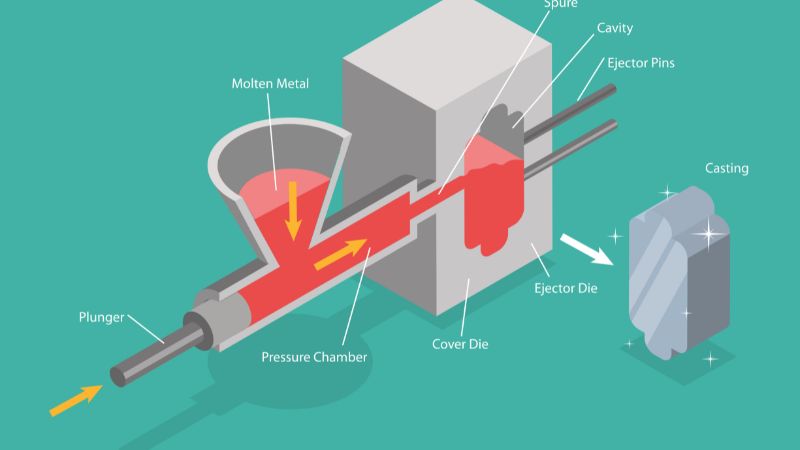
Cámara fría fundición a presión es un método donde el metal fundido se transfiere de un horno en un horno separado cámara de inyección. Un émbolo fuerza entonces el metal fundido en un acero muere bajo alta presión.
Este proceso difiere de fundición a presión en cámara caliente porque el sistema de inyección no está sumergido en metal fundido. Al mantener separado el horno de fundición y el sistema de inyección, los fabricantes pueden utilizar metales que de otro modo corroen o desgastan equipos de cámara caliente. Esto hace fundición a presión en cámara fría la opción preferida para las aleaciones de aluminio y cobre.
Es ampliamente utilizado en industrias que requieren partes fuertes, ligeras y complejas. Las carcasas de motor automotriz, los componentes aeroespaciales y los casquillos electrónicos son ejemplos comunes. El proceso se valora para producir partes consistentes con superficies lisas y dimensiones precisas.
Cold Chamber Proceso de fundición a presión Steps
La cámara fría fundición a presión se basa en una secuencia de pasos controlados que garantizan una formación precisa de piezas. Cada etapa, desde la preparación del molde para expulsar la pieza solidificada, afecta la calidad final, la fuerza y la precisión de la fundición.
Preparación de moldes
El proceso comienza con la preparación de la muerte, que consiste en dos mitades que forman la cavidad de molde. Estas mitades deben ser limpiadas y recubiertas con un agente de liberación para prevenir la adherencia y reducir el desgaste.
La temperatura adecuada del molde es importante. Calentar la muerte antes de la fundición ayuda a reducir defectos como cierres fríos o relleno incompleto. También mejora el flujo de metal dentro de la cavidad.
Clamping the die halves together with high force ensures no metal escapes during injection. El sistema de sujeción debe mantener el molde firmemente para soportar la presión creada por el émbolo.
Metal fundición y transferencia
En fundición a presión en cámara fría, se utilizan metales con puntos de fusión altos como aluminio, latón y el cobre. El metal se funde primero en un horno separado lejos de la máquina de fundición. Una vez fundido, el metal es cuidadosamente lavado o vertido en la cámara de inyección.
La cantidad de metal fundido transferido debe coincidir con el tamaño de la cavidad. Demasiado metal puede causar flash, mientras que demasiado poco puede resultar en relleno incompleto. Medición cuidadosa garantiza la consistencia de ciclo a ciclo.
Inyección y relleno
El émbolo desempeña un papel central en esta etapa. Después de que el metal fundido entra en la cámara de inyección, el émbolo empuja hacia adelante bajo alta presión.
La presión de inyección debe ser lo suficientemente fuerte para forzar el metal en cada parte de la cavidad del molde, incluyendo paredes delgadas y detalles finos. La velocidad y la fuerza del émbolo se controlan para evitar turbulencias que puedan atrapar el aire o causar porosidad.
La cámara de inyección y el sistema de medición guían el metal fundido en la cavidad del molde. El diseño adecuado de estas vías garantiza un flujo suave y reduce el riesgo de defectos.
Esta etapa termina una vez que la cavidad está llena y el metal comienza a solidificarse bajo presión.
Enfriamiento, Ejección y Acabado
Después de que la cavidad se llena, el metal fundido se enfría y solidifica dentro del molde. El tiempo de enfriamiento depende del espesor, tamaño y aleación elegida de la parte. Mantener la presión durante el enfriamiento ayuda a reducir la reducción y mejora la precisión dimensional.
Una vez solidificados, las mitades de la muerte se abren, y pasadores eyectores empujan la fundición fuera del molde. El sistema de eyección debe liberar la parte sin dañar su superficie o forma.
Los pasos posteriores al procesamiento siguen la eyección. Estos pueden incluir el recortar el exceso de material, la eliminación de flash, o superficies de mecanizado para tolerancias más ajustadas. Algunas fundición también se someten al tratamiento térmico o acabado superficialing para satisfacer requisitos específicos.
Al final de esta etapa, el casting está listo para la inspección y el uso ulterior en la producción.
Materiales utilizados en la cámara fría Fundición a presión
Cámara fría fundición a presión se basa en metales que pueden soportar altas temperaturas y mantener la fuerza bajo condiciones exigentes. Estos materiales son elegidos para sus puntos de fusión, durabilidad, resistencia a la corrosión y capacidad para producir piezas precisas y duraderas.
Metales de alto nivel
Las máquinas de cámara fría están diseñadas para metales no ferrosos con puntos de fusión más altos que sistemas de cámara caliente. Ejemplos incluyen aleaciones de aluminio, aleaciones de cobre, magnesio, y seguro aleaciones de zinc con alto contenido de aluminio.
Ventajas clave de metales de alto punto de fusión en fundición a presión:
- Mejor fuerza y dureza en comparación con metales de punta baja
- Resistencia al desgaste y deformación a temperaturas elevadas
- Adecuación para piezas estructurales y de carga
Industrias como automotriz, aeroespacial y equipo industrial A menudo confían en estos materiales porque equilibran la fuerza con precisión. Su capacidad para producir formas complejas con calidad consistente las hace esenciales para aplicaciones exigentes.
Aleaciones de aluminio
aluminio fundición a presión es el uso más común de máquinas de cámara fría. Aleaciones de aluminio combinan Propiedades ligeras con buena resistencia mecánica y excelente resistencia a la corrosión. Estos rasgos los hacen ideales para producir viviendas, soportes y componentes del motor.
Aluminio también tiene alta conductividad térmica y eléctrica, que beneficia partes utilizadas en sistemas electrónicos y de gestión de calor. A diferencia de otros metales, el aluminio mantiene su rendimiento a través de un amplio rango de temperatura, lo que lo hace fiable en ambientes interiores y exteriores..
Los fabricantes suelen elegir fundición a presión de aluminio para producción de alto volumen porque la aleación fluye bien en moldes detallados. Esto resulta en partes con superficies lisas y precisión dimensional, reduciendo la necesidad de mecanizado secundario.
Aplicaciones comunes incluir:
- Componentes automotrices tales como casos de transmisión y bloques de motor
- Viviendas electrónicas de consumo
- Piezas de maquinaria industrial que requiere fuerza ligera
Aleaciones de magnesio y cobre
Aleaciones de magnesio son valorados por ser los metales estructurales más ligeros disponibles. Ellos ofrecen buenas relaciones de fuerza a peso, haciéndolos útiles en partes aeroespaciales y automotrices donde la reducción de peso es crítica. Magnesio también proporciona excelente maquinabilidad y buena conductividad térmica, aunque requiere cuidadoso manejo debido a su reactividad.
Aleaciones de cobre, por otro lado, destacan por su alta resistencia a la tensión, resistencia al desgaste, y superior conductividad. Estas propiedades hacen aleaciones de cobre adecuadas para componentes eléctricos, accesorios de plomería y partes expuestas a cargas pesadas.
Mientras el cobre es más pesado que el aluminio o el magnesio, ofrece durabilidad en aplicaciones que demandan larga vida útil y resistencia a la corrosión. Su capacidad para soportar condiciones de funcionamiento extremas hace que sea una opción fuerte para las partes industriales y de alto rendimiento.
Juntos, las aleaciones de magnesio y cobre amplían la gama de fundición a presión en cámara fría proporcionando opciones que equilibran el peso, la fuerza y la conductividad para las necesidades especializadas.
Sala Fría vs. Sala caliente Fundición a presión
Cámara fría y fundición a presión en cámara caliente utilizan presión para forzar el metal fundido en un molde, pero difieren en cómo el metal entra en la máquina y que aleaciones pueden manejar. Estas diferencias afectan el tiempo del ciclo, la vida útil de las herramientas y los tipos de partes que pueden producirse.
Diferencias fundamentales
[ Columnas de gala=»2″ tamaño=»full» ids=»902,923″]
& nbsp;
In fundición a presión en cámara fríaRecibir todas las instrucciones de la documentación. Este proceso es más lento porque requiere un diseño manual o automatizado. Se utiliza para metales con puntos de fusión altos, como aluminio, latón y ciertas aleaciones de magnesio.
In XXTXX, el sistema de inyección está sumergido en un horno de metal fundido. La máquina bombea el metal directamente en la matriz, lo que hace el proceso más rápido y más eficiente. Este método es ideal para metales con menor punto de fusión como zinc, plomo y algunas aleaciones de magnesio.
Una diferencia clave radica en el desgaste del equipo. Las máquinas de cámara caliente experimentan menos estrés porque usan aleaciones más suaves, mientras que las máquinas de cámara fría deben soportar temperaturas más altas que pueden acortar la vida útil de las herramientas.
| Característica | Cold Chamber | Sala caliente |
|---|---|---|
| Tipo de metal | Aluminio, bronce, magnesio) | Zinc, plomo, magnesio) |
| Velocidad del ciclo | Más lento | Más rápido. |
| Manejo de metal | Ladled in shot manga | Bombeado directamente del horno |
| Uso de herramientas | Superior | Bajo |
Solicitudes de la Cámara Fría Fundición a presión
Cámara fría fundición a presiónX admite industrias que necesitan piezas metálicas precisas, duraderas y ligeras. Es especialmente valioso para componentes hechos de aluminio y otras aleaciones que requieren alta resistencia y dimensiones precisas.
Componentes automotrices
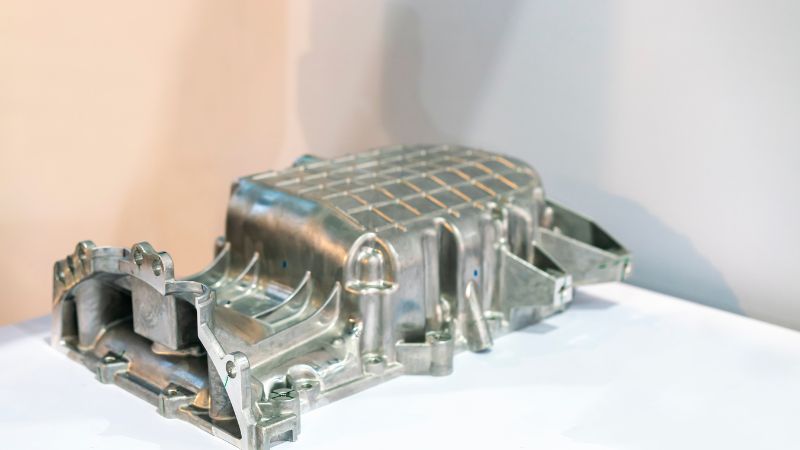
Los fabricantes de automóviles utilizan fundición a presión en cámara fría para crear bloques de motor, cabezales de cilindro y carcasas de transmisión. Estas partes deben manejar el calor, la presión y el estrés mecánico, haciendo de fundición a presión de aluminios una opción común. El proceso garantiza tolerancias estrictas y calidad consistente, lo que reduce la necesidad de mecanizado secundario.
Las piezas de suspensión ligera, como los brazos de control y los nudillos de dirección, también se producen a través de este método. Al reducir el peso parcial sin sacrificar la fuerza, los fabricantes mejoran la eficiencia del combustible y el manejo del vehículo.
La capacidad de formar formas complejas con paredes finas permite a los ingenieros diseñar piezas que equilibran el rendimiento con ahorros de costes. Esto hace fundición a presión en cámara fría un proceso estándar en la fabricación moderna de automóviles.
Piezas industriales y eléctricas
En el equipo industrial, las viviendas y soportes inyectado a presión se benefician de la fuerza y durabilidad de los métodos de cámara fría. Los componentes pueden producirse con superficies lisas y dimensiones precisas, reduciendo los problemas de montaje y mejorando la fiabilidad.
Conectores eléctricos, recintos y carcasas de motor requiere tanto precisión como resistencia al desgaste. Cámara fría fundición a presión permite el uso de aleaciones como aluminio y cobre, que proporcionan buena conductividad y resistencia a la corrosión.
El proceso también apoya la producción de piezas de alto volumen con calidad constante. Esto es fundamental para sectores como la distribución de energía, la maquinaria pesada y el equipo de energía renovable, donde la vida útil y la seguridad son prioridades.
Consumer Goods and Electronics
Cámara fría fundición a presión es ampliamente utilizado en bienes de consumo donde la apariencia y la durabilidad importan. Artículos como electrodomésticos de cocina, carcasas de herramientas eléctricas y herrajes de muebles a menudo dependen de fundición a presión de aluminio para la fuerza y un acabado limpio.
En electrónica, los fabricantes utilizan el proceso para casetes de teléfono móvil, bisagras portátiles y recintos de equipos de audio. Estas partes necesitan ser ligeros pero suficientemente fuertes para proteger componentes sensibles.
Las superficies lisas y los detalles finos alcanzables con fundición a presión también reducen los pasos de acabado, lo que reduce los costos manteniendo una apariencia de alta calidad. Este equilibrio de función y diseño hace que el proceso sea valioso en los mercados de consumidores.
Preguntas frecuentes
¿Cuáles son las ventajas principales de utilizar fundición a presión en cámara fría?
Este proceso produce partes con alta precisión dimensional y suave acabado superficiales. Puede formar paredes delgadas y formas complejas que serían difíciles con otros métodos de fabricación.
También soporta grandes carreras de producción con calidad constante, lo que hace que sea eficiente para industrias que necesitan piezas de alto volumen.
En qué aplicaciones se utiliza fundición a presión en cámara fría más comúnmente?
Los fabricantes de automóviles lo utilizan para bloques de motor, carcasas de transmisión y piezas estructurales. Las compañías aeroespaciales confían en él para componentes ligeros pero fuertes.
También se utiliza en electrónica para viviendas y en equipos médicos donde se requieren precisión y durabilidad.
¿Cuáles son las limitaciones de fundición a presión en cámara fría?
El equipo tiene mayores costos de configuración porque requiere un horno separado. El proceso también puede ser más lento que el casting de cámara caliente debido al paso adicional de transferencia de metal fundido.
No es ideal para partes muy grandes o para metales con puntos de fusión bajos, que son más adecuados a la casting de cámara caliente.



