
Anodización, como un metal ampliamente utilizado tratamiento superficial proceso, se puede definir como una técnica que fortalece y protege las superficies metálicas creando una capa de óxido controlada. Pero hay mucho más en este proceso en términos de conocimientos técnicos y factores de selección.
Esta guía explicará en detalle cómo funciona cada tipo de anodización, lo que los hace únicos, y cómo equilibrar el coste, la resistencia al desgaste y la influencia de la apariencia para que usted pueda hacer la elección correcta para su proyecto.
Cómo se diferencian los procesos de anodización
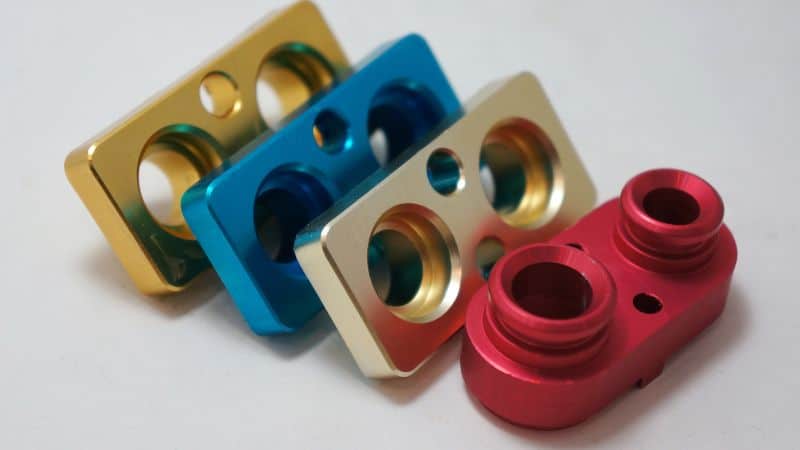
Mientras que todo anodizado transforma superficies metálicas a través de la oxidación electroquímica controlada, las capas de óxido resultante pueden variar dramáticamente. Comprender estas variables es clave para seleccionar entre Tipo I (Ácido Cromico), Tipo II (Ácido Sulfuérico) y Tipo III (Hardcoat) anodizing.
La fórmula esencial es sencilla: la pieza de trabajo, generalmente hecha con un rango limitado de metales incluyendo aluminio, zinc, magnesio y titanio, está inmerso en un electrolito ácido, una corriente eléctrica directa se pasa a través de él, y una capa protectora integral crece en la pieza dicha. Sin embargo, hay cuatro variables de diferenciación clave:
- Química Electrolítica: El tipo de ácido utilizado es el clasificador primario. Ácidos cromicos, sulfúricos y fósforos cada uno interactúa con el metal de manera diferente.
- Temperatura: Tal vez el factor operacional más crítico. Temperaturas de baño inferiores (~0-10°C / 32-50°F) ralentizan drásticamente la disolución del óxido a medida que forma, dando lugar a la característica denser, más dura y más gruesa. La anodización decorativa estándar ocurre a temperaturas más altas y cercanas a los ambientes.
- Densidad actual/Voltaje: La corriente eléctrica superior obliga a una reacción de oxidación más agresiva, promoviendo un crecimiento más rápido e influenciando la microestructura de la capa de óxido.
- Tiempo del proceso: Duración en el baño correlaciona directamente con espesor de revestimiento, dentro de los límites fijados por los otros parámetros.
Anodización tipo I: anodización cromómica del ácido
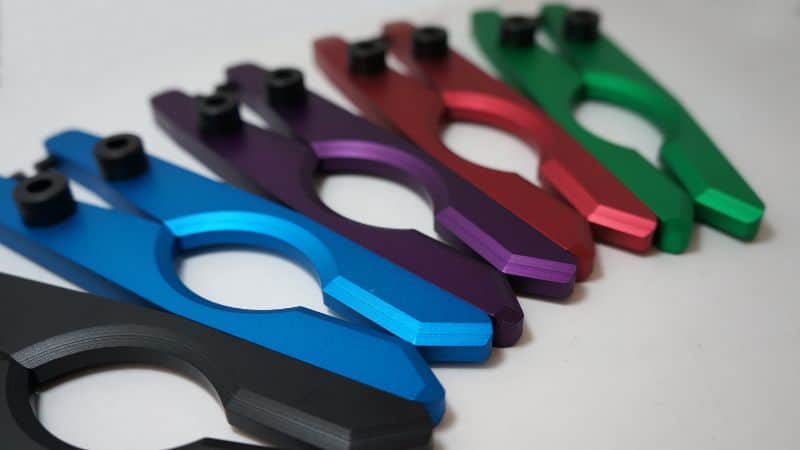
Anodización tipo I, también conocido como anodización de ácido cromático, utiliza Ácido cromo (H2CrO4)) como el electrolito. La película de óxido formada en tal solución es baja porosa y muy delgada —típicamente 0,00002 a 0,0001 pulgadas (0,5 a 2,5 micrones). Esta capa se une firmemente a la superficie, proporcionando resistencia a la corrosión sin cambios notables dimensiones.
Debido a que el baño de ácido cromático es menos agresivo que el ácido sulfúrico utilizado en la anodización Tipo II, minimiza el ataque en la base y preserva el acabado superficial. A menudo sirve como una base para pinturas y adhesivos debido a las excelentes propiedades de adherencia de la capa de óxido resultante.
Beneficios y limitaciones
La capa de óxido protectora de la anodización Tipo I es fina y lisa, dando a las partes una durable pero ligero recubrimiento. Proporciona protección de la corrosión crítica y mantiene finos detalles sobre superficies de precisión.
Los espesores de revestimiento típicos oscilan entre 0.00005 y 0.0001 pulgadas, lo que hace que los cambios de dimensión sean insignificantes. Sin embargo, ofrece menos resistencia a la abrasión en comparación con acabados sulfúricos más gruesos o anodizados duros.
Debido a que el ácido cromático contiene cromo hexavalent, el proceso implica controles ambientales y de salud que restringen su uso en algunas instalaciones.
Aplicaciones típicas
La anodización tipo I se especifica principalmente para aplicaciones industriales aeroespaciales, militares y de precisión donde preservar dimensiones exactas, proporcionar una pintura o una imprimación adhesiva, y prevenir la corrosión en componentes sensibles al peso son críticos.
- Aeroespacial: Se utiliza en conjuntos estructurales, superficies de control, componentes críticos de vuelo y enganches donde el cambio dimensional mínimo y la resistencia a la corrosión son obligatorios.
- Military/Defense: Aplicado a carcasas de precisión, conectores y equipos de campo que requieren protección confiable y a menudo sirven como sustrato para el recubrimiento posterior.
- Industrial/Automotive: Empleado como una fina capa protectora y una excelente base de unión o pintura para componentes donde la prevención de adherencia y corrosión bajo el revestimiento son prioridades.
Anodización tipo II: anodización del ácido sulfúrico
Este proceso generalmente adopta los mismos principios básicos como otros procesos anodizantes, pero la solución electrolítica es sustituida por el ácido sulfúrico, diluido en agua deionizada, con temperaturas entre 65–75°F (18–24°C).
El espesor del revestimiento generalmente mide entre 0.0001–0.001 pulgadas, con capas más gruesas que ofrecen mayor corrosión y protección del desgaste.
Las soluciones de acetato de níquel o de agua caliente son las siguientes: Este paso de sellado solidifica la resistencia a la corrosión y prepara la superficie para posterior color anodización si desea.
Rendimiento y características prominentes
Industrial and Consumer Uses
Anodización tipo II es el proceso más común, seleccionado para aplicaciones que requieren un fuerte equilibrio de resistencia a la corrosión, mayor durabilidad superficial, aislamiento eléctrico y versatilidad estética para colorear a una tasa rentable.
- Aerospace & Automotive: Protege accesorios estructurales, conjuntos y piezas de corte decorativo expuestas a condiciones químicas atmosféricas o leves.
- Arquitectura: Usado para los paneles de construcción y los accesorios donde el color y la meteorabilidad constantes son importantes.
- Bienes de consumo: Encontrados en productos como utensilios de cocina, carcasas de cámara, casquillos electrónicos y accesorios marinos que se benefician de una mayor resistencia al desgaste y atractivo visual.
- Electrónica: Proporciona aislamiento eléctrico y protección de superficie para componentes como fregaderos de calor y carcasas donde prevenir cortocircuitos es clave.
Anodización tipo III: Anodización de cuna dura
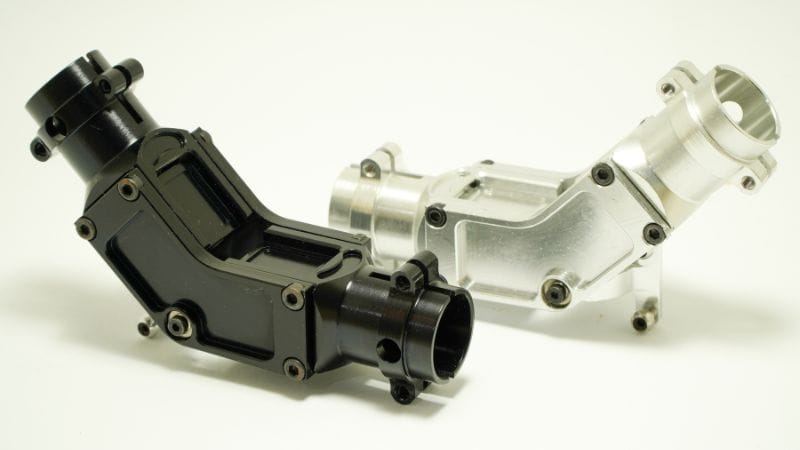
La anodización tipo III también se conoce como anodización de la capa dura. Se caracteriza por un electrolito ácido sulfúrico, bajas temperaturas de baño (a menudo 32–50°F o 0–10°C), y densidades actuales alrededor de 20–36 amperios por pie cuadrado.
La capa de óxido grueso normalmente mide 0,001 a 0,004 pulgadas. Aproximadamente la mitad de este espesor crece en los materiales base y la mitad hacia afuera.
Esta baja temperatura estable controla la tasa de crecimiento del óxido y reduce la quema, lo que conduce a recubrimientos más uniformes. Tensión y densidad actual determinan la dureza y el color final, que pueden variar de gris oscuro a negro dependiendo de la composición de aleación y el espesor del revestimiento.
Ventajas del revestimiento duro: Resistencia al desgaste y Durabilidad
Anodización difícil Mejora significativamente la resistencia al desgaste. La capa de óxido puede alcanzar 60-70 HRC, lo que hace más difícil que la mayoría de los aceros. Esta mejora reduce el daño superficial por deslizamiento, fricción o contacto con materiales abrasivos.
A diferencia del anodizado decorativo delgado (Tipo II), el tipo III proporciona un rendimiento a largo plazo en condiciones exigentes como la alta presión o vibración. También actúa como aislante eléctrico y puede tolerar temperaturas elevadas sin perder fuerza.
Esta combinación de propiedades hace que el cacao duro anodice valioso para aplicaciones industriales donde la vida útil prolongada importa. Limita el desgaste metálico a metal, reduce los intervalos de mantenimiento y preserva la precisión dimensional. La estructura de poro del revestimiento también puede contener lubricantes o selladores para aumentar aún más la resistencia a la fricción y el control de la corrosión.
Casos de uso crítico
Anodización tipo III del cuero duro se especifica para componentes sometidos a desgaste extremo, fricción, alta presión o entornos duros, donde maximizar la dureza superficial, durabilidad y vida útil es el objetivo principal.
- Aerospace & Defense: Protege componentes de alta calidad como piezas de motor, equipo de aterrizaje, actuadores y receptores de arma de fuego.
- Automotriz & Marine: Se utiliza en pistones, válvulas, componentes de suspensión y otras partes expuestas a calor, fricción y elementos corrosivos significativos.
- Maquinaria industrial: Aplicado a engranajes, componentes hidráulicos, moldes y otros equipos donde se necesitarían intervalos de mantenimiento costosos y prolongados.
- Sporting Goods & Electronics: Proporciona una superficie dura y protectora para componentes de bicicleta, y ofrece aislamiento y durabilidad para viviendas y conectores electrónicos.
Otros métodos de anodización especializados
Más allá de los tipos principales, varios métodos de anodización especializados sirven fines técnicos y estéticos específicos. Estos procesos modifican el espesor, estructura o apariencia de la capa de óxido para satisfacer ciertas necesidades de diseño o rendimiento.
Opciones de sellado y posterior al tratamiento
Métodos de sellado caliente y frío
El sellado cierra los poros microscópicos formados durante el baño anodizante. Los dos enfoques más comunes son caliente sellado y frío sellado. El sellado caliente utiliza agua deionizada o acetato de níquel a unos 95–100°C. Intérprete en el uso de la fuerza de la forma de la toma de la forma de la toma, en la que se invoca el uso de la fuerza y el uso de la fuerza. Este método proporciona una excelente resistencia a la corrosión pero puede doblar ligeramente los colores brillantes.
El sellado frío funciona a temperaturas inferiores (25–35°C) utilizando sales de níquel fluorina u otros agentes químicos. Ahorra energía y acorta el tiempo del ciclo, lo que puede reducir los costos de producción. Los revestimientos sellados con frío tienden a mantener el brillo del color mejor pero pueden ofrecer un poco menos durabilidad contra entornos duros.
Al elegir un método de sellado, factores como la geometría de parte, el acabado deseado y las condiciones de exposición ayudan a determinar qué proceso da los mejores resultados a largo plazo.
Técnicas de teñido y coloración
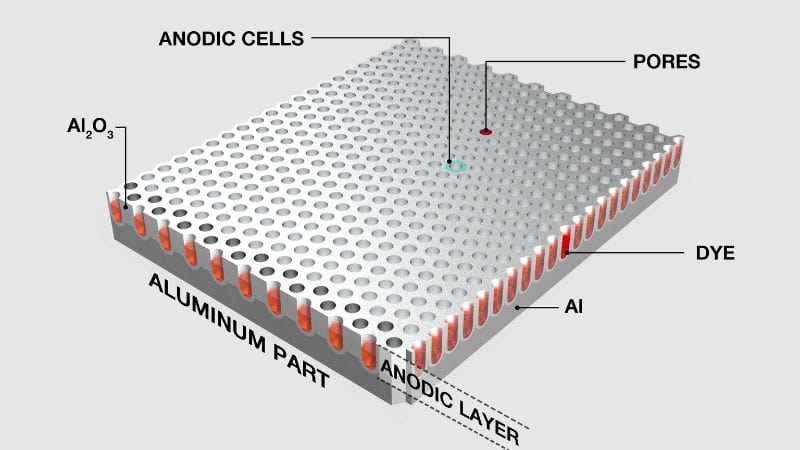
Antes de sellar, las piezas anodizadas pueden teñirse para lograr una amplia gama de colores. Color anodizing funciona porque la capa de óxido es porosa y absorbe tintes fácilmente. Los tipos de tinte comunes incluyen tintes orgánicos para colores vivos y sales metálicas inorgánicas para hues resistentes a la moda.
El colorante ocurre justo después del baño anodizante, cuando la superficie sigue abierta y receptiva. Una vez que la aplicación de color está completa, las partes están selladas para atrapar los pigmentos dentro de los poros de óxido. Este paso mejora la estabilidad UV y la resistencia al desgaste.
Algunas aplicaciones usan coloración electrolítica, donde las sales metálicas se depositan eléctricamente en los poros para producir acabados de bronce, gris o negro. Coloración integral, un método más avanzado, forma el color y el óxido simultáneamente durante la anodización. Cada técnica equilibra la estética, el coste y la estabilidad ambiental dependiendo del uso de la parte.
Cómo elegir entre tipos de anodización
Definir el Objetivo Primario
Este es el paso más crítico. Su requisito principal le indicará hacia el proceso óptimo.
Si la prioridad es resistencia al desgaste excepcional y durabilidad para partes que enfrentan fricción alta, presión o abrasión, entonces Tipo III (Hardcoat Anodizing) es la mejor opción. Construye una capa gruesa y resistente al roca que extiende significativamente la vida útil de los componentes.
Si la prioridad es acabado de alta calidad con opciones de color y protección de corrosión fiable, Tipo II (Anodización de ácido sumergible) es una solución rentable, que ofrece el mejor equilibrio de estética, rendimiento y valor.
Si la prioridad es preservar dimensiones precisas sobre componentes críticos, a menudo como una imprimación para pintura o adhesivo, entonces Tipo I (Cromic Acid Anodizing) es la opción especializada. Su recubrimiento fino y unido protege sin alterar las tolerancias.
Características específicas de la parte
Una vez que conozcas el objetivo, los detalles prácticos ajustarán tu selección.
- Compatibilidad material: La aleación de aluminio afecta directamente el resultado. Aleaciones como 6063 anodize claramente y son ideales para acabados tipo II de color. Las aleaciones con mayor contenido de cobre o silicio (como 2024) producirán acabados más oscuros, de bronce y son más adecuadas para el tipo III donde la apariencia es secundaria para funcionar.
- Geometría de parte " Superficie: Las partes complejas con recesos profundos o agujeros ciegos plantean retos de recubrimiento para todo tipo, especialmente grueso tipo III. Además, la anodización es transparente, cualquier marca de rasguño o mecanizado en el metal base seguirá siendo visible, por lo que el acabado superficial inicial es crucial.
- Especificaciones del desempeño: Defina el espesor requerido del recubrimiento, la resistencia a la corrosión (por ejemplo, las horas de rociado de sal) y la resistencia al desgaste. Una necesidad de más de 0.002″ mandatos de espesor Tipo III. Para recubrimientos decorativos más finos, el tipo II es suficiente. Especificaciones claras aseguran que el acabado cumple con la necesidad funcional.
Considerar los factores de producción y cumplimiento
Estos elementos afectan la viabilidad, el costo y el tiempo de ejecución.
- Controladores de costos: El tipo II es generalmente el más económico. Tipo III cuesta más debido a tiempos de proceso más largos, refrigeración y control preciso. Agregar color tintes o sellos especiales aumenta el costo para cualquier tipo.
- Regulatory Environment: El uso de cromo hexavalent en Tipo I está fuertemente regulado. Muchas industrias ahora optan por alternativas aprobadas como Boric-Sulfuric Acid Anodizing (BSAA) para un rendimiento similar con menos restricciones.
- Impacto dimensional: Recuerde que el revestimiento anódico crece tanto dentro como fuera del metal base. Para el cuero cabelludo tipo III, aproximadamente la mitad del espesor se añade a las dimensiones exteriores de la parte, un factor crítico para las partes con ajuste ajustado, como hilos o superficies de rodamientos.
El paso final: consultar a su proveedor de acabado temprano
La forma más eficaz de asegurar un resultado perfecto es colaborar con un profesional proveedor de anodización durante la fase de diseño. Proporcione sus requisitos de rendimiento, dimensiones críticas y muestras estéticas. Su experiencia le ayudará a optimizar el diseño para la fabricación, evitar costos inesperados, y seleccionar el tipo ideal de anodización para un proyecto exitoso.
Preguntas frecuentes
Se pueden reparar o reparar piezas anodizadas si se dañan?
La capa de óxido anódico es integral del sustrato y no puede ser «patched». Para reparar una superficie anodizada profundamente arañada o dañada, el revestimiento existente debe ser completamente despojado químicamente, y la parte debe ser reanudada. Este proceso puede afectar las tolerancias y el material base.
¿Hay alguna alternativa a la anodización?
Las alternativas incluyen recubrimiento de polvo, electroplating y diversos recubrimientos de conversión como cromado. Recubrimiento de polvo es una alternativa prominente donde un polvo seco se aplica electrostáticamente y se cura en una película de polímero grueso y continuo.
Mis partes necesitan aislamiento eléctrico y disipación de calor, que tipo de anodización es mejor?
Todos los tipos anodizantes crean una capa de óxido no conductiva. El tipo II se utiliza comúnmente para los fregaderos de calor electrónicos, ya que proporciona un aislamiento eléctrico excelente y una conductividad térmica adecuada (el calor viaja a través del metal subyacente). El revestimiento más grueso de Tipo III proporciona un aislamiento aún mejor pero puede actuar como una ligera barrera térmica si la transferencia máxima de calor es crítica.



