


Ливење под притиском је процес обликовања метала који ствара прецизне, детаљне делове убризгавањем растопљеног метала у калупе за вишекратну употребу.
Нуди одличну димензионалну тачност, глатке површине и сложене облике које би било тешко постићи другим техникама.
Ливење под притиском почиње припремом челичног калупа који се назива калуп. Калуп има две половине које се спајају и формирају шупљину обликовану попут финалног дела.
Када процес почне, матрица се стеже огромном силом.
Растопљени метал се затим убризгава у калуп под високим притиском. Метал веома брзо испуњава све просторе у шупљини, што помаже у стварању детаљних делова са танким зидовима.
Након што се метал стврдне, матрица се отвара и део се избацује. Процес се може брзо поновити, правећи стотине идентичних делова на сат.
Шта је порозност ливења под притиском
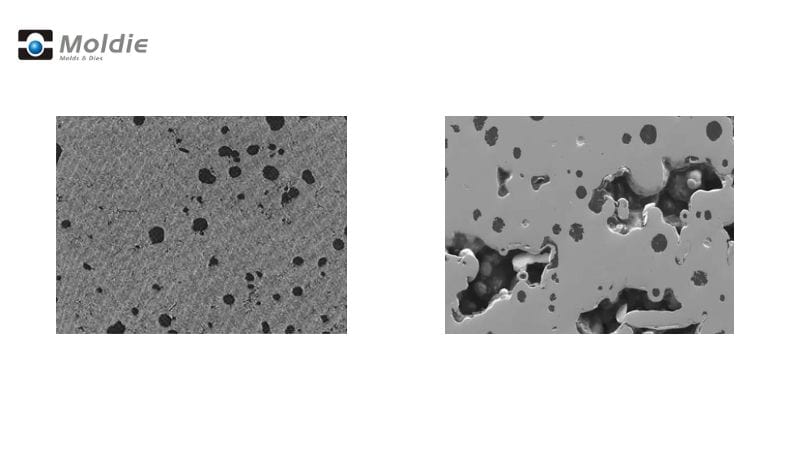
Брза природа ливења под притиском чини извесну порозност готово неизбежном.
Порозност се односи на рупе, шупљине или џепове ваздуха који се формирају унутар или на површини ливеног дела. Ови дефекти се крећу од ситних микроскопских пора (микропора) до већих видљивих шупљина.
Понекад ће се наћи као мала удубљења на површини или ће се открити унутра током тестирања.
Замислите порозност као нежељене просторе у ономе што би требало да буде чврсти метал. Ове шупљине се могу појавити у различитим обрасцима:
- Површинска порозностВидљиво на спољашњој страни делова
- Унутрашња порозностСкривено унутар структуре дела
- Порозност гасаНастаје од заробљених гасова
- Порозност скупљањаНастаје када се метал хлади и скупља
Порозност је заправо уобичајена код ливења под притиском. Већина произвођача прихвата одређени ниво унутрашње порозности, али прекомерна или површинска порозност може учинити делове неупотребљивим.
Узроци порозности код ливења под притиском
Неколико фактора доприноси порозности код ливења под притиском. Главни кривац је заробљени ваздух или гас током процеса убризгавања метала. Када растопљени метал великом брзином јури у калуп, може заробити ваздух који нема где да побегне.
Лоша контрола температуре такође узрокује порозност. Ако је температура ливења неравномерна, метал се стврдњава различитим брзинама, стварајући шупљине.
Други уобичајени узроци укључују:
- Неадекватно одзрачивање у дизајну матрице
- Превише мазива на површинама калупа
- Неправилни системи за затварање или клизање
- Нетачна брзина убризгавања метала
- Турбулентни ток метала током пуњења
Како спречити стварање велике порозности
Дизајн Разматрања
Почните са дизајном алата који подстиче гладак ток метала. Избегавајте оштре углове и нагле промене дебљине које могу заробити ваздух или изазвати турбуленцију.
Укључите преливне бунаре и отворе одговарајуће величине у свој дизајн калупаОве карактеристике омогућавају гасовима да излазе током процеса ливења, смањујући заробљене мехуриће ваздуха.
Размислите о додавању вакуумске помоћи вашем систему за ливење под притиском. Ово помаже у уклањању ваздуха из шупљине калупа пре него што растопљени метал уђе, значајно смањујући порозност гаса.
Уверите се да ваш систем за затварање усмерава проток метала на начин који гура гасове ка отворима, уместо да их заробљава.
Избор материјала
Изаберите легуре алуминијума са нижим својствима апсорпције гаса када је то могуће. Неке легуре природно одолевају апсорпцији водоника, смањујући могућност порозности гаса.
Уверите се да је ваш метал правилно дегасиран пре ливења.
Не заборавите да материјале чувате у контролисаним условима како бисте спречили апсорпцију влаге. Влажност може унети водоник у ваше легуре током топљења.
Такође можете користити третмане флуксом који помажу у уклањању нечистоћа које могу изазвати порозност. Чист метал производи чистије одливке са мање дефеката.
Контрола параметара процеса
Подесите праву температуру и за метал и за матрицу. Превише вруће, гасови се шире; превише хладно, метал се стврдњава пре него што гасови изађу.
Одржавајте константан притисак држања током очвршћавања. Ово помаже у спречавању порозности услед скупљања тако што се додатни метал убацује у подручја која би иначе могла да формирају шупљине.
Пазите на време циклуса и брзину хлађења. Хлађење осигурава да гасови имају времена да изађу пре него што се метал потпуно стврдне.
Детекција и мерење порозности
Постоји неколико метода за откривање ових скривених празнина, од једноставних визуелних прегледа до напредних технологија снимања.
Методе испитивања без разарања
Рендгенски преглед је један од најчешћих начина за проналажење порозности без оштећења делова. Ова метода ствара слике које приказују унутрашње шупљине као тамније мрље на металној позадини.
Можете брзо скенирати више делова и идентификовати проблеме без отварања.
ЦТ скенирање (компјутеризована томографија) нуди детаљнији 3Д приказ унутрашњих структура. Ова напредна техника вам омогућава да тачно видите где се јавља порозност унутар дела и прецизно измерите његову запремину.
ЦТ скенирање је посебно корисно за сложене делове где је локација порозности важна.
Ултразвучно испитивање користи звучне таласе за откривање дисконтинуитета унутар металних делова. Када звучни таласи ударе у шупљину, они се другачије одбијају.
Ова метода добро функционише за проналажење већих кластера порозности.
Квантитативна процена порозности
Мерење количине порозности вам помаже да утврдите да ли део испуњава стандарде квалитета. Архимедова метода упоређује тежину дела у ваздуху у односу на течност како би се израчунале разлике у густини изазване унутрашњим шупљинама.
Овај једноставан приступ вам даје укупни проценат порозности.
Металографија подразумева сечење узорка, полирање површине и испитивање под микроскопом. Можете измерити величину и расподелу пора на површини реза.
Ова метода пружа детаљне информације о одређеним областима, али захтева уништавање узорка.
Софтвер за анализу слика може квантификовати порозност на основу података рендгенског или ЦТ скенирања. Софтвер аутоматски израчунава проценте, величине и расподелу шупљина.
Решавање проблема порозности
Санација порозних одливака
Прегледајте своје одливке под увећањем од 5-10 пута како бисте правилно идентификовали проблеме са порозношћу. Ово вам помаже да утврдите да ли је проблем порозност услед гаса (заобљени мехурићи) или порозност услед скупљања (неправилне шупљине).
За мање проблеме са порозношћу, импрегнација је ефикасна. Овај процес попуњава шупљине заптивачем, чинећи делове непропусним под притиском. Обично се користи за делове који морају да задржавају течности или гасове.
Секундарне операције попут врућег изостатског пресовања (HIP) могу се позабавити унутрашњом порозношћу. Овај процес користи висок притисак и температуру за компресију и елиминацију унутрашњих шупљина.
Изаберите Moldiecasting за ваш следећи пројекат
Имате проблема са порозношћу у вашим ливеним компонентама? Порозност гаса, порозност скупљања и шупљине изазване заробљеним ваздухом или неравномерним очвршћавањем могу угрозити структурни интегритет ваших ливених делова, утицати на механичке перформансе и довести до ризика од корозије. Ливење у калупу, специјализовани смо за напредна решења за процес ливења под притиском како бисмо контролисали порозност и пружили беспрекорне резултате.
Наше стручно знање у оптимизацији тока растопљеног метала, убризгавању под високим притиском и прецизним параметрима машине осигурава минималну порозност услед скупљања и елиминише ваздух заробљен током процеса ливења. Прилагођавањем дебљине зида, избором легуре (укључујући цинк и магнезијум) и контролом очвршћавања, решавамо узроке порозности у свакој фази. За критичне примене, нудимо технике вакуумске импрегнације или позитивног притиска ваздуха како бисмо затворили поре и побољшали издржљивост, чак и након процеса машинске обраде.
Зашто се задовољити недостаци? Постаните наш партнер за исплативо, висококвалитетно ливење метала које даје приоритет контроли квалитета и максимизира перформансе делова. Контактирајте нас данас на ливење у калупе да разговарамо о томе како можемо унети поверење у ваш следећи пројекат — осигуравајући да сваки одливени део испуњава највише стандарде прецизности и поузданости. Хајде да ваше изазове порозности претворимо у савршена решења!
Најчешћа питања (FAQ)
Који су уобичајени типови порозности који се налазе код ливених метала?
Ливени метали под притиском обично имају три главна типа проблема са порозношћу. Порозност због гаса настаје када се гасови заробе у металу током очвршћавања, стварајући мале, заобљене шупљине.
Порозност услед скупљања настаје када се метал неравномерно хлади, стварајући шупљине неправилног облика у дебљим пресецима док се метал скупља.
Интердендритична порозност се појављује између дендритних структура како метал кристалише, често у подручјима са споријим брзинама хлађења.
Који су стандардни нивои порозности за ливење према ASTM E505?
Стандард ASTM E505 користи референтне радиографије за класификацију нивоа порозности на скали од 1 до 7. Ниво 1 означава минималну порозност, док ниво 7 показује јаку порозност.