


Na indústria de usinagem, os fabricantes frequentemente se deparam com peças muito resistentes, muito finas ou simplesmente muito complexas para os métodos de usinagem convencionais. É exatamente aí que a usinagem por eletroerosão (EDM) demonstra seu valor. Ao remover material com descargas elétricas controladas em vez de força, essa técnica de usinagem CNC permite obter tolerâncias rigorosas em aços-ferramenta, carbonetos, titânio e outras ligas especiais.
O processo de eletroerosão pode ser categorizado em diversas variações, dependendo do método de usinagem; os mais comuns são a eletroerosão a fio, a eletroerosão por penetração e a eletroerosão por furação.
Fio EDM (WEDM)
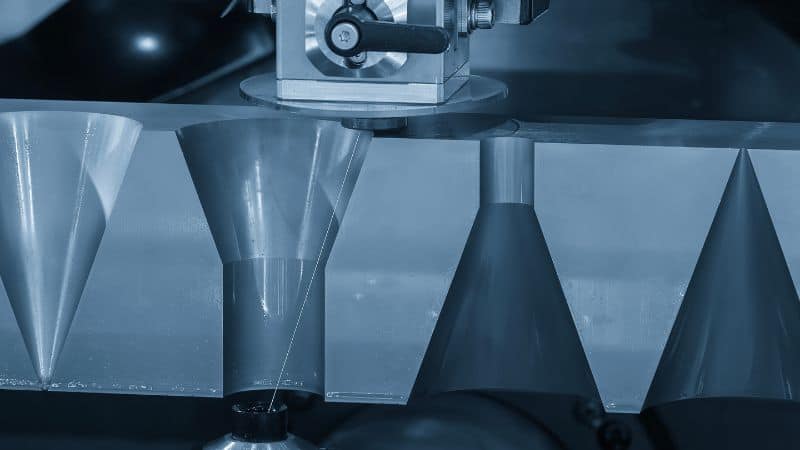
Princípio de funcionamento e configuração
A eletroerosão a fio utiliza um fio continuamente carregado eletricamente e sob tensão, geralmente de latão ou latão revestido, como eletrodo móvel. O fio nunca entra em contato com a peça. Em vez disso, uma distância controlada é mantida enquanto o CNC guia o fio ao longo de um caminho programado. A peça fica submersa em água deionizada, que atua como dielétrico e remove eficientemente os resíduos. Guias de fio superior e inferior permitem inclinar ou afinar o fio para criar detalhes angulares.
O gerador da máquina modula a energia, a duração e a frequência do pulso durante o desbaste e as múltiplas passagens de acabamento. Os cortes de desbaste priorizam a velocidade, permitindo ajustes para os acabamentos subsequentes que definem a tolerância e o acabamento superficial. A fixação é fundamental: uma configuração sólida e termicamente estável, referências precisas e bons caminhos de lavagem impactam diretamente a precisão e a produtividade.
Aplicações e materiais típicos
As máquinas de eletroerosão a fio são normalmente usadas para perfis complexos: matrizes, punções, engrenagens, encaixes estriados, componentes médicos e contornos 2.5D complexos que são difíceis ou impossíveis de fresar. Elas se destacam em aços-ferramenta temperados (A2, D2, H13), carboneto de tungstênio, titânio, Inconel e outras superligas. Cenários comuns incluem corte e usinagem. matrizes de fundição a partir de um bloco, produzindo insertos de precisão, seccionando peças frágeis ou endurecidas sem induzir tensão e criando nervuras finas ou detalhes delicados sem distorção.
Vantagens e Limitações
- Precisão e acabamentoManter uma precisão de ±0.0001–0.0002″ é rotina em configurações estáveis, e acabamentos de superfície abaixo de 1 μm Ra são alcançáveis com múltiplas passagens de desbaste.
- Estresse mecânico mínimoA ausência de forças de corte significa que paredes finas e detalhes delicados permanecem intactos. As zonas afetadas pelo calor são pequenas e as camadas refundidas são finas.
- Amigável à automação: O rosqueamento automático, a recuperação de fios rompidos e a sondagem integrada permitem operações autônomas confiáveis, especialmente em perfis mais longos.
LimitaçõesO fio deve ter acesso físico ao contorno, o que significa que reentrâncias ou cavidades fechadas não são viáveis. A entrada requer um furo inicial, a menos que o ponto de partida esteja localizado em uma borda. Peças altas podem exigir estratégias cuidadosas de lavagem para manter a estabilidade e minimizar a erosão e quebras do fio.
Eletroerosão por penetração (eletroerosão convencional/eletroerosão por penetração)
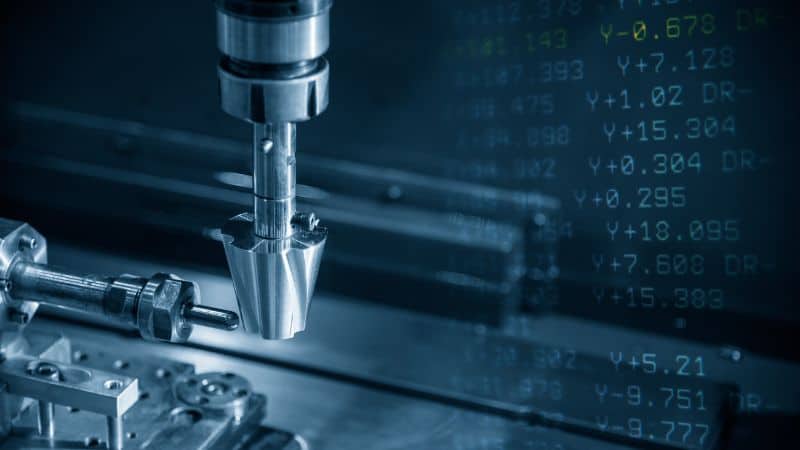
Eletrodos, ferramentas e formação de cavidades
A eletroerosão por penetração, também conhecida como eletroerosão por afundamento, utiliza um eletrodo moldado, geralmente de grafite ou cobre, montado em um pistão. O eletrodo é posicionado no lado negativo da cavidade e, em seguida, é "afundado" na peça sob controle servo, enquanto a descarga elétrica remove o material. Óleo à base de hidrocarbonetos é um dielétrico comum. Movimentos orbitais (pequenos movimentos programados, como órbitas circulares ou vetoriais) melhoram a limpeza, aprimoram o acabamento superficial e garantem as dimensões finais sem sobreaquecimento dos cantos.
A escolha do eletrodo faz toda a diferença: o grafite garante maior velocidade, resiste ao calor e é adequado para cavidades maiores; o cobre preserva bem os detalhes e pode proporcionar acabamentos mais finos. Fabricantes experientes costumam utilizar vários eletrodos: um de desbaste para remover a camada superficial, um semiacabador para estabilizar as paredes e um acabador para tolerâncias rigorosas e Ra.
Aplicações, tolerâncias e acabamento superficial
A eletroerosão por penetração é uma opção ideal para cavidades de moldes 3D, relevos, nervuras, cavidades profundas, logotipos e geometrias que um fio reto simplesmente não consegue acessar. Tolerâncias de ±0.0002–0.001″ são realistas, dependendo do tamanho e da configuração, com acabamentos superficiais abaixo de 1 μm Ra possíveis em etapas de acabamento. Como o eletrodo define a geometria, formas complexas e formatos livres são típicos nessa técnica. moldes de injeção e ferramentas de fundição sob pressão.
Vantagens e Limitações
- Capacidade 3D verdadeira: Sua principal vantagem é a capacidade de criar cavidades cegas, rebaixos e formas tridimensionais complexas que são impossíveis de produzir com a eletroerosão a fio.
- Acabamento Superior da Superfície: Capaz de produzir acabamentos de superfície excepcionalmente finos em contornos complexos, muitas vezes eliminando a necessidade de polimento manual.
LimitaçõesEssa erosão constante exige compensação de desgaste na programação e, frequentemente, requer a fabricação de múltiplos eletrodos para uma única operação. A taxa de remoção volumétrica é geralmente mais lenta do que a da eletroerosão a fio, tornando-a menos eficiente para a remoção de material em larga escala. Além disso, cada cavidade única requer um eletrodo dedicado, e características profundas e estreitas frequentemente apresentam dificuldades na lavagem do dielétrico, o que pode comprometer tanto a velocidade quanto a precisão.
Perfuração por eletroerosão (EDM) para furos rápidos/furos pequenos
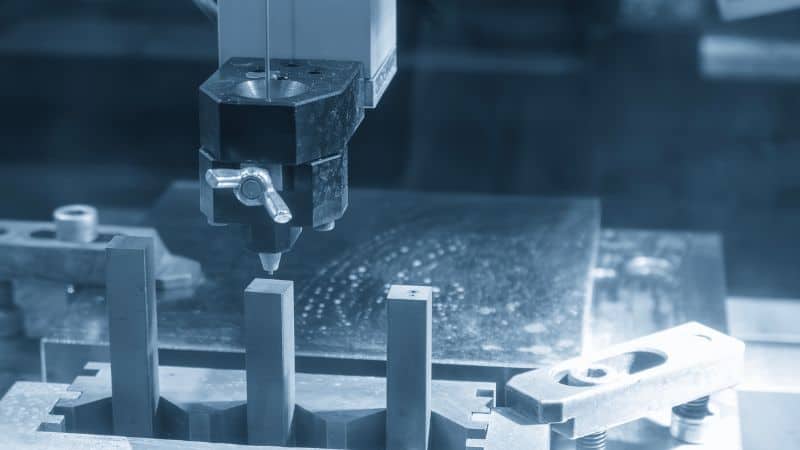
Mecânica de Processos
O núcleo da máquina de eletroerosão (EDM) para perfuração de furos é um eletrodo tubular rotativo de alta velocidade, geralmente feito de latão, cobre ou cobre-tungstênio resistente ao desgaste. Este tubo oco, na maioria dos casos, atua como cátodo e a peça de trabalho como ânodo. Um gerador emite pulsos elétricos de alta frequência através do espaço entre eles, criando uma série de faíscas controladas que vaporizam e erodem o material.
Fundamental para o processo é o fluido dielétrico pressurizado — geralmente água deionizada — que é bombeado através do centro do eletrodo rotativo. Isso desempenha duas funções vitais: ele remove com força as partículas erodidas da estreita fenda para evitar curto-circuito e deioniza o canal para manter uma condição de faísca estável. A rotação do eletrodo garante um desgaste uniforme e ajuda a obter um furo mais reto, estabilizando o tubo. Um sistema servo ajusta constantemente a posição do eletrodo para manter a folga de faísca precisa à medida que o furo se aprofunda, permitindo a criação de furos profundos e de pequeno diâmetro em materiais endurecidos sem a deflexão da ferramenta que representaria uma ameaça na usinagem tradicional.
Casos de uso: Orifícios de partida e resfriamento
É prática comum entre os fabricantes utilizar a eletroerosão (EDM) para furos iniciais antes da eletroerosão a fio (EDM) quando o perfil começa afastado de uma borda. Esse método também é padrão para pequenos furos de refrigeração com alta relação de aspecto em pás e palhetas de turbinas, sistemas de refrigeração por efusão e película, e furos precisos em componentes médicos ou microfluídicos. Superligas à base de níquel, titânio e aços temperados são todos candidatos adequados, desde que sejam condutores.
Velocidade, precisão e limitações
- Velocidade de perfuração de furos: A perfuração por eletroerosão (EDM) é excepcionalmente rápida para criar furos pequenos e profundos, especialmente em materiais condutores e resistentes, onde a perfuração convencional é lenta ou impossível. A velocidade é determinada principalmente pela pressão dielétrica, pelo material do eletrodo e pela liga específica que está sendo perfurada, permitindo furos iniciais rápidos e padrões de furos de alta produtividade.
- Precisão no diâmetro: Este processo se destaca pela precisão posicional e pela produção de furos retos com alta relação de aspecto e diâmetros de até 0.015 polegadas.
Limitações: A especialização em precisão também traz algumas desvantagens. O acabamento superficial dentro dos furos é geralmente mais áspero do que o obtido por eletroerosão a fio ou por passes de acabamento em eletroerosão por penetração. Além disso, o processo é limitado principalmente a furos retos e não permite a criação de formatos curvos. Por fim, o calor intenso e localizado pode deixar uma camada refundida e pequenas rebarbas nos pontos de entrada e saída, o que pode exigir um acabamento secundário para aplicações críticas.
Máquinas de eletroerosão especializadas e processos híbridos
Eletroerosão com Pó Misto (PMEDM)
Ao suspender pós condutores ou semicondutores no dielétrico, essa técnica permite expandir o canal de descarga, reduzir a densidade de energia e melhorar o acabamento superficial, além de diminuir o desgaste da ferramenta. O PMEDM é valioso para acabamentos em moldes ou componentes onde a integridade da superfície é crucial. Requer filtração e controle do processo para manter a concentração constante.
Fresagem/Eletroerosão Orbital para Formas 3D
Também chamada de fresagem por eletroerosão a frio, essa abordagem utiliza um pequeno eletrodo que segue uma trajetória tridimensional, orbitando para criar formas complexas de maneira semelhante a uma fresa de topo esférica, porém sem as forças de corte. É eficaz para detalhes delicados ou de difícil acesso e pode reduzir o número de eletrodos dedicados.
Comparação de desempenho entre diferentes tipos de máquinas de eletroerosão
Fatores que influenciam a velocidade de corte e o tempo de ciclo
- Fio EDMAlta velocidade relativa nos cortes periféricos, especialmente em perfis longos de altura constante. O tempo de ciclo depende da altura da peça, do comprimento do contorno, do número de desbastes e da lavagem.
- Chumbada EDMTaxas de remoção de partículas médias: área do eletrodo, estratégia orbital e tempo de acionamento da lavagem. A fabricação do eletrodo aumenta o prazo de entrega.
- PerfuraçãoRápido para furos pequenos e profundos: a produtividade depende do desgaste do eletrodo, da pressão dielétrica e da liga metálica.
Precisão, tolerâncias e acabamento superficial (Ra)
- Fio EDM: Altíssima precisão: ±0.0001–0.0002″ comum, <1 μm Ra alcançável com múltiplas camadas.
- Chumbada EDMAlta precisão: ±0.0002–0.001″ típica: <1 μm Ra em queimas de acabamento com energia e órbita ajustadas.
- PerfuraçãoAlta precisão posicional para localização de furos; o acabamento superficial é modesto em comparação com o método de perfuração com fio/chumbo.
Efeitos térmicos: camada refundida, microfissuras e ZTA (Zona Termicamente Afetada).
Todos os processos de eletroerosão produzem uma fina camada refundida com potencial para microfissuras, embora a zona afetada pelo calor (ZAC) seja geralmente rasa. Isso pode ser mitigado com passes de acabamento de menor energia, parâmetros de pulso otimizados, lavagem adequada e polimento ou retificação leve pós-processamento quando a integridade da superfície for crítica (por exemplo, componentes aeroespaciais propensos à fadiga).
| Tipo EDM | Agilidade (Speed) | Precisão | Acabamento de Superfície (Ra) | Efeitos térmicos | Aplicações típicas
|
|---|---|---|---|---|---|
| Fio EDM | Alto | Muito alto | <1 μm | Zona de risco mínimo, camada fina de material fundido. | Matrizes, punções, perfis |
| Chumbada EDM | Suporte: | Alto | <1 μm | Algumas peças foram fundidas novamente, podendo apresentar microfissuras. | Cavidades de molde, relevos |
| Perfuração | Rápido/médio | Alto | Modesto | Principalmente na entrada/saída | Orifícios de partida, orifícios de refrigeração |
Seleção ideal para suas necessidades de usinagem por eletroerosão.
Agora que você aprendeu sobre os diferentes tipos de EDM, é hora de resumi-los para referência futura na escolha de um processo de usinagem por EDM. Os critérios para a seleção podem ser divididos em quatro aspectos.
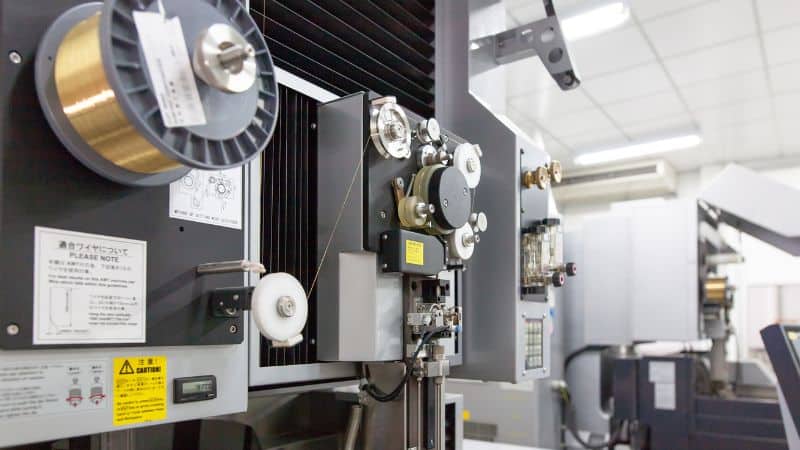
Considerações sobre geometria e características
- Contornos abertos e perfis passantesEscolha a eletroerosão a fio. É ideal quando o fio consegue acessar todo o percurso sem deixar reentrâncias.
- Cavidades fechadas e formas 3D verdadeirasEscolha a eletroerosão por penetração (EDM). Ela cria detalhes que um fio não consegue alcançar e transfere geometrias complexas de um eletrodo.
- Buracos pequenos, profundos e retosEscolha a perfuração por eletroerosão (EDM). É o caminho mais rápido para furos iniciais e recursos de resfriamento de alta relação de aspecto.
Estado do material, dureza e tratamento térmico
Todos os tipos de usinagem por eletroerosão (EDM) requerem condutividade, mas a dureza não é um fator limitante, já que a EDM funciona melhor em aços-ferramenta tratados termicamente, carbonetos, titânio e ligas de níquel. Se a estabilidade dimensional após o tratamento térmico for importante, a EDM após o endurecimento elimina o risco de distorção causada pelas forças de usinagem. Para carbonetos ou materiais delicados, prefira o uso de fio ou parâmetros de penetração cuidadosamente ajustados para minimizar a formação de microfissuras.
Tamanho do lote, custo e economia de ferramentas
- Protótipos e pequenos lotesA eletroerosão a fio minimiza as ferramentas iniciais e requer poucos eletrodos, sendo, portanto, economicamente viável para peças únicas e pequenas séries.
- Moldes de alto volume ou cavidades repetidasA eletroerosão por penetração torna-se econômica quando o projeto e a fabricação do eletrodo são diluídos em várias peças. Estratégias eficientes de eletrodos (desbaste/acabamento, geometrias compartilhadas) reduzem o custo total.
- células de perfuração de furosPara padrões recorrentes de furos de refrigeração, a perfuração por eletroerosão (EDM) dedicada com automação proporciona uma produtividade previsível.
Automação, Dispositivos de Fixação e Monitoramento de Processos
A eletroerosão moderna permite a fabricação sem supervisão humana. Rosqueadores automáticos, trocadores de ferramentas, sondagem durante o processo e monitoramento da máquina reduzem o tempo ocioso e o desperdício. Você deve priorizar:
- Dielétrico limpo e filtragem estável para manter a estabilidade da faísca.
- Fixação rígida com pontos de referência confiáveis para garantir a repetibilidade em diferentes camadas ou eletrodos.
- Geradores adaptativos e controle de cantos para proteger a precisão em raios internos apertados.
- Controle estatístico de processo (CEP) e registro de conjuntos de parâmetros para rastreabilidade em usinagem de precisão regulamentada na produção de peças médicas e aeroespaciais.
Conclusão
A usinagem por eletroerosão permite a criação de designs complexos, utilizando técnicas de precisão. usinagem CNC e superando a dureza do material por meio de métodos complementares: eletroerosão a fio para perfis, eletroerosão por penetração para cavidades e eletroerosão por perfuração para furos profundos.
Com o conhecimento adquirido em nossos artigos, você poderá tomar decisões bem fundamentadas na escolha da eletroerosão (EDM) para aprimorar a qualidade das peças e a competitividade na manufatura avançada!
Perguntas frequentes
A eletroerosão (EDM) serve apenas para metais? Posso usá-la em materiais macios e não endurecidos?
Não exatamente. Por definição, a eletroerosão (EDM) é exclusiva para materiais eletricamente condutores, e isolantes como plásticos, vidro e cerâmicas comuns ou materiais compósitos estão fora de questão. No entanto, materiais como grafite, carbetos de silício, diboreto de titânio e certos compósitos poliméricos também são eletricamente condutores. Apesar de serem o nicho da EDM, eles também podem ser processados por esse método de usinagem.
Além disso, se os materiais em questão forem metais macios como alumínio ou aço de baixo carbono, a eletroerosão (EDM) é totalmente viável, apesar de ser comumente usada em materiais mais duros. A questão é que os métodos de usinagem tradicionais costumam ser mais rápidos e econômicos, a menos que a geometria seja extremamente complexa ou delicada.
Como o tamanho da peça limita a EDM?
Cada tipo de eletroerosão possui limitações de tamanho inerentes. As máquinas de eletroerosão a fio são limitadas pelo seu curso e pelo tamanho do tanque. As máquinas de eletroerosão por penetração são limitadas pelo tanque de trabalho e pela capacidade de peso do eletrodo. Para componentes muito grandes, como a hélice de um navio, seriam necessárias máquinas de eletroerosão dedicadas e de grande porte.
O que causa a camada de recristalização e isso é sempre um problema?
A camada refundida é uma fina camada de material ressolidificado que foi derretida, mas não removida pelo fluido dielétrico. Embora todo processo de eletroerosão a crie, sua importância depende da aplicação. Para muitos moldes e ferramentas, ela é irrelevante ou pode ser removida por outros métodos. tratamento de superfíciePara componentes aeroespaciais altamente solicitados e sujeitos à fadiga, esse é um fator crítico que deve ser minimizado ou eliminado.
A eletroerosão é considerada um processo lento?
A eletroerosão (EDM) geralmente não é um processo de alta velocidade para remoção de grandes quantidades de material, se comparada à usinagem convencional. Seu valor reside na capacidade de usinagem de precisão, e não na velocidade bruta. A velocidade "efetiva" é alta quando se considera que ela pode eliminar múltiplas etapas (como usinagem de desbaste, tratamento térmico e usinagem de acabamento) e produzir uma peça acabada a partir de um bloco endurecido em uma única configuração.