

Principais lições
| Categoria | Moldagem por injeção de metal (MIM) | Fundição |
|---|---|---|
| Processo | 1. Pó metálico misturado com aglutinante. 2. Injetado no molde. 3. Desacoplamento. 4. Sinterização. |
1. Metal fundido forçado para dentro de um molde sob alta pressão. 2. Resfriado e solidificado. |
| Materiais | Aço inoxidável, titânio, cobre, ligas de tungstênio, cerâmica. | Metais não ferrosos (ligas de alumínio, zinco, magnésio e cobre). |
| Complexidade da peça | Alta complexidade, geometrias intrincadas, detalhes minuciosos | Complexidade moderada; limitada pelo fluxo do metal fundido e pelos ângulos de inclinação. |
| Espessura da parede | Paredes muito finas (até 0.5 mm). | Paredes mais grossas (normalmente 1 – 2.5 mm mínimo). |
| Tolerâncias: | Tolerâncias rigorosas (±0.3-0.5% de dimensão). | Tolerâncias moderadas (±0.5-1% de dimensão). |
| Revestimento de superfície | Superfície lisa, mas pode necessitar de acabamento secundário (ex.: polimento, revestimento). | Acabamento de alta qualidade direto da fundição; pós-processamento mínimo. |
| Fatores de Custo | Altos custos de ferramentas e materiais (pó); econômico para peças complexas em grande quantidade. | Custos de materiais mais baixos; custos de ferramental elevados; custo-benefício vantajoso para grandes volumes de produção. |
| Aplicações típicas | Dispositivos médicos, componentes de armas de fogo, microengrenagens, peças de relógios. | Componentes automotivos (ex.: carcaças), eletrônicos de consumo, acessórios de encanamento. |
| Pós-processamento | Pode exigir usinagem, tratamento térmico ou revestimento. | Corte, rebarbação, tratamentos de superfície (ex.: galvanização, pintura). |
| Vantagens | – Geometrias complexas. – Alta precisão. – Ampla gama de materiais. – Formato próximo ao final. |
– Ciclos de tempo rápidos. – Excelente acabamento superficial. – Custo-benefício vantajoso para grandes volumes. |
| Desvantagens | – Custos iniciais elevados. – Tamanho de peça limitado. – Prazo de entrega mais longo para a sinterização. |
– Limitado a metais com ponto de fusão mais baixo. – Porosidade nas peças. – Menos flexibilidade de design. |
O que é moldagem por injeção de metal
A moldagem por injeção de metal é uma técnica de fabricação na qual o pó metálico é misturado com um aglutinante plástico para formar uma "matéria-prima".
O processo começa quando essa matéria-prima é injetada na cavidade de um molde sob pressão.
Depois de esfriar, você obtém o que é chamado de "peça verde".
Em seguida, vem a desaglomeração, onde a maior parte do aglutinante plástico é removida usando calor ou produtos químicos. Isso deixa uma "parte marrom" que é frágil, mas mantém sua forma.
A etapa final é a sinterização. Suas peças são aquecidas em um forno controlado a temperaturas abaixo do ponto de fusão do metal.
Isso faz com que as partículas de metal se unam, criando uma peça densa e resistente que tem cerca de 95 a 99% da densidade do metal original.
Materiais usados em MIM
A MIM trabalha com uma ampla gama de metais e ligas. Os materiais mais comuns incluem o aço inoxidável, que oferece excelente resistência à corrosão e robustez aos seus produtos.
Os aços de baixa liga são populares devido às suas boas propriedades mecânicas e menor custo em aplicações automotivas e industriais.
Outros materiais comuns para MIM incluem:
- Ligas de titânio (leve, biocompatível)
- Aços ferramenta (resistente)
- Ligas de tungstênio (alta densidade)
- Ligas de cobre (boa condutividade térmica)
Os pós metálicos usados na MIM devem ter características específicas. Precisam ser muito finos (normalmente de 5 a 20 micrômetros) e ter formato razoavelmente esférico para fluir adequadamente durante a injeção e sinterizar de forma eficaz.
Noções básicas de fundição sob pressão
A fundição é uma processo de fabricação, onde o metal fundido é forçado para dentro de uma cavidade de molde sob alta pressão.
A fundição sob pressão apresenta-se em dois tipos principais: câmara quente e câmara fria. A fundição sob pressão em câmara quente é adequada para metais com baixo ponto de fusão, como o zinco e o magnésio.
Fundição em câmara fria É mais adequado para metais com pontos de fusão mais elevados, como ligas de alumínio e cobre. O metal deve ser colocado na câmara de injeção com uma concha a cada ciclo.
Ambas as técnicas utilizam matrizes metálicas (moldes) feitas de aço ferramenta. O processo cria peças com paredes finas, formas complexas e tolerâncias rigorosas.
Metais usados na fundição sob pressão
O alumínio é o material mais comum para fundição sob pressão, representando cerca de 80% de todas as peças fundidas. Ele oferece uma excelente relação resistência/peso e boa resistência à corrosão.
As ligas de zinco são outra opção popular. Elas fluem facilmente quando fundidas e podem preencher seções muito finas.
Outros metais adequados incluem:
- Magnésio (metal estrutural mais leve)
- Ligas de cobre (alta resistência e condutividade)
- Chumbo e estanho (para aplicações especializadas)
Comparação dos processos de MIM e fundição sob pressão
Diferenças Chaves
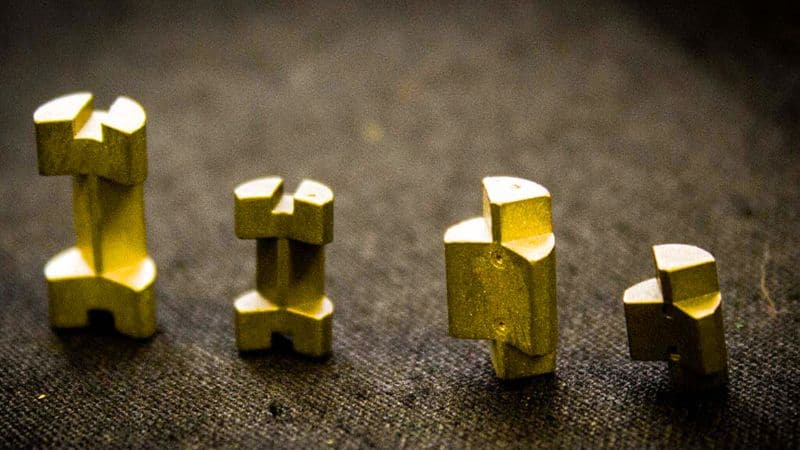
A moldagem por injeção de metal (MIM) utiliza pó metálico misturado com um aglutinante plástico que é queimado posteriormente no processo. Isso difere significativamente da fundição sob pressão, que utiliza metal fundido injetado diretamente em moldes.
As tolerâncias dimensionais entre esses processos variam. A MIM (Moldagem por Injeção de Metal) normalmente atinge tolerâncias mais rigorosas e pode produzir geometrias mais complexas com detalhes mais finos.
As opções de materiais também variam. A moldagem por injeção de metal (MIM) trabalha com uma ampla gama de metais, incluindo aço inoxidável e titânio. A fundição sob pressão utiliza principalmente metais não ferrosos, como alumínio, zinco e ligas de cobre.
Vantagens e desvantagens
Vantagens do MIM:
- Capacidades de maior complexidade
- Melhor acabamento de superfície
- Maior flexibilidade de design
- Funciona com mais tipos de metal
- Produz peças menores e mais complexas.
Vantagens da fundição sob pressão:
- Velocidades de produção mais rápidas
- Menor custo para peças maiores
- Ferramentas mais duráveis (as matrizes duram mais tempo)
- Melhor para produção de alto volume
- Processo geral mais simples
Considerações sobre custos
Os custos iniciais de ferramental para ambos os processos podem ser substanciais. A fundição sob pressão normalmente apresenta custos iniciais mais elevados para equipamentos, mas custos unitários mais baixos em grandes volumes.
A moldagem por injeção de metal (MIM) geralmente tem um custo unitário maior em volumes menores, mas torna-se competitiva em volumes médios para peças complexas. A eficiência de material da MIM pode compensar alguns custos, já que ela desperdiça menos metal do que a fundição sob pressão.
Ao escolher entre esses processos, você deve considerar:
- Volume de produção necessário
- Complexidade e tamanho das peças
- Requisitos de materiais
- Restrições de orçamento
- Timeline
O tamanho da peça influencia fortemente as decisões de custo — a fundição sob pressão torna-se mais econômica para peças maiores, enquanto a moldagem por injeção de metal (MIM) costuma ser mais rentável para componentes menores e complexos.
Aplicações em diferentes indústrias
Aplicativos MIM
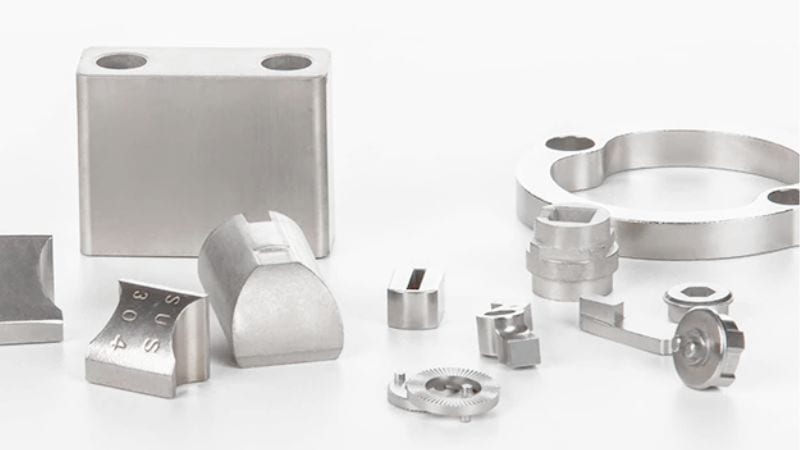
As peças MIM geralmente são usadas em dispositivos médicos como instrumentos cirúrgicos e implantes dentários, onde a precisão é crucial.
De acordo com o relatório indústria de armas de fogoA MIM produz conjuntos de gatilho complexos e outros componentes pequenos que exigem resistência e precisão.
Aplicações automotivas Inclui componentes de injeção de combustível, peças de turbocompressor e sensores. A tecnologia MIM (Moldagem por Injeção de Metal) permite criar geometrias complexas com alta densidade de material.
O indústria aeroespacial A tecnologia MIM utiliza suportes especializados, alojamentos de sensores e outros componentes onde a redução de peso é importante, mas a resistência não pode ser comprometida.
Aplicações de fundição sob pressão
As peças fundidas sob pressão são usadas em eletrônicos de consumo invólucros, desde estruturas de laptops até corpos de câmeras.
De acordo com o relatório setor automotivoA fundição sob pressão produz blocos de motor, caixas de transmissão e componentes estruturais.
Eletrodomésticos Apresentam peças fundidas sob pressão em máquinas de lavar roupa, refrigeradores e pequenos eletrodomésticos de cozinha.
Equipamentos de iluminação e ferragem de móveis Frequentemente, utiliza-se a fundição sob pressão para elementos decorativos que exigem tanto resistência quanto apelo estético.
Propriedades dos materiais e qualidade do produto
Os materiais utilizados em ambos os processos impactam diretamente a resistência, os detalhes e o acabamento dos seus produtos finais.
Força e Tolerância
A moldagem por injeção de metal (MIM, na sigla em inglês) geralmente cria peças com maior densidade e melhores propriedades mecânicas do que a fundição sob pressão. Com a MIM, é possível atingir tolerâncias tão rigorosas quanto ±0.3% da dimensão, tornando-a perfeita para componentes de precisão.
A fundição sob pressão produz peças ligeiramente menos densas, mas que ainda oferecem boa resistência para muitas aplicações. A faixa de tolerância geralmente fica entre ±0.5% e 1%, dependendo do tamanho da peça.
As peças fabricadas por MIM passam por sinterização, o que reduz a porosidade e aumenta a resistência. Isso as torna adequadas para aplicações de alta exigência, como dispositivos médicos e componentes aeroespaciais.
Acabamento de superfície e detalhes
A MIM produz peças com excelente acabamento superficial, muitas vezes exigindo pós-processamento mínimo. É possível atingir valores de rugosidade superficial tão baixos quanto 0.8 μm Ra (rugosidade média).
A fundição sob pressão também oferece um bom acabamento superficial, mas normalmente requer mais operações secundárias para atingir o mesmo nível de qualidade das peças fabricadas por MIM (Metal Information Molding).
Com a tecnologia MIM, é possível criar detalhes intrincados, incluindo paredes finas (com espessura de até 0.5 mm), geometrias internas complexas e texturas delicadas que seriam difíceis de obter com a fundição sob pressão.
As peças fundidas podem apresentar bons detalhes, mas têm dificuldades com detalhes muito pequenos e paredes extremamente finas.
A tecnologia MIM permite incorporar roscas, pequenos furos e logotipos detalhados diretamente na peça, sem operações secundárias.
Coopere com Moldiecasting
Na Moldiecasting, somos especialistas em fundição sob pressão. Ao contrário do processo MIM, que utiliza pó metálico e um longo processo de sinterização, nosso método de fundição sob pressão garante resfriamento rápido, mínimo desperdício e ejeção perfeita das peças acabadas — ideal para produção em larga escala.
Quer esteja a comparar a moldagem por injeção e a fundição sob pressão ou a avaliar as opções de materiais, a nossa flexibilidade de design e a nossa experiência no manuseio de diversas matérias-primas garantem soluções personalizadas.
Pronto para otimizar seu próximo projeto? Entre em contato conosco hoje mesmo para descobrir como nossa experiência em fundição de metais, máquinas de fundição avançadas e compromisso com a qualidade podem oferecer resultados econômicos e de alto desempenho. Visite moldagem Transformar sua visão em realidade.