


A fundição sob pressão em câmara quente é um método de fundição no qual o metal fundido é injetado diretamente em um molde usando uma câmara integrada, sendo ideal para ligas com pontos de fusão mais baixos.
Compreender como o processo funciona, quais materiais utiliza e como difere da fundição sob pressão em câmara fria proporciona uma visão clara do porquê de continuar sendo tão amplamente utilizado. Explorar suas aplicações e componentes de máquinas também mostra como esse método continua a moldar a produção industrial atual.
Visão geral da fundição sob pressão em câmara quente
Câmara quente fundição É um processo de fabricação que utiliza metal fundido injetado sob pressão em um molde para formar peças precisas. É mais adequado para metais com baixos pontos de fusão e é valorizado por sua rapidez, precisão e acabamento superficial consistente.
O que é fundição sob pressão com câmara quente?
A fundição sob pressão em câmara quente é um processo no qual o sistema de injeção é colocado diretamente em um forno contendo metal fundido. Um êmbolo força o metal líquido através de um bocal para dentro de um molde de aço, onde ele se solidifica no formato desejado. Esse método funciona bem para ligas como zinco, magnésio e materiais à base de chumbo. Esses metais derretem rapidamente e fluem com facilidade, o que torna o processo rápido e eficiente.
Na prática, os fabricantes utilizam máquinas de câmara quente para peças de pequeno a médio porte que exigem detalhes finos e superfícies lisas, como componentes automotivos, carcaças de eletrodomésticos e conectores eletrônicos.
Principais vantagens da fundição sob pressão em câmara quente
Apesar de ser a opção mais tradicional em comparação com a fundição sob pressão em câmara fria, a fundição sob pressão em câmara quente ainda é um método de fundição bem estabelecido. Esse processo oferece diversas vantagens que o tornam popular na produção em massa, onde o desempenho consistente é fundamental para o sucesso.
Uma das vantagens mais importantes é velocidadeA conexão direta entre o sistema de injeção e o metal fundido reduz o tempo de manuseio, resultando em ciclos mais rápidos.
Outra vantagem é precisãoA injeção de alta pressão preenche completamente o molde, criando peças de alta qualidade com tolerâncias rigorosas e excelentes acabamentos superficiais. Isso reduz a necessidade de usinagem secundária.
A fundição sob pressão em câmara quente também é solução de piso com excelente Para grandes tiragens. Os moldes reutilizáveis e os ciclos rápidos reduzem o custo por peça. Além disso, o processo permite paredes finas e formas complexas, o que ajuda a reduzir o consumo de material.
O método também fornece consistênciaCada peça produzida é praticamente idêntica, o que é fundamental para indústrias que exigem componentes intercambiáveis.
Limitações da fundição sob pressão em câmara quente
Apesar de suas vantagens, a fundição sob pressão em câmara quente apresenta certas limitações. A mais significativa é a restrição na escolha do material. Somente metais com baixo ponto de fusão, como zinco e magnésio, podem ser utilizados. Ligas com ponto de fusão mais alto, como o alumínio, não podem ser fundidas por esse método.
Os custos de ferramental também podem ser elevados. Embora as matrizes sejam duráveis, exigem um investimento inicial significativo, o que pode não ser viável para pequenas tiragens de produção.
O tamanho da peça é outra limitação. As máquinas de câmara quente são mais adequadas para componentes menores, e a produção de peças grandes ou pesadas não é eficiente com esse processo.
Por fim, embora o acabamento superficial seja geralmente bom, algumas peças ainda podem exigir pequenos ajustes para remover rebarbas ou arestas vivas criadas durante a fundição.
Componentes principais das máquinas de fundição sob pressão em câmara quente
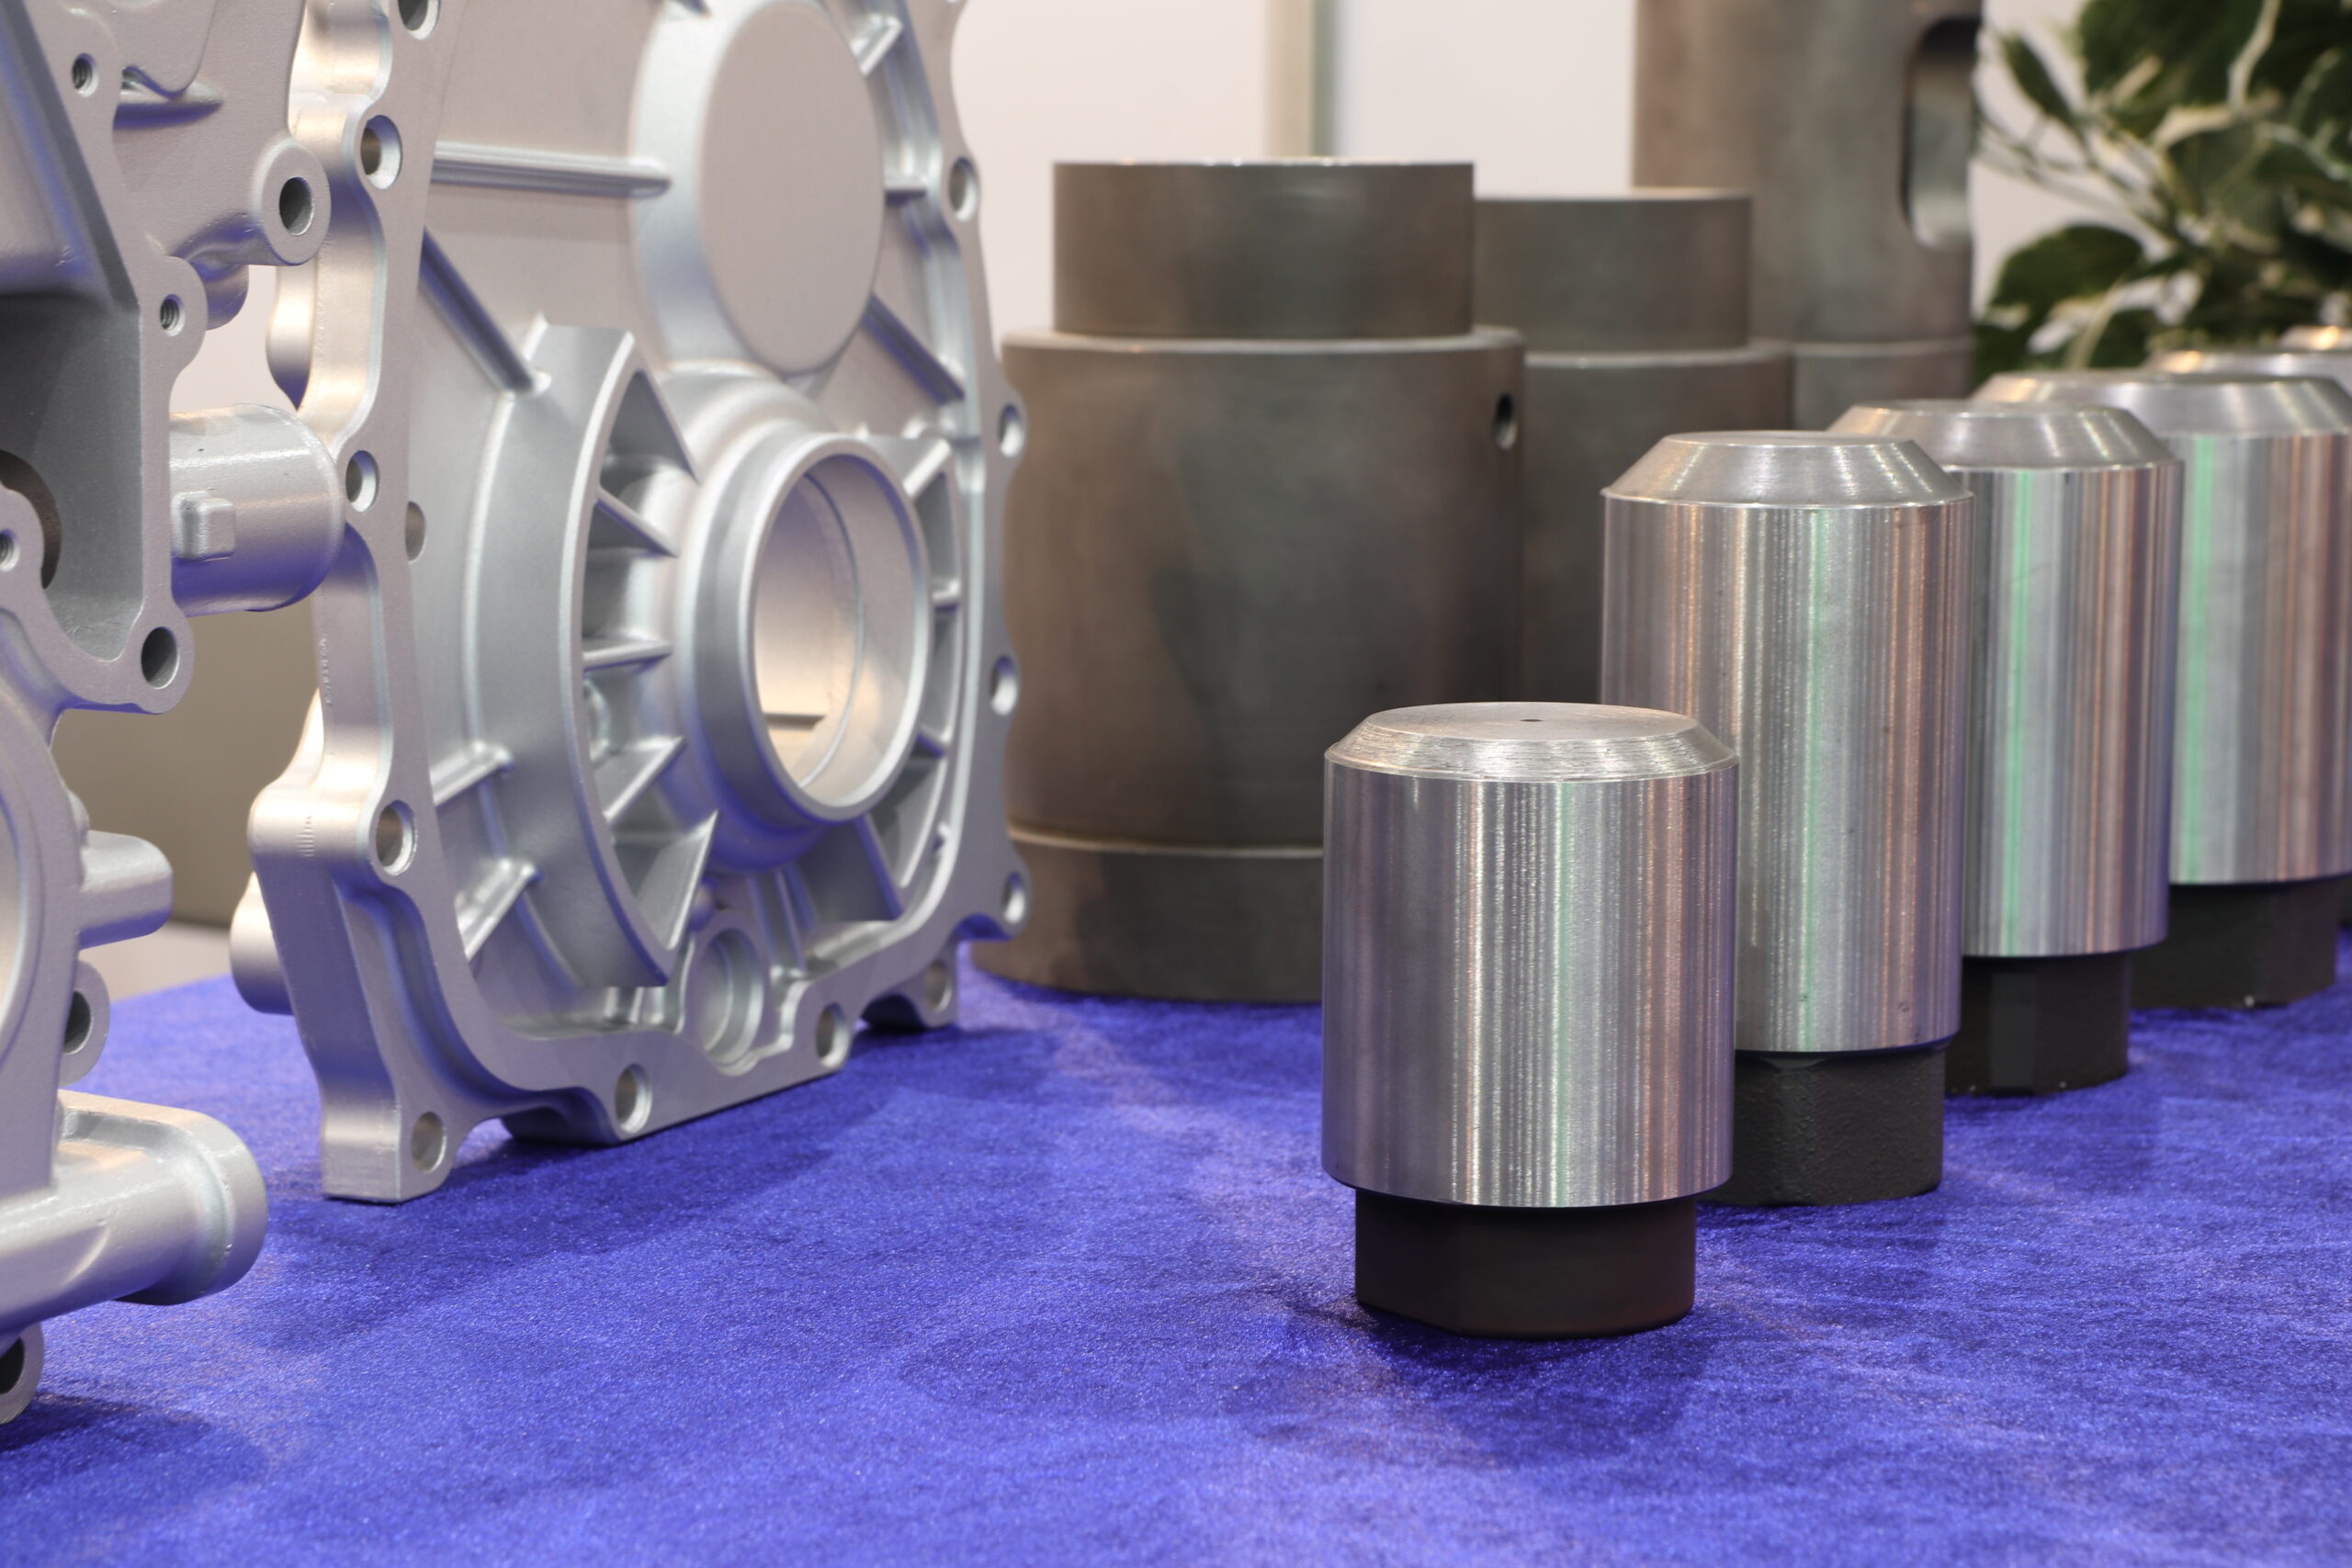
Uma máquina de fundição sob pressão em câmara quente depende de diversas peças integradas que trabalham em conjunto para injetar metal fundido em um molde com rapidez e precisão. Cada componente desempenha um papel específico no controle da temperatura, pressão e fluxo de metal para produzir peças fundidas consistentes.
Câmara quente e forno
A câmara quente retém o metal fundido e o mantém a uma temperatura estável para a fundição. Ela é acoplada diretamente ao forno, que funde a liga e a mantém em estado líquido. Esse projeto reduz as etapas de manuseio e diminui o tempo de ciclo em comparação com sistemas de fusão externos.
O forno geralmente é integrado à máquina de fundição sob pressão. Ele é revestido com material resistente ao calor para suportar a exposição contínua ao zinco fundido, magnésio ou outras ligas de baixo ponto de fusão.
Uma das principais vantagens dessa configuração é que o metal fundido está sempre disponível dentro da máquina. Isso permite ciclos de injeção mais rápidos e reduz o risco de contaminação ou perda de temperatura durante a transferência.
Mecanismo de êmbolo e pescoço de ganso
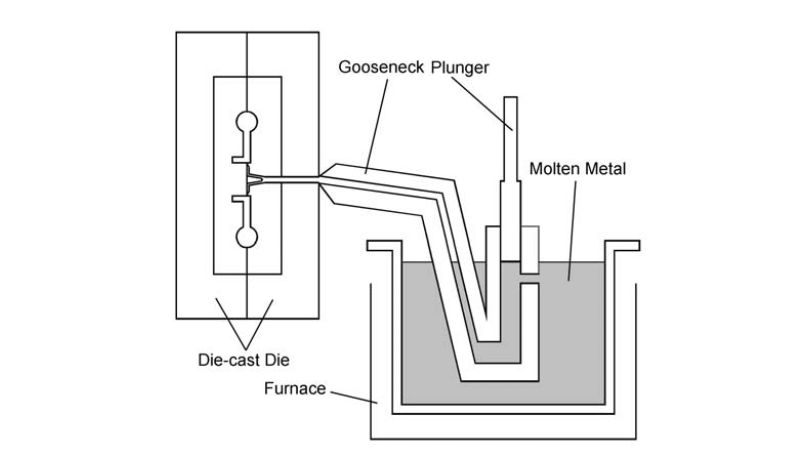
O mecanismo de êmbolo e pescoço de ganso transporta o metal fundido da câmara quente para a cavidade do molde. O pescoço de ganso é um canal tubular que conecta a câmara quente ao molde. Ele fica submerso no metal fundido, garantindo um fornecimento direto.
O êmbolo opera dentro do pescoço de ganso. Quando acionado, ele empurra o metal fundido para cima através do bocal sob pressão controlada. Essa ação deve ser precisa para evitar defeitos como aprisionamento de ar ou enchimento incompleto.
Diferentes ligas podem exigir ajustes na velocidade e pressão do êmbolo. Por exemplo, o zinco geralmente precisa de velocidades de injeção mais altas para garantir que o metal preencha as seções finas da matriz sem solidificar prematuramente.
Matriz e cavidade da matriz
A matriz é um molde de aço temperado que dá forma à peça final. Ela consiste em duas metades: a metade fixa, presa à máquina de fundição, e a metade móvel, que abre e fecha durante cada ciclo.
A cavidade do molde é o espaço oco dentro do molde que define a geometria da peça fundida. Ela deve ser cuidadosamente projetada para levar em consideração a contração, os caminhos de fluxo e as necessidades de ejeção.
Canais de refrigeração são frequentemente integrados ao chip para regular a temperatura e taxas de solidificação. O resfriamento adequado previne defeitos como empenamento ou irregularidades na superfície e prolonga a vida útil da matriz durante a produção em grande volume.
Processo de fundição sob pressão em câmara quente
Este processo utiliza um forno integrado e um sistema de injeção para lidar com metal fundido diretamente dentro da máquina. Ela utiliza pressão controlada para preencher a matriz rapidamente e produz peças com formatos consistentes, superfícies lisas e tempos de ciclo curtos.
Processo passo a passo
O processo de fundição sob pressão em câmara quente começa com o metal fundido armazenado em um forno acoplado. O forno mantém o metal a uma temperatura estável, pronto para injeção.
Um mecanismo em forma de "pescoço de ganso" aspira o metal fundido para dentro de um cilindro. Uma vez cheio, um êmbolo força o metal através de um bocal para dentro do cilindro. cavidade da matriz.
A matriz, feita de aço temperado, molda o metal fundido à medida que este flui para dentro dela. Após o preenchimento da cavidade, o metal começa a esfriar e endurecer dentro do molde.
Quando a solidificação atinge um estado estável, a matriz se abre. Pinos extratores empurram a peça fundida acabada para fora do molde. O ciclo então se reinicia e o processo se repete para a próxima peça.
Papel da pressão e da solidificação
A pressão desempenha um papel fundamental para garantir que o metal fundido preencha completamente o molde. Sem força suficiente, o metal não alcançaria paredes finas ou detalhes pequenos.
As pressões de injeção típicas variam de 1,500 para 4,500 psi Dependendo da liga e do tamanho da peça, essa pressão evita bolhas de ar e melhora o acabamento da superfície.
A solidificação ocorre enquanto o metal permanece sob pressão. Isso reduz a contração e fortalece a peça fundida final. O resfriamento uniforme é importante porque a solidificação irregular pode causar defeitos como empenamento ou porosidade.
A matriz geralmente inclui canais de refrigeração para controlar a velocidade de solidificação do metal. Esse equilíbrio entre pressão e refrigeração garante que a peça fundida atenda aos requisitos dimensionais e mecânicos.
Tempos de ciclo e eficiência
Uma das principais vantagens da fundição sob pressão em câmara quente é o seu curto tempo de ciclo. Como o forno está integrado à máquina, o metal fundido está sempre disponível para a próxima injeção.
As durações típicas variam de 15 para 60 segundos, dependendo da complexidade e do tamanho da peça. Isso torna o processo adequado para a produção em larga escala de peças de pequeno a médio porte.
A eficiência também resulta da redução do manuseio. Os operadores não precisam transferir metal fundido entre máquinas, o que diminui o consumo de energia e aumenta a segurança.
O processo funciona melhor com ligas de baixo ponto de fusão, como zinco, estanho e magnésio. Essas ligas permitem ciclos mais rápidos porque aquecem e esfriam mais rapidamente do que metais de alto ponto de fusão.
Aplicações e usos industriais
A fundição sob pressão em câmara quente permite a produção de componentes metálicos precisos, onde velocidade, consistência e acabamento superficial liso são essenciais. É mais eficaz com ligas que possuem pontos de fusão mais baixos, tornando-se uma escolha comum em indústrias que exigem produção em larga escala e precisão dimensional confiável.
Componentes Automotivos
A indústria automotiva utiliza a fundição sob pressão em câmara quente para criar peças de pequeno e médio porte a partir de ligas de zinco e magnésio. Esses metais permitem paredes finas e formas complexas que permanecem resistentes e leves.
As partes comuns incluem carcaças de carburador, caixas de transmissão, suportes e componentes do motorEssas peças se beneficiam da capacidade do processo de manter tolerâncias rigorosas, o que garante o encaixe e o funcionamento adequados em sistemas de alto desempenho.
O acabamento superficial liso obtido reduz a necessidade de usinagem secundária. Isso diminui os custos, mantendo a velocidade de produção elevada. Como a fabricação automotiva exige precisão e durabilidade, a fundição sob pressão em câmara quente oferece um equilíbrio eficiente entre qualidade e produtividade.
Eletrônicos de consumo e gabinetes elétricos
Os fabricantes de eletrônicos dependem da fundição sob pressão em câmara quente para caixas compactas e invólucros. As ligas de zinco são frequentemente usadas porque proporcionam resistência, permitindo paredes finas e detalhes precisos.
Exemplos incluem Molduras de smartphones, dobradiças de laptops, conectores e capas protetoras.Essas peças exigem precisão dimensional para se encaixarem em conjuntos eletrônicos sensíveis sem folgas ou desalinhamento.
O processo também garante um acabamento superficial limpo, o que é importante tanto para a funcionalidade quanto para a aparência. Invólucros elétricos, como caixas de interruptores e componentes de pequenos motores, se beneficiam da capacidade do material de resistir ao desgaste e fornecer blindagem contra interferências.
Outras aplicações industriais
Além dos setores automotivo e eletrônico, a fundição sob pressão em câmara quente atende indústrias que necessitam de componentes metálicos duráveis e com baixo ponto de fusão em larga escala. Produtos de hardware como maçanetas, fechaduras e peças de eletrodomésticos Muitas vezes são produzidos dessa forma devido à eficiência do processo.
Os dispositivos médicos também utilizam peças fundidas em zinco tais como carcaças de bombas e conectores de precisão. Estes requerem precisão dimensional consistente para um desempenho confiável.
Na área de instrumentação e máquinas, o método produz engrenagens, alavancas e carcaças onde a repetibilidade e os acabamentos lisos reduzem a necessidade de processamento adicional. Isso o torna uma escolha prática para fabricantes que buscam tanto o controle de custos quanto resultados confiáveis.
Perguntas frequentes
Quais metais são normalmente processados em máquinas de fundição sob pressão em câmara quente?
Este método é comumente usado para zinco, magnésio e outras ligas de baixo ponto de fusão. Esses metais fluem facilmente para os moldes e solidificam rapidamente, tornando-os adequados para o processo. Ligas de alumínio e cobre geralmente são evitadas devido aos seus pontos de fusão mais elevados.
A fundição sob pressão em câmara quente pode ser usada para metais com alto ponto de fusão?
Não, não é adequado para metais com alto ponto de fusão, como alumínio, latão ou aço. O contato constante entre o sistema de injeção e o metal fundido danificaria o equipamento nessas temperaturas. A fundição em câmara fria é o método preferido para esses materiais.
Quais são os defeitos comuns associados à fundição sob pressão em câmara quente?
Os defeitos típicos incluem porosidade, juntas frias e imperfeições na superfície. Esses problemas geralmente resultam de ar aprisionado, enchimento incompleto ou controle inadequado de temperatura. O monitoramento cuidadoso do processo ajuda a reduzir a ocorrência desses problemas.