


Para engenheiros e gerentes de compras que avaliam o fundição Para peças de volume médio a alto, a fundição por gravidade representa uma solução intermediária prática. Ela equilibra o investimento em ferramentas, a precisão dimensional, o acabamento superficial e a integridade da peça.
Neste blog, exploraremos o processo e os materiais da fundição por gravidade, e, mais importante, suas vantagens, limitações e fatores de custo.
Tabela de conteúdo
[Clique no título abaixo para navegar neste blog.]
- Processo de fundição por gravidade
- Materiais
- Vantagens e Limites
- Aplicações e Produtos
- Calculo de custo
- Encontrando um parceiro de fabricação de ponta a ponta
Como funciona o processo de fundição por gravidade
O processo de fundição por gravidade segue uma sequência definida de etapas, e as decisões tomadas em cada etapa afetam diretamente a qualidade da peça fundida, a precisão dimensional e os requisitos de pós-processamento subsequentes.
Preparação e revestimento de matrizes
Antes de qualquer operação, a matriz é pré-aquecida a uma temperatura controlada, normalmente entre 150 e 300 graus Celsius, dependendo da liga.
O pré-aquecimento elimina os pontos frios dentro da cavidade que, de outra forma, causariam solidificação prematura e preenchimento inadequado.
Após o pré-aquecimento, aplica-se um revestimento refratário ou agente desmoldante nas superfícies da cavidade. Esse revestimento tem duas funções:
- Ajuda a peça fundida a se soltar facilmente, sem danificar a superfície.
- Proteger o aço da matriz contra a erosão causada pelo contato repetido com o metal fundido.
A espessura e o tipo de revestimento afetam tanto o acabamento da superfície quanto a velocidade de transferência de calor durante a solidificação.
A ventilação também é definida nesta etapa. Pequenos orifícios, colocados na linha de junção da matriz e em áreas propensas ao aprisionamento de ar, permitem que o ar deslocado escape à medida que o metal preenche a cavidade.
Vazamento de metal fundido através do sistema de canais
O metal fundido é então vertido de uma concha para o sistema de canais, que direciona o metal para a cavidade do molde através de um sistema de alimentação.
A geometria do canal de alimentação e do ponto de injeção controla a taxa de fluxo, a direção de preenchimento e o nível de turbulência que o metal experimenta ao entrar na cavidade.
Os canais de alimentação são frequentemente incorporados ao projeto do molde para conduzir o metal fundido para a peça fundida à medida que este se contrai durante a solidificação, evitando a formação de vazios de contração em seções espessas.
Solidificação, Resfriamento e Ejeção
Assim que a cavidade é preenchida, o metal começa a solidificar. O resfriamento inicia-se nas paredes do molde, onde a transferência de calor é mais rápida, e progride para o interior.
O tempo de resfriamento varia de acordo com a espessura da parede, a liga metálica e a temperatura do molde. Quando a peça fundida estiver suficientemente solidificada, o molde é aberto e a peça é retirada da cavidade por pinos extratores, sem deformar a peça fundida, que ainda está quente.
Corte, usinagem CNC e pós-processamento
Primeiro, remove-se o excesso de material na linha de junção. A partir daí, as peças fundidas podem passar por usinagem CNC para obter características com tolerâncias rigorosas, como furos, roscas ou superfícies de contato que o molde sozinho não consegue produzir.
As etapas de acabamento superficial, incluindo jateamento, revestimento em pó, anodização ou pintura, são realizadas de acordo com os requisitos de uso final da peça.
Materiais, ligas e desempenho das peças na fundição por gravidade
A seleção da liga na fundição por gravidade não é uma decisão secundária. A escolha do material de fundição afeta a fluidez durante o preenchimento, o comportamento de solidificação, as propriedades mecânicas, o acabamento superficial e a possibilidade de tratamento térmico da peça após a fundição.
Fundição por gravidade de alumínio para aplicações estruturais e térmicas.
A fundição por gravidade de alumínio é uma das técnicas de fundição por gravidade mais comuns por razões práticas: baixa densidade, boa fluidez, condutividade térmica razoável e fortes propriedades mecânicas após a fundição.
Eles também respondem bem ao tratamento térmico, o que os torna úteis para aplicações estruturais e de transmissão de potência.
As ligas de alumínio mais comuns para fundição por gravidade incluem as seguintes:
O tratamento térmico, especificamente o ciclo T6 de tratamento térmico de solubilização seguido de envelhecimento artificial, está disponível para várias dessas ligas e aumenta significativamente a resistência ao escoamento e a dureza em comparação com as condições de fundição.
Classes de zinco e zamac para componentes de precisão
As ligas de zinco, incluindo a família Zamak, oferecem um baixo ponto de fusão e excelente fluidez, o que lhes permite preencher detalhes finos com precisão. Zamac 3 É a classe mais comum, oferecendo um bom equilíbrio entre resistência, ductilidade e estabilidade dimensional.
As peças fundidas de zinco apresentam tolerâncias rigorosas e um acabamento superficial natural e liso, o que reduz a necessidade de pós-processamento para componentes decorativos e de precisão. Sua condutividade elétrica e facilidade de revestimento também as tornam úteis em eletrônicos e invólucros de conectores.
A desvantagem é a densidade. O zinco é significativamente mais pesado que o alumínio, o que limita seu uso em aplicações onde o peso é um fator crítico.
Ligas de magnésio para requisitos especiais
Ligas de magnésio, como AZ91D e AM60B Oferecem a menor densidade entre os materiais de fundição estrutural. AM50 Proporciona boa absorção de energia para componentes automotivos relevantes em caso de colisão.
Quando a redução de peso é um requisito fundamental, a fundição por gravidade em magnésio oferece relações resistência/peso incomparáveis ao alumínio.
Vantagens, Limitações e Resultados de Qualidade
A fundição por gravidade oferece benefícios exclusivos a um programa de produção, mas também apresenta limitações. Compreender claramente essas compensações, principalmente em relação a... custo de ferramentasO volume de produção e a qualidade da fundição são o que diferenciam uma boa decisão de fornecimento de uma decisão cara.
Por que matrizes reutilizáveis melhoram a repetibilidade?
A fundição por gravidade é um processo de fundição em molde permanente, no qual o mesmo molde de aço é utilizado para milhares de vazamentos. A geometria da cavidade permanece fixa, o que significa que a precisão dimensional e o acabamento superficial permanecem consistentes desde a primeira fundição até a décima milésima.
Matrizes reutilizáveis também permitem a otimização do projeto da matriz ao longo do tempo. O posicionamento dos canais de refrigeração, a geometria do ponto de injeção e a ventilação podem ser refinados com base nos dados da inspeção da primeira peça (FAI), melhorando o rendimento sem a necessidade de reconstruir as ferramentas do zero.
A baixa porosidade gasosa é outra vantagem estrutural. Como o preenchimento por gravidade é mais lento e menos turbulento do que a injeção de alta pressão, o metal flui para a cavidade com menor aprisionamento de ar. A solidificação direcional controlada produz, então, uma microestrutura mais densa, que suporta o tratamento térmico e melhora o desempenho à fadiga em serviço.
Onde o processo falha
O investimento em ferramentas é a barreira de entrada mais significativa. Os moldes para fundição por gravidade são usinados em aço ferramenta e têm um custo de produção maior do que os moldes para fundição em areia. Para programas de baixo volume, o custo das ferramentas por peça permanece elevado e o processo perde sua vantagem econômica.
O projeto de matrizes para fundição por gravidade também limita a complexidade geométrica. Rebaixos e reentrantes exigem núcleos de areia ou seções de matriz colapsáveis, o que aumenta o custo e o tempo de ciclo. Peças com passagens internas profundas ou extrema complexidade geométrica podem ser mais adequadas para... carcaça de investimento or fundição de baixa pressão.
As taxas de produção também são mais lentas do que as da fundição sob pressão. O enchimento por gravidade leva mais tempo do que a injeção por pressão, o que limita a produção por turno de máquina.
Fatores de controle de qualidade que mais importam
A precisão dimensional na fundição por gravidade depende da qualidade do aço do molde, do controle consistente da temperatura do molde e de práticas de vazamento estáveis. Variações em qualquer um desses fatores introduzem desvios dimensionais ao longo de uma produção.
A inspeção interna de qualidade, especificamente o exame por raios X para detectar vazios de contração e a verificação por CMM das dimensões críticas, deve fazer parte do processo padrão de qualquer fornecedor. Relatórios de inspeção em tamanho real após os testes de ferramentas ajudam a confirmar se a matriz está produzindo peças conforme as especificações antes do início da produção em volume.
O acabamento superficial é diretamente afetado pela condição do revestimento da matriz e pela temperatura da matriz. À medida que os revestimentos se desgastam ou a temperatura da matriz varia, a qualidade da superfície se degrada. Programas regulares de manutenção e monitoramento do processo são os controles práticos que previnem esse problema.
Produtos típicos de fundição por gravidade
As aplicações da fundição por gravidade abrangem uma ampla gama de tipos de peças, tamanhos e requisitos de liga. O que as une é a necessidade constante de precisão dimensional, integridade mecânica e uma qualidade de superfície que limite os custos de pós-processamento.
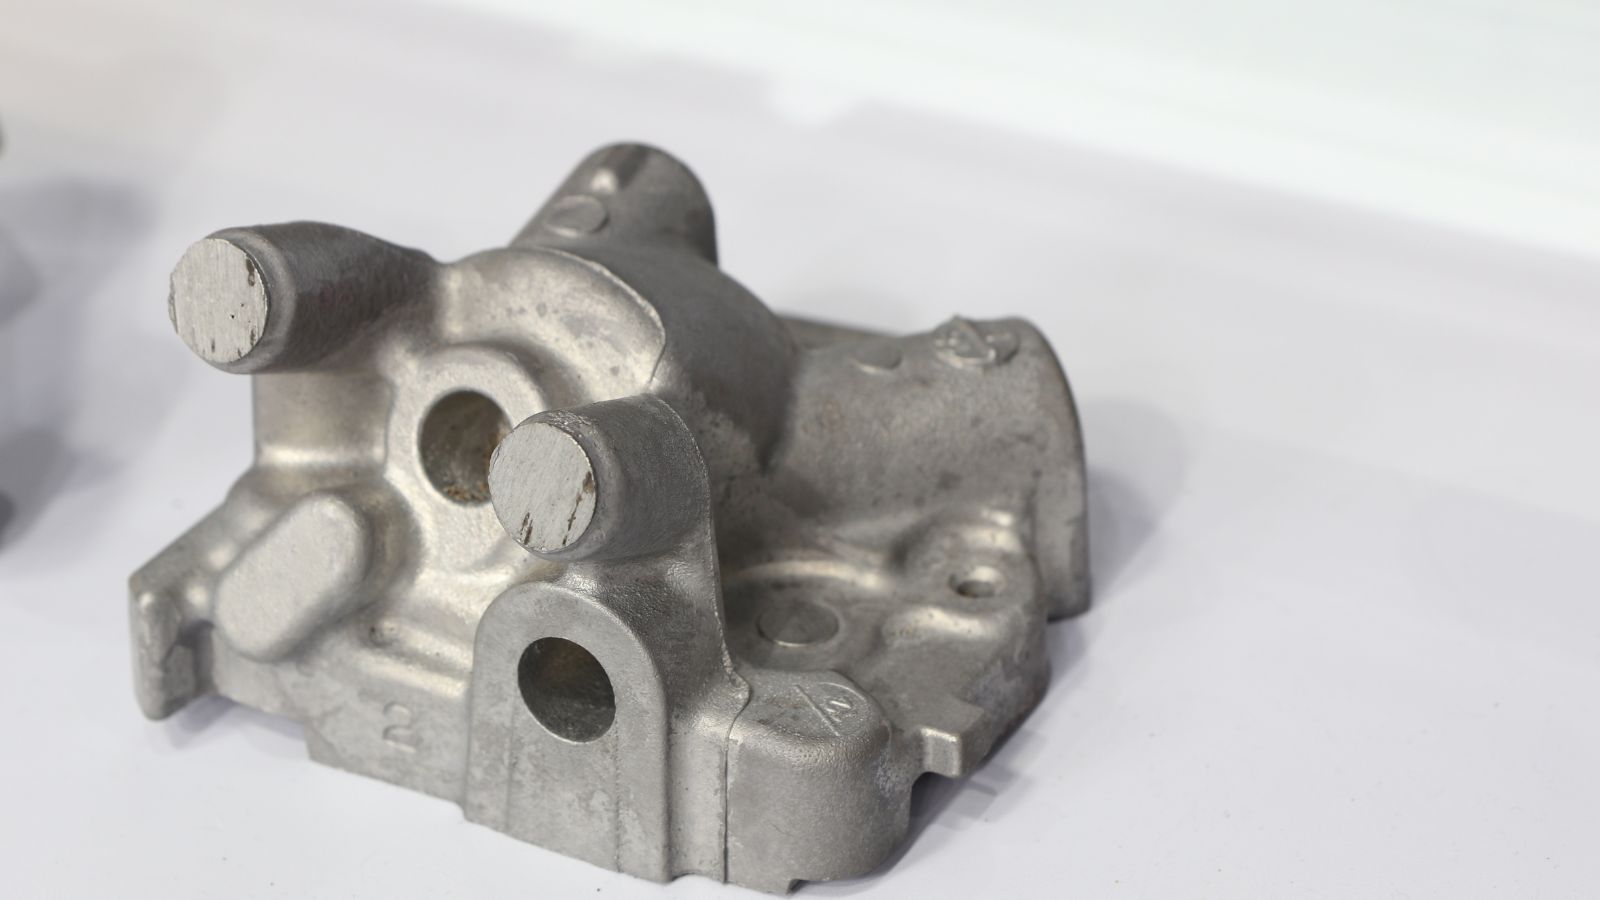
Peças automotivas e de transmissão
A fundição por gravidade é amplamente utilizada em setor automotivo Devido à sua capacidade de produzir componentes de alumínio de alta integridade que suportam cargas térmicas e mecânicas extremas, é utilizado principalmente na fabricação de:
- Cabeçotes dos cilindros
- Blocos de motor
- Pistons
- Caixas de engrenagens
- Componentes de suspensão
- Pinças de freio
Componentes eletrônicos, de iluminação e térmicos
A fundição por gravidade de alumínio é o processo preferido para a produção de componentes eletrônicos, de iluminação e de gerenciamento térmico devido à excelente condutividade térmica do alumínio e à capacidade do processo de produzir invólucros dimensionalmente estáveis e prontos para uso. Aqui estão alguns exemplos:
- Caixas eletrônicas
- Dissipadores de calor
- Caixas de luz LED
- Chassis para telecomunicações e eletrônica industrial
Equipamentos industriais e peças para manuseio de fluidos
A fundição por gravidade é amplamente adotada para equipamentos industriais e peças para manuseio de fluidos, principalmente onde a estanqueidade à pressão, a resistência à corrosão e as geometrias internas complexas são essenciais para o desempenho do sistema. Esses produtos de fundição por gravidade incluem:
- Corpos de válvulas
- Carcaças de bomba
- Manifolds
Cálculo do custo da fundição por gravidade
O custo da fundição por gravidade é a soma do investimento em ferramentas, do custo de produção por peça, dos custos indiretos de inspeção e dos custos subsequentes de acabamento e usinagem, todos distribuídos pelo volume de produção. Compreender cada fator de custo ajuda os gerentes de compras e os engenheiros a negociar melhor e evitar surpresas após a aquisição das ferramentas.
-
Investimento em ferramentas O custo inicial é o maior e o mais afetado pela complexidade da peça. Uma matriz simples de duas peças para um suporte custa muito menos do que uma matriz multicavidades com núcleos de areia para um corpo de válvula ou cabeçote de cilindro. A qualidade do aço da matriz, o tamanho da matriz, o número de cavidades e o tempo de usinagem influenciam esse custo.
-
Custo de produção por peça Depende do tempo de ciclo, do preço da liga, da taxa de refugo e da mão de obra. O custo da liga flutua com os mercados de commodities e tem um impacto direto no preço da peça para fundições pesadas ou de paredes espessas. A taxa de refugo é determinada pela qualidade do projeto do molde, pelo controle do processo e pela condição do molde ao longo do tempo.
-
Custo de usinagem CNC O custo aumenta com o número de características que exigem tolerâncias rigorosas, as tolerâncias necessárias e a complexidade da fixação. Peças que necessitam de múltiplas etapas de usinagem ou superfícies de localização de precisão têm um custo de acabamento maior.
-
Custo do acabamento de superfície Varia de acordo com o tipo de processo, a área de cobertura e o tamanho do lote. Revestimento em pó, anodização, pintura e tratamentos similares aumentam o tempo e a mão de obra, dependendo dos requisitos finais da peça.
-
Custo de inspeção Depende do escopo da inspeção da primeira peça, das verificações durante o processo e da inspeção final. Os testes de raios X, a verificação por CMM e os relatórios dimensionais aumentam o custo, mas ajudam a reduzir o risco de qualidade antes da produção em volume.
Quando um parceiro de fabricação de ponta a ponta agrega valor
Para compradores OEM e ODM que trabalham com vários fornecedores, consolidar o projeto de moldes, fundição, usinagem, inspeção e acabamento em um único local pode reduzir o esforço de coordenação e encurtar os prazos de entrega. Também facilita a comunicação, pois uma única equipe é responsável por todo o processo, desde o desenvolvimento das ferramentas até a entrega final.
Um fornecedor com simulação de fluxo de moldagem interna pode identificar problemas de preenchimento antes da fabricação das ferramentas, ajudando a evitar trocas dispendiosas de moldes após a inspeção da primeira peça. Se o mesmo fornecedor também possuir recursos de inspeção por CMM e raios X, juntamente com usinagem CNC e acabamento internos, poderá fornecer relatórios dimensionais e de qualidade interna muito mais rapidamente do que uma estrutura que depende de laboratórios terceirizados.
O principal valor de um Fabricante de peças para fundição sob pressão e moldes de ponta a ponta Não se trata apenas de um custo unitário menor. Trata-se de uma maior continuidade da engenharia, responsabilidades mais claras e resolução de problemas mais rápida quando surgem dificuldades durante a produção.