
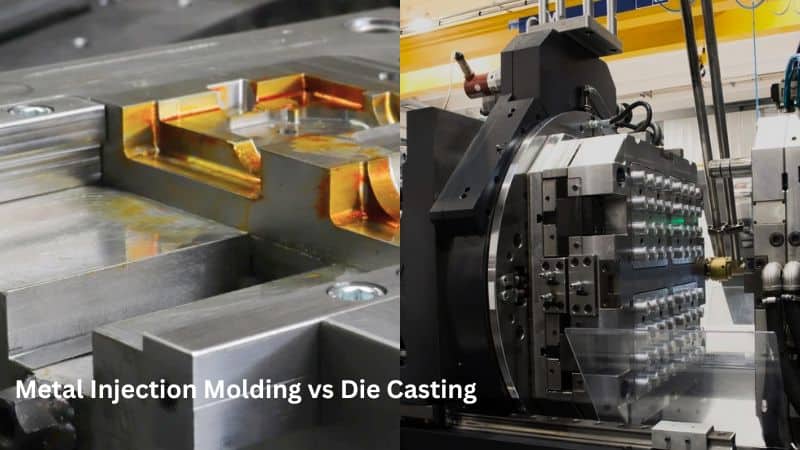


Հիմնական տուփեր
| կատեգորիա | Մետաղական ներարկման համաձուլվածքներ (MIM) | Մահացրու ձուլումը |
|---|---|---|
| Գործընթացը | 1. Մետաղական փոշի խառնված կապակցանյութի հետ։ 2. Ներարկվել է կաղապարի մեջ։ 3. Ապակապում։ 4. Սինտերինգ։ |
1. Հալված մետաղը բարձր ճնշման տակ ձուլման մեջ է մղվում։ 2. Սառեցված և պնդացած։ |
| նյութեր | Անժանգոտվող պողպատ, տիտան, պղինձ, վոլֆրամի համաձուլվածքներ, կերամիկա։ | Գունավոր մետաղներ (ալյումին, ցինկ, մագնեզիում, պղնձի համաձուլվածքներ): |
| Մասի բարդություն | Բարձր բարդություն, բարդ երկրաչափություններ, նուրբ մանրամասներ | Միջին բարդություն; սահմանափակված է հալված մետաղի հոսքով և քաշի անկյուններով։ |
| Պատի հաստությունը | Շատ բարակ պատեր (մինչև 0.5 մմ). | Ավելի հաստ պատեր (սովորաբար 1–2.5 մմ նվազագույնը): |
| Հանդուրժողականություններ | Խիստ հանդուրժողականություններ (±0.3-0.5% չափի): | Միջին հանդուրժողականություններ (±0.5-1% չափի): |
| Մակերեւութային Finish | Հարթ է, բայց կարող է պահանջվել երկրորդային մշակում (օրինակ՝ փայլեցում, ծածկույթ): | Բարձրորակ ձուլման արդյունք; նվազագույն հետմշակում։ |
| Արժեքի գործոններ | Գործիքների և նյութերի (փոշու) բարձր գին; տնտեսող է մեծածախ վաճառքի բարդ մասերի համար։ | Ցածր նյութական ծախսեր; գործիքների բարձր ծախսեր; ծախսարդյունավետ է մեծ ծավալի աշխատանքների համար։ |
| Բնորոշ Ծրագրեր | Բժշկական սարքեր, հրազենի բաղադրիչներ, միկրոմեխանիզմներ, ժամացույցների մասեր։ | Ավտոմոբիլային բաղադրիչներ (օրինակ՝ պատյաններ), սպառողական էլեկտրոնիկա, սանտեխնիկական սարքավորումներ։ |
| Հետմշակում | Կարող է պահանջվել մեխանիկական մշակում, ջերմային մշակում կամ ծածկույթ։ | Կտրում, բծերի հեռացում, մակերեսային մշակում (օրինակ՝ ծածկույթ, ներկում): |
| Առավելությունները | - Բարդ երկրաչափական ձևեր։ - Բարձր ճշգրտություն։ - Նյութերի լայն տեսականի։ – Մոտ ցանցային ձև։ |
- Արագ ցիկլի ժամանակներ։ - Գերազանց մակերեսային մշակում: – Մեծ ծավալների համար ծախսարդյունավետ է։ |
| Թերությունները | - Բարձր նախնական ծախսեր։ - Մասերի սահմանափակ չափս։ - Ավելի երկար ժամանակ սինտերացման համար։ |
– Սահմանափակվում է ցածր հալման կետ ունեցող մետաղներով։ – Մասերի ծակոտկենություն։ - դիզայնի ավելի քիչ ճկունություն։ |
Ի՞նչ է մետաղի ներարկման ձուլումը
Մետաղի ներարկման ձուլումը արտադրական տեխնիկա է, որի դեպքում մետաղական փոշին խառնվում է պլաստիկ կապակցանյութի հետ՝ «հումք» ստանալու համար։
Գործընթացը սկսվում է, երբ այս հումքը ճնշման տակ ներարկվում է կաղապարի խոռոչի մեջ։
Սառչելուց հետո դուք կստանաք այսպես կոչված «կանաչ մաս»։
Հաջորդը ապակապումն է, որի դեպքում պլաստիկ կապակցանյութի մեծ մասը հեռացվում է ջերմության կամ քիմիական նյութերի միջոցով: Արդյունքում մնում է «շագանակագույն մաս», որը փխրուն է, բայց պահպանում է իր ձևը:
Վերջին քայլը սինտերացումն է: Ձեր մասերը տաքացվում են կառավարվող վառարանում մինչև մետաղի հալման կետից ցածր ջերմաստիճաններ:
Սա ստիպում է մետաղական մասնիկներին կապվել միմյանց հետ՝ ստեղծելով խիտ, ամուր մաս, որը մոտ 95-99%-ով նույնքան խիտ է, որքան սկզբնական մետաղը։
MIM-ում օգտագործվող նյութեր
MIM-ը աշխատում է մետաղների և համաձուլվածքների լայն տեսականիով: Ամենատարածված նյութերից է չժանգոտվող պողպատը, որն ապահովում է ձեր արտադրանքի գերազանց կոռոզիոն դիմադրություն և ամրություն:
Ցածր լեգիրված պողպատները հայտնի են իրենց լավ մեխանիկական հատկությունների և ցածր գնի համար ավտոմոբիլային և արդյունաբերական կիրառություններում։
Այլ տարածված MIM նյութերը ներառում են՝
- Տիտանի համաձուլվածքներ (թեթև, կենսահամատեղելի)
- Գործիքների պողպատներ (ամուր)
- Վոլֆրամի համաձուլվածքներ (բարձր խտություն)
- Պղնձի համաձուլվածքներ (լավ ջերմահաղորդականություն)
Միլային ինժեկտորային մեմբրաններում օգտագործվող մետաղական փոշիները պետք է ունենան որոշակի բնութագրեր: Դրանք պետք է լինեն շատ մանր (սովորաբար 5-20 միկրոմետր) և բավականին գնդաձև՝ ներարկման ժամանակ ճիշտ հոսելու և արդյունավետորեն սինթեզելու համար:
Ձուլման հիմունքներ
Մեքենայի ձուլումը արտադրական գործընթացը որտեղ հալված մետաղը բարձր ճնշման տակ մղվում է կաղապարի խոռոչի մեջ։
Մամլիչով ձուլումը լինում է երկու հիմնական տեսակի՝ տաք խցիկով և սառը խցիկով: Տաք խցիկով մամլիչով ձուլումը լավ է աշխատում ցածր հալման ջերմաստիճան ունեցող մետաղների, ինչպիսիք են ցինկը և մագնեզիումը, համար:
Սառը խցիկի ձուլում Ավելի լավ է ավելի բարձր հալման ջերմաստիճան ունեցող մետաղների համար, ինչպիսիք են ալյումինը և պղնձի համաձուլվածքները: Մետաղը պետք է լցվի ներարկման խցիկի մեջ յուրաքանչյուր ցիկլի համար:
Երկու տեխնիկաներն էլ օգտագործում են գործիքային պողպատից պատրաստված մետաղական կաղապարներ (ձուլվածքներ): Գործընթացը ստեղծում է բարակ պատերով, բարդ ձևերով և խիստ թույլատրելի շեղումներով մասեր:
Մետաղներ, որոնք օգտագործվում են ձուլման մեջ
Ալյումինը ամենատարածված մետաղաձուլման նյութն է, որը կազմում է մետաղաձուլման բոլոր մասերի մոտ 80%-ը: Այն առաջարկում է ամրության և քաշի գերազանց հարաբերակցություն և լավ կոռոզիոն դիմադրություն:
Ցինկի համաձուլվածքները մեկ այլ տարածված ընտրություն են։ Դրանք հեշտությամբ հոսում են հալվելիս և կարող են լցնել շատ բարակ հատվածներ։
Այլ հարմար մետաղներից են՝
- Մագնեզիում (ամենաթեթև կառուցվածքային մետաղը)
- Պղնձի համաձուլվածքներ (բարձր ամրություն և հաղորդունակություն)
- Կապար և անագ (մասնագիտացված կիրառությունների համար)
MIM-ի և մետաղաձուլման գործընթացների համեմատություն
Հիմնական տարբերությունները
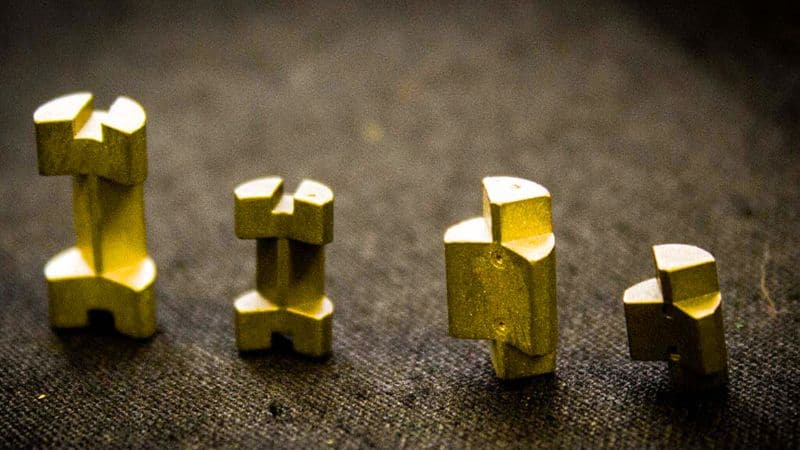
MIM-ը օգտագործում է մետաղական փոշի, որը խառնված է պլաստիկ կապակցանյութի հետ, որը հետագայում այրվում է գործընթացի ընթացքում: Սա զգալիորեն տարբերվում է դրոշմային ձուլումից, որն օգտագործում է հալված մետաղ, որը ներարկվում է անմիջապես կաղապարների մեջ:
Այս գործընթացների միջև չափային շեղումները տարբեր են: MIM-ը սովորաբար հասնում է ավելի խիստ շեղումների և կարող է ստեղծել ավելի բարդ երկրաչափություններ՝ ավելի նուրբ մանրամասներով:
Նյութերի տարբերակները նույնպես տարբեր են: MIM-ը աշխատում է մետաղների լայն տեսականիով, այդ թվում՝ չժանգոտվող պողպատով և տիտանով: Ձուլման համար հիմնականում օգտագործվում են գունավոր մետաղներ, ինչպիսիք են ալյումինը, ցինկը և պղնձի համաձուլվածքները:
Առավելություններն ու թերությունները
ՄԻՄ-ի առավելությունները՝
- Բարձր բարդության հնարավորություններ
- Ավելի լավ մակերեսի ավարտ
- Դիզայնի ավելի մեծ ճկունություն
- Աշխատում է ավելի շատ մետաղական տեսակների հետ
- Արտադրում է ավելի փոքր, ավելի բարդ մասեր
Ձուլման առավելությունները՝
- Արտադրության ավելի արագ արագություններ
- Ավելի ցածր գին ավելի մեծ մասերի համար
- Ավելի դիմացկուն գործիքակազմ (մաղձերը ավելի երկար են ծառայում)
- Ավելի լավ է մեծ ծավալի արտադրության համար
- Ավելի պարզ ընդհանուր գործընթաց
Արժեքի նկատառումներ
Երկու գործընթացների համար էլ գործիքավորման սկզբնական ծախսերը կարող են զգալի լինել: Մակերեսային ձուլման գործընթացը սովորաբար ավելի բարձր նախնական ծախսեր ունի սարքավորումների համար, բայց ավելի ցածր է մեկ մասի արժեքը մեծ ծավալների դեպքում:
Փոքր ծավալների դեպքում մետաղաձուլման մեթոդը (MIM) սովորաբար ավելի թանկ է մեկ մասի համար, բայց բարդ մասերի համար այն մրցունակ է դառնում միջին ծավալների դեպքում: MIM-ի նյութական արդյունավետությունը կարող է փոխհատուցել որոշ ծախսեր, քանի որ այն ավելի քիչ մետաղ է վատնում, քան մետաղաձուլման մեթոդը:
Այս գործընթացների միջև ընտրություն կատարելիս պետք է հաշվի առնել.
- Անհրաժեշտ արտադրության ծավալը
- Մասի բարդությունը և չափը
- Նյութական պահանջներ
- Բյուջետային սահմանափակումներ
- Խրոնոլոգիա
Մասի չափը ուժեղ ազդեցություն ունի ծախսերի որոշումների վրա. դրոշմման եղանակով ձուլումն ավելի տնտեսող է դառնում ավելի մեծ մասերի համար, մինչդեռ մետաղական ձուլումը հաճախ ավելի ծախսարդյունավետ է ավելի փոքր, բարդ բաղադրիչների համար:
Դիմումներ տարբեր ոլորտներում
MIM հավելվածներ
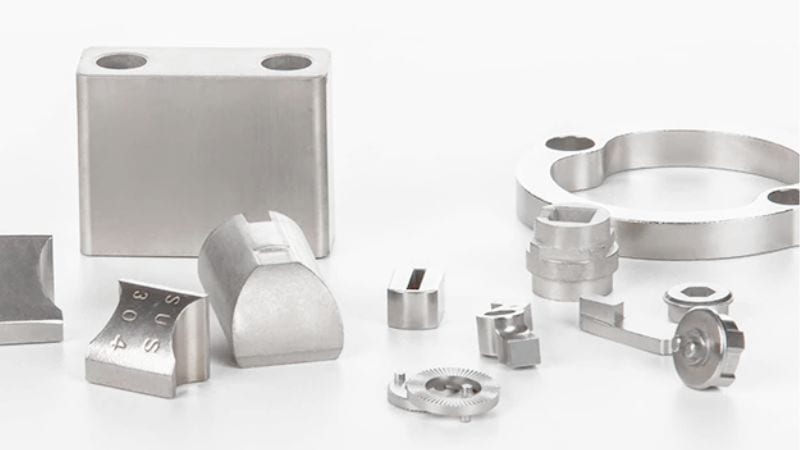
MIM մասերը, որոնք սովորաբար օգտագործվում են Բժշկական սարքեր ինչպես վիրաբուժական գործիքները և ատամնային իմպլանտները, որտեղ ճշգրտությունը կարևոր է։
Է հրազենի արդյունաբերություն, MIM-ը արտադրում է բարդ ձգանային հավաքույթներ և այլ փոքր բաղադրիչներ, որոնք պահանջում են ամրություն և ճշգրտություն։
Ավտոմոբիլային ծրագրեր ներառում են վառելիքի ներարկման բաղադրիչներ, տուրբո լիցքավորիչի մասեր և սենսորներ: MIM-ի կարողությունը ստեղծել բարդ երկրաչափություններ՝ բարձր նյութական խտությամբ:
օդատիեզերական արդյունաբերություն օգտագործում է MIM-ը մասնագիտացված փակագծերի, սենսորային պատյանների և այլ բաղադրիչների համար, որտեղ քաշի նվազեցումը կարևոր է, բայց ամրությունը չի կարող վտանգվել։
Die Casting ationsրագրեր
Ձուլածո մասերը օգտագործվում են սպառողական էլեկտրոնիկա պատյաններ՝ նոութբուքի շրջանակներից մինչև տեսախցիկների մարմիններ։
Է ավտոմոբիլային ոլորտը, մետաղական ձուլման միջոցով արտադրվում են շարժիչի բլոկներ, փոխանցման տուփի պատյաններ և կառուցվածքային բաղադրիչներ։
Կենցաղային Տեխնիկա ներառում են լվացքի մեքենաների, սառնարանների և փոքր խոհանոցային սարքավորումների ձուլածո մասեր։
Լուսատուներ և կահույքի տեխնիկա հաճախ օգտագործում են ձուլման մեթոդ դեկորատիվ տարրերի համար, որոնք պահանջում են ինչպես ամրություն, այնպես էլ գեղագիտական գրավչություն:
Նյութական հատկություններ և արտադրանքի որակ
Երկու գործընթացներում էլ օգտագործվող նյութերը անմիջականորեն ազդում են ձեր վերջնական արտադրանքի ամրության, մանրամասների և ավարտի վրա։
Ուժ և հանդուրժողականություն
Մետաղի ներարկման ձուլումը (ՄՁՁ) սովորաբար ստեղծում է ավելի բարձր խտություն և ավելի լավ մեխանիկական հատկություններ ունեցող մասեր, քան մետաղական ձուլումը: ՄՁ ...
Մամլիչով ձուլման միջոցով ստացվում են մասեր, որոնք մի փոքր պակաս խիտ են, բայց միևնույն ժամանակ ապահովում են լավ ամրություն բազմաթիվ կիրառությունների համար: Հանդուրժողականության միջակայքը սովորաբար տատանվում է ±0.5–1% սահմաններում՝ կախված մասի չափից:
ՄԻՄ մասերը ենթարկվում են սինտերացման, ինչը նվազեցնում է ծակոտկենությունը և մեծացնում ամրությունը: Սա դրանք հարմար է դարձնում բարձր լարվածության կիրառությունների համար, ինչպիսիք են բժշկական սարքերը և ավիատիեզերական բաղադրիչները:
Մակերեւույթի ավարտը և մանրամասները
MIM-ը արտադրում է գերազանց մակերեսային մշակում ունեցող մասեր, որոնք հաճախ պահանջում են նվազագույն հետմշակում: Դուք կարող եք հասնել մակերեսային կոպտության մինչև 0.8μm Ra (կոպտության միջին) արժեքների:
Մեքենայացված ձուլումը նույնպես ապահովում է լավ մակերեսային մշակում, բայց սովորաբար պահանջում է ավելի շատ երկրորդական գործողություններ՝ MIM մասերի նույն որակի մակարդակին հասնելու համար:
MIM-ի միջոցով դուք կարող եք ստեղծել բարդ մանրամասներ, այդ թվում՝ բարակ պատեր (ընդամենը 0.5 մմ հաստությամբ), բարդ ներքին երկրաչափություններ և նուրբ հյուսվածքներ, որոնք դժվար կլինեին ստանալ դրոշմային ձուլման դեպքում։
Ձուլածո մասերը կարող են լավ մանրամասներ ցուցադրել, սակայն դժվարություններ կարող են առաջանալ շատ փոքր առանձնահատկությունների և չափազանց բարակ պատերի պատճառով։
MIM-ը թույլ է տալիս անմիջապես մասի մեջ ներառել թելավորում, փոքր անցքեր և մանրամասն լոգոներ՝ առանց երկրորդական գործողությունների:
Համագործակցեք Moldiecasting-ի հետ
Moldiecasting-ում մենք մասնագիտանում ենք բարձր ճնշման տակ ձուլման մեջ: Ի տարբերություն MIM գործընթացի, որը հիմնված է մետաղական փոշու և երկարատև սինտերացման գործընթացի վրա, մեր տակառի ձուլման մեթոդը ապահովում է արագ սառեցում, նվազագույն թափոններ և պատրաստի մասերի անխափան արտանետում՝ իդեալական է մեծ ծավալի արտադրության համար:
Անկախ նրանից, թե դուք համեմատում եք ներարկման ձուլման և ճնշման ձուլման մեթոդները, թե կշռում եք նյութերի տարբերակները, մեր նախագծման ճկունությունը և բազմազան հումքի հետ աշխատելու փորձը երաշխավորում են անհատականացված լուծումներ։
Պատրա՞ստ եք օպտիմալացնել ձեր հաջորդ նախագիծը: Կապվեք մեզ հետ այսօր՝ պարզելու համար, թե ինչպես կարող են մեր մետաղի ձուլման փորձը, առաջադեմ ձուլման մեքենաները և որակի նկատմամբ նվիրվածությունը ապահովել ծախսարդյունավետ, բարձր արդյունավետությամբ արդյունքներ: Այցելեք կաղապարում ձեր տեսլականը իրականություն դարձնելու համար։