


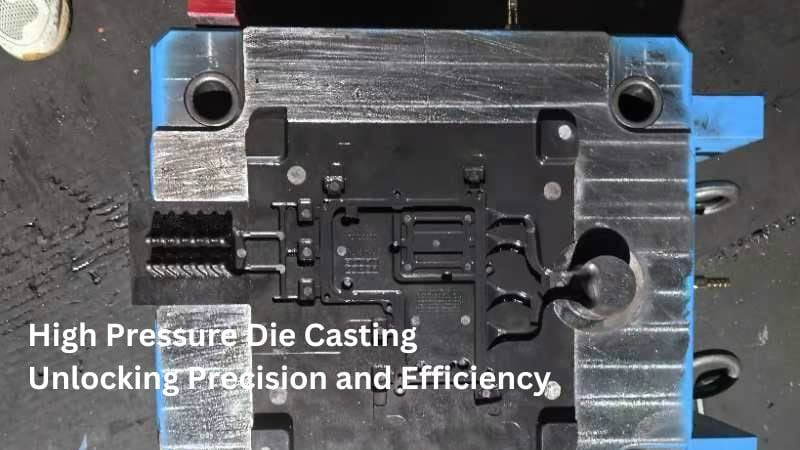
Što je visokotlačni lijev pod pritiskom?
Lijevanje pod visokim tlakom (HPDC) je proizvodni proces koji se koristi za proizvodnju metalnih dijelova ubrizgavanjem rastaljenog metala u čelični kalup ili matricu pod visokim tlakom. Ovaj se proces široko koristi za izradu složenih i preciznih komponenti s izvrsnom površinskom obradom i dimenzijskom točnošću.
Lijevanje pod visokim tlakom u biti je sinonim za tradicionalno lijevanje pod pritiskom, jer predstavlja standardnu metodu visokog tlaka koja se koristi u industriji. Ključne razlike leže u specifičnim tehnikama i varijacijama koje se koriste za prilagođavanje različitim materijalima i proizvodnim zahtjevima.
U prethodnom članku dali smo kratak pregled lijevanja pod tlakom. U ovom ćemo članku detaljnije istražiti proces, poboljšavajući vaše razumijevanje njegovih složenosti i primjena.
Što je HPDC proces
Proces HPDC-a započinje pažljivom pripremom kalupa, gdje se kalup čisti, pregledava na nedostatke i premazuje mazivom za regulaciju temperature i olakšavanje vađenja odljevaka.
Matrica se zatim prethodno zagrijava kako bi se osigurao pravilan protok i skrućivanje metala. Tijekom faze ubrizgavanja, rastaljeni metal se ulijeva u čahuru za ubrizgavanje spojenu na šupljinu matrice i utiskuje u kalup pod visokim tlakom, obično u rasponu od 1,500 do 25 400 psi (10 do 175 MPa).
Ovo ubrizgavanje pod visokim tlakom osigurava da metal ispunjava kalup, čak i u složenim oblicima ili tankostijenim dijelovima. Kako se metal brzo stvrdnjava pri kontaktu s hladnim površinama kalupa, tlak se održava kako bi se smanjila poroznost i osigurala dimenzijska točnost.
Nakon što se skrutnu, polovice kalupa se odvajaju, a odljevak se izbacuje pomoću igala za izbacivanje. Dio se zatim obrezuje kako bi se uklonio višak materijala poput uljevaka, kanalica i ispada. U završnom koraku izbacivanja, preostali otpadni metal odvaja se od odljevka, često pomoću posebnog kalupa za obrezivanje u preši. Ovaj otpad se obično reciklira ponovnim taljenjem.
Koje su vrste lijevanja pod visokim tlakom?
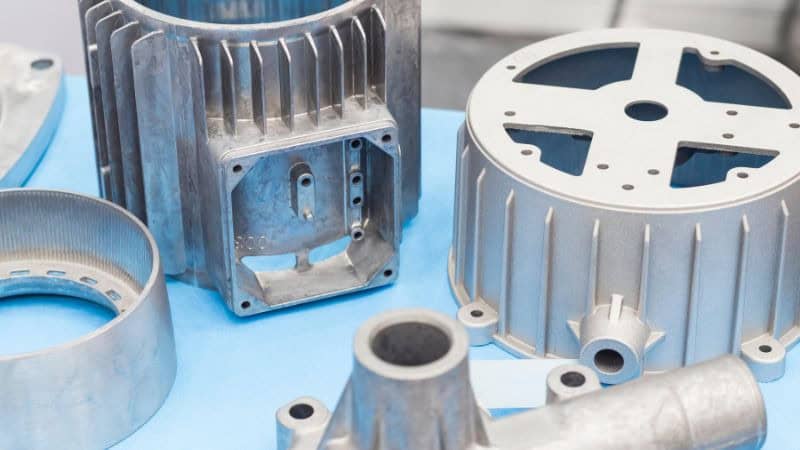
Lijevanje pod visokim tlakom (HPDC) može se podijeliti u različite vrste na temelju metode ubrizgavanja rastaljenog metala u kalup. Dvije glavne vrste HPDC-a su tlačni lijev u vrućoj komori i tlačni lijev u hladnoj komori.
Lijevanje vrućim komorama
Kod lijevanja u vrućoj komori, metal se topi u peći koja je dio stroja za lijevanje. Rastaljeni metal se zatim ubrizgava u šupljinu kalupa pomoću mehanizma klipa i gusjeg vrata. Ova metoda je učinkovita za metale s niskim talištem.
Obično se koristi za legure s nižim temperaturama taljenja, kao što su cink, magnezij i olovo.
Proces je brži jer metal ne treba prenositi iz vanjske peći, što smanjuje vrijeme ciklusa lijevanja.
Međutim, nije prikladan za metale s visokim talištem, jer mogu oštetiti komponente stroja poput gusjeg vrata i mlaznice.
Lijevanje hladnim komorama
Kod lijevanja u hladnoj komori, metal se tali u zasebnoj peći, a zatim se ulijeva u stroj za lijevanje. Rastaljeni metal se ubrizgava u šupljinu kalupa pomoću klipa.
Ova metoda je idealna za metale s višim talištem, poput aluminija, mesinga i nekih magnezijevih legura.
Može se nositi s metalima visoke točke taljenja, koji nisu prikladni za procese u vrućoj komori.
Dodatni korak prijenosa rastaljenog metala iz peći u stroj može usporiti proces u usporedbi s lijevanjem u vrućoj komori.
Koje su prednosti lijevanja pod visokim tlakom?
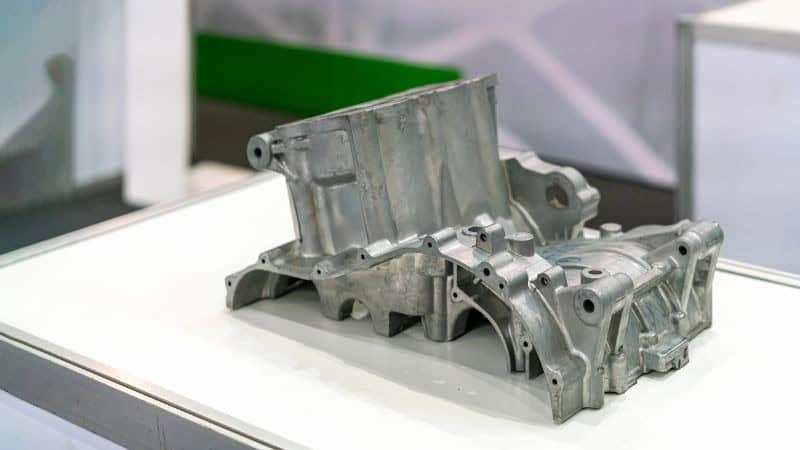
Prednosti lijevanja pod visokim tlakom (HPDC) leže u njegovoj sposobnosti učinkovite proizvodnje visokokvalitetnih, složenih metalnih komponenti.
Visoke stope proizvodnje
- Brzina procesaHPDC koristi visoki tlak za ubrizgavanje rastaljenog metala u kalup, što omogućuje brzo punjenje i brzo skrućivanje. Ova brzina je ključna za masovnu proizvodnju, omogućujući proizvođačima da proizvode velike količine dijelova u kratkom vremenskom roku.
Dimenzionalna točnost i preciznost
- Kontrolirani procesVisoki tlak osigurava da rastaljeni metal ispunjava svaku pukotinu kalupa, što rezultira dijelovima s dosljednim dimenzijama i visokom preciznošću. To smanjuje potrebu za dodatnom strojnom obradom ili završnom obradom, štedeći i vrijeme i troškove.
Složeni oblici i tanke stijenke
- Ubrizgavanje pod visokim tlakomMogućnost ubrizgavanja metala pod visokim tlakom omogućuje stvaranje složenih oblika i zamršenih detalja koje bi bilo teško postići drugim metodama lijevanja. Osim toga, omogućuje proizvodnju tankostijenih komponenti, koje mogu biti tanke i do 1 mm, što doprinosi smanjenju težine konačnih proizvoda.
Završna obrada glatke površine
- Kvaliteta kalupa i procesaPostupak proizvodi komponente s glatkom površinskom završnom obradom izravno iz kalupa, što je idealno za primjene koje zahtijevaju estetsku privlačnost ili dodatne površinske obrade poput galvanizacije. To minimizira potrebu za sekundarnim procesima završne obrade.
Materijalna učinkovitost i smanjenje otpada
- Minimalni gubitak materijalaHPDC je proces gotovo mrežnog oblika, što znači da proizvodi dijelove blizu njihovih konačnih dimenzija, čime se smanjuje otpad materijala u usporedbi s tradicionalnim metodama obrade koje uključuju rezanje viška materijala.
Svestranost s obojenim metalima
- Fleksibilnost materijalaHPDC je kompatibilan sa širokim rasponom obojenih metala, uključujući aluminij, cink i magnezij. Ova svestranost omogućuje proizvođačima odabir materijala na temelju specifičnih zahtjeva primjene, kao što su težina, čvrstoća i otpornost na koroziju.
Izdržljive matrice
- Dugi životni vijekAlati koji se koriste u HPDC-u izrađeni su od izdržljivih materijala i mogu izdržati visoke tlakove i temperature uključene u proces. Ova izdržljivost omogućuje ponovnu upotrebu alata u više proizvodnih ciklusa, smanjujući trošak po jedinici tijekom vremena.
Koji su nedostaci lijevanja pod visokim tlakom?
Lijevanje pod visokim tlakom (HPDC) ima nekoliko nedostataka koji mogu utjecati na njegovu prikladnost za određene primjene. Evo glavnih nedostataka:
Visoki početni troškovi alataTroškovi postavljanja i alata za HPDC su značajni zbog potrebe za složenim i preciznim kalupima. To ga čini ekonomski isplativim prvenstveno za velike količine proizvodnje, budući da je početno ulaganje raspoređeno na veliki broj dijelova.
Problemi s poroznošćuBrzo hlađenje i ubrizgavanje pod visokim tlakom mogu dovesti do poroznosti u odljevcima. Poroznost, odnosno prisutnost sitnih zračnih džepova ili šupljina, može ugroziti mehanička svojstva i strukturni integritet komponenti. Ovaj problem zahtijeva pažljivu kontrolu procesa kako bi se nedostaci sveli na minimum.
Materijalna ograničenjaHPDC je općenito ograničen na obojene metale poput aluminija, cinka i magnezija. Postupak nije prikladan za obojene metale zbog njihovih viših točaka taljenja i trošenja koje uzrokuju na kalupima.
Ograničenja dizajnaProces nameće određena ograničenja u dizajnu, posebno u pogledu kutova nagiba, debljine stijenke i linija razdvajanja. Ta ograničenja mogu zahtijevati dodatne iteracije dizajna i mogu ograničiti složenost dijelova koji se mogu proizvesti.
Nije prikladno za proizvodnju male količineZbog visokih troškova povezanih s alatima i postavljanjem, HPDC nije isplativ za proizvodnju malih količina. Proces je najprikladniji za proizvodnju velikih razmjera gdje se troškovi mogu amortizirati na veliki broj jedinica.
Razmatranja okolišaKorištenje visokotlačnih strojeva i peći za taljenje u HPDC-u troši značajnu energiju i može proizvesti emisije. Održive prakse, poput recikliranja otpadnog metala i optimizacije korištenja energije, ključne su za ublažavanje utjecaja na okoliš.
Razmatranja dizajna kalupa u HPDC-u
Prilikom projektiranja kalupa za lijevanje pod visokim tlakom, postoje tri ključna aspekta koja treba imati na umu: raspored šupljine i jezgre, učinkovitost sustava za hlađenje injektiranjem te odabir odgovarajućih materijala za kalupe.
Šupljina i jezgra
Šupljina i jezgra su dva glavna dijela kalupa za odljevke. Šupljina je šuplji dio u koji se ulijeva rastaljeni metal, dok jezgra tvori unutarnju geometriju odljevka. Bitno je osigurati da su šupljina i jezgra dizajnirane tako da izdrže visoke tlakove bez deformacije.
Dizajniranje dobro uravnotežene šupljine i jezgre važno je za izradu preciznih i složenih dijelova. Morat ćete uzeti u obzir čimbenike poput debljine stijenke, linija razdvajanja i kutova nagiba kako biste olakšali uklanjanje konačnog odljevka.
Sustavi hlađenja
Pravilno hlađenje ključno je za učinkovitost i kvalitetu procesa lijevanja pod tlakom. Sustavi za hlađenje pomažu u brzom skrućivanju rastaljenog metala, čime se smanjuje vrijeme ciklusa i poboljšava produktivnost.
Rashladni kanali često su integrirani u kalup radi kontrole temperature. Učinkoviti sustavi hlađenja pomažu u smanjenju toplinskog naprezanja i sprječavanju nedostataka u konačnom proizvodu. Redovito održavanje rashladnih kanala ključno je kako bi se izbjegle bilo kakve blokade koje bi mogle utjecati na performanse hlađenja.
Materijali za kalup
Odabir pravih materijala za kalup ključan je za njegovu dugotrajnost i performanse. Kalup mora biti u stanju izdržati visoki tlak, visoke temperature i kontinuirane cikluse bez značajnog trošenja.
Kalupi se obično izrađuju od vrhunskih, toplinski otpornih vrsta čelika. Izbor materijala kalupa utječe na ukupne troškove, trajnost i kvalitetu odljevka. Ulaganje u visokokvalitetne materijale može s vremenom smanjiti vrijeme zastoja i troškove održavanja.
Koje su primjene lijevanja pod visokim tlakom?
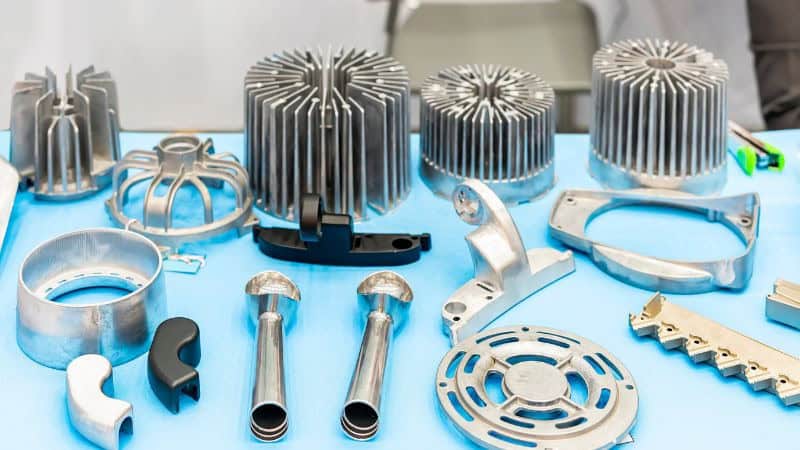
Automobilska industrijaHPDC se često koristi za proizvodnju komponenti motora, kućišta mjenjača i drugih kritičnih dijelova zbog svoje visoke preciznosti i pouzdanosti.
zračno-kosmički prostorLagani i izdržljivi dijelovi za zrakoplove, uključujući strukturne komponente i kućišta, mogu se izraditi ovom metodom.
ElektronikaHladnjaci, kućišta i ostali elektronički dijelovi imaju koristi od visoke preciznosti i izvrsne površinske obrade koju pruža HPDC.
Potrošačka dobraPredmeti poput kućišta električnih alata i dijelova kuhinjskih aparata također se izrađuju lijevanjem pod visokim tlakom kako bi se postigli detaljni i robusni dizajni.
Koje su inovativne metode lijevanja osim HPDC-a?
Uz tradicionalne metode lijevanja pod visokim tlakom, pojavilo se nekoliko inovativnih tehnika lijevanja metala kako bi se poboljšao proces i riješili specifični izazovi. Ta poboljšanja uključuju lijevanje pod vakuumom, lijevanje pod pritiskom i obradu polučvrstog metala.
Lijevanje pod vakuumom uključuje stvaranje vakuuma unutar šupljine kalupa prije ubrizgavanja rastaljenog metala. Ova metoda smanjuje zarobljavanje plina, što dovodi do poboljšanih mehaničkih svojstava i kvalitete površine. Posebno je korisna za proizvodnju tankostijenih komponenti i često se koristi u automobilskoj i zrakoplovnoj industriji.
Squeeze Casting je još jedna napredna metoda u kojoj se rastaljeni metal ubrizgava u kalup pod visokim tlakom, a dodatni tlak se primjenjuje tijekom skrućivanja. Ova tehnika minimizira poroznost i poboljšava mehanička svojstva konačnog proizvoda, što ga čini prikladnim za konstrukcijske komponente.
Obrada polučvrstih metala (SSM) Uključuje djelomično skrućivanje metala prije ubrizgavanja, što rezultira konzistencijom sličnom suspenziji. Ova metoda nudi bolju kontrolu nad tokom metala, smanjujući nedostatke i poboljšavajući mehanička svojstva odljevka. SSM je posebno koristan za složene geometrije i primjene visoke čvrstoće.
Često postavljana pitanja
Koji se metali često koriste u HPDC-u?
Metali koji se najčešće koriste u HPDC-u uključuju:
- Aluminijske legure: Ovo su među najčešće korištenim metalima u HPDC-u zbog svoje izvrsne kombinacije svojstava.
- Magnezijeve legure: Sve popularnije zbog svojih laganih svojstava, posebno u automobilskoj industriji.
- Cinkove legure: Često se koriste zbog dobre livljivosti i niske točke taljenja.
- Bakrene legure: Koriste se u nekim primjenama, iako su rjeđe od aluminija ili cinka.
Neke specifične legure i njihove primjene uključuju:
- A380 (aluminijska legura): Široko se koristi, poput blokova motora, automobilskih dijelova i kućišta.
- 383 (aluminijska legura): Pogodno za tankostijene dijelove i složene dizajne.
- B390 (aluminijska legura): Koristi se za zupčanike, klipove i komponente motora.
- A413 i 413 (aluminijske legure): Koriste se u automobilskoj i zrakoplovnoj industriji.
- AZ91D i AM60B (magnezijeve legure): Uobičajene u automobilskoj industriji, iako imaju ograničenja u toplinskoj vodljivosti za neke moderne primjene poput električnih vozila.
Po čemu se lijevanje pod visokim tlakom razlikuje od lijevanja pod niskim tlakom
Lijevanje pod visokim tlakom koristi veću silu za ubrizgavanje rastaljenog metala u kalupe, što rezultira bržom proizvodnjom i boljom reprodukcijom detalja. Metode niskog tlaka oslanjaju se na gravitaciju ili manju silu, što ih čini sporijima i manje preciznima za složene dijelove.
Koji je tipičan raspon tlaka koji se koristi u strojevima za lijevanje pod visokim tlakom?
Raspon tlaka za lijevanje pod visokim tlakom obično se kreće između 1000 i 25 000 PSI (funti po kvadratnom inču). Točan tlak ovisi o vrsti metala i složenosti dijela koji se proizvodi.