


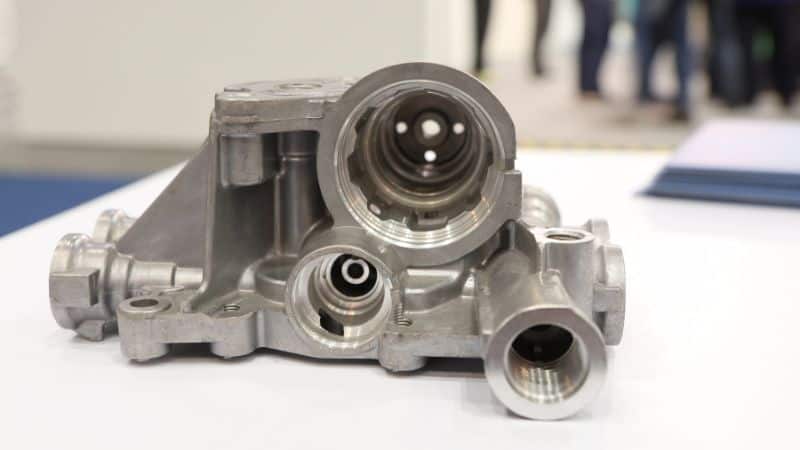
En la fundición a presión, la creación de un diseño de molde es importante porque influye en la calidad y el coste del proceso de fabricación. La consideración del proceso de diseño del molde y la elección del material ayudan a garantizar la eficiencia y la calidad del producto.
El proceso básico del diseño de moldes
El proceso de diseño de una pieza de molde consta de varios pasos. Primero, se identifica lo que el molde necesita lograr, como la forma y las dimensiones deseadas de la pieza fundida. Esto suele comenzar con la creación de un Modelo 3D.
A continuación, elija entre una cámara fría or cámara caliente Sistema según el material. La superficie de separación y la disposición del sistema de fundición a presión, incluyendo las compuertas y los canales, también son cruciales. Estos elementos guían el flujo del metal fundido.
Considere factores como la expansión térmica y el tiempo de enfriamiento. Un diseño adecuado puede reducir defectos como la porosidad y la deformación, garantizando así que el producto final cumpla con las especificaciones.
Consejos para un diseño de moldes exitoso

Diseño de molde
El diseño del molde influye directamente en la calidad y la viabilidad de fabricación del producto final. Se deben considerar dos aspectos:
- Resistencia a la presión:El molde debe soportar alta presión durante el proceso de fundición y al mismo tiempo permitir la extracción fácil de las piezas sin dañarlas.
- Líneas de separaciónColoque las líneas de separación donde sean menos visibles para minimizar el impacto estético. Asegúrese de que no sean demasiado delgadas (riesgo de rotura) ni demasiado gruesas (riesgo de imperfecciones en la superficie).
Filetes y radios
Incorpore filetes y radios para evitar la concentración de tensiones, especialmente en esquinas e intersecciones. Esto facilita el flujo del metal y reduce el riesgo de defectos como las obturaciones en frío.
- Tamaños de filetesMantenga los filetes de al menos 1 mm; utilice radios más grandes para áreas de alta tensión.
- Evite las esquinas afiladas:Utilice bordes redondeados para evitar la acumulación de tensión.
- Fuerza conjunta:Tenga en cuenta el radio donde se unen las superficies para garantizar conexiones fuertes.
- Uso consistente:Utilice filetes y radios en todo el diseño para lograr resistencia y suavidad.
- Ángulos de calado:Agregue ángulos de inclinación (de 1 a 3 grados, o más grandes para formas complejas) para facilitar la extracción de la pieza del molde.
Espesor de la pared
El espesor de pared es un aspecto crítico del diseño que afecta la resistencia, el peso y las características de refrigeración de la pieza fundida a presión. Un espesor de pared uniforme contribuye a una calidad y un rendimiento consistentes.
- UniformidadMantenga un espesor de pared uniforme para promover un enfriamiento uniforme y reducir defectos como hundimientos o grietas. Un espesor de pared más grueso facilita un mejor flujo del metal.
- Evite las funciones voluminosasEvite las protuberancias grandes que puedan desnivelar el espesor de la pared. Estas pueden ralentizar el enfriamiento y provocar defectos.
- Espesores específicos del material: Los espesores mínimos de pared varían según el material (por ejemplo, magnesio: 1.016 – 2.54 mm, aluminio: 1.016 – 2.032 mm, zinc: 0.381 – 0.889 mm).
Costillas y protectores de metal

Las nervaduras y las características de ahorro de metal son esenciales para mejorar la resistencia y la eficiencia de las piezas fundidas a presión. Ayudan a distribuir las cargas y reducen el consumo de material sin comprometer la integridad estructural.
- Añadir costillas:Coloque costillas en secciones de paredes delgadas para mayor resistencia.
- Número impar de costillas:Utilice un número impar de nervaduras para distribuir uniformemente la tensión y evitar intersecciones gruesas.
- Utilice filetes:Redondee los bordes de las costillas y los protectores de metal para mejorar el flujo del metal y reducir las esquinas afiladas.
- Costillas espaciales:No coloques demasiadas costillas muy juntas, ya que esto puede reducir su eficacia.
- Incluir ángulos de inclinación:Agregue ángulos de inclinación a los lados de los bolsillos protectores de metal para ayudar con la liberación del molde y reducir el desgaste de la herramienta.
Agujeros y Ventanas
Ventanas y agujeros:Estas características permiten que los fluidos fluyan a través o conecten dos partes, así que diseñelas cuidadosamente para mantener la resistencia del producto final.
- Forma y ubicación: Las ventanas suelen ser rectangulares y se colocan en la parte superior o lateral del molde, mientras que los agujeros pueden tener cualquier forma y estar ubicados en cualquier lugar.
- Consejos de diseñoRedondee o acanale los bordes de las ventanas y los agujeros, manteniéndolos alejados de las esquinas afiladas. Si están en el lateral del molde, considere añadir biseles más grandes para facilitar su extracción.
Ángulos de calado
Incorporar ángulos de desmoldeo es crucial para facilitar la expulsión de la pieza y la longevidad del molde. Un diseño adecuado de los ángulos de desmoldeo reduce el riesgo de daños durante el proceso de expulsión.
- Facilitar la eyección: Agregue ángulos de inclinación (normalmente de 1 a 3 grados, o más para piezas complejas) para facilitar la expulsión de la pieza y reducir el desgaste de las herramientas.
Evite las esquinas afiladas
Las esquinas afiladas pueden aumentar la concentración de tensiones y generar posibles puntos de falla en las piezas fundidas a presión. Las transiciones suaves son esenciales para mejorar la durabilidad de las piezas.
- Reducción de estrés: Evite las esquinas y los bordes afilados, ya que pueden generar tensión. Use filetes para crear transiciones suaves.
Técnicas utilizadas en el diseño de moldes
Simulación y Diseño asistido por computadora (CAD) El software puede ayudarle a crear modelos detallados de sus moldes antes de iniciar la producción. Esto permite probar diversas condiciones, como el flujo de metal fundido y los posibles puntos de tensión.
Con Ingeniería Asistida por Computador (CAE) Con el software, puede anticipar posibles problemas y realizar mejoras antes de comenzar cualquier trabajo físico. Esto minimiza los errores y reduce las costosas revisiones durante la producción. Además, visualizar todo el proceso ayuda a...
Mecanizado de precisión, incluyendo Máquinas CNC, Pueden ayudarle a lograr diseños intrincados que antes eran difíciles de hacer manualmente. Estas máquinas garantizan la consistencia de cada pieza, lo cual es crucial para la producción a gran escala.
Mecanizado por descarga eléctrica (EDM) Es otro método utilizado para lograr precisión. Es especialmente útil para moldear componentes con formas complejas. Mediante descargas eléctricas para dar forma al metal, la electroerosión puede producir moldes de fundición a alta presión que cumplen con especificaciones exactas.
Mantenimiento y Control de Calidad
En el proceso de fundición a presión, regular mantenimiento Es fundamental mantener los moldes en óptimas condiciones. Las rutinas de mantenimiento deben incluir la revisión de los moldes para detectar desgaste, su limpieza y la aplicación de las medidas necesarias. tratamientos superficiales para evitar la corrosión.
También debe centrarse en reemplazar las piezas desgastadas para mantener eficiencia de producciónEsta práctica puede ayudar a evitar defectos, reducir el tiempo de inactividad y prolongar la vida útil del molde. Las inspecciones frecuentes garantizan que el molde siga produciendo piezas con el rendimiento deseado. precisión dimensional.
¿Por qué elegir a Moldiecasting como su socio?
Fundición en molde se especializa en la creación de moldes de fundición a presión de precisión utilizando aceros para herramientas de alta calidad, lo que garantiza un rendimiento duradero y tolerancias ajustadas adaptadas a sus necesidades específicas.
Nuestro equipo experimentado emplea software CAD/CAM avanzado y tecnología de mecanizado CNC para diseñar y fabricar moldes complejos, optimizando los canales de enfriamiento para una producción eficiente y una calidad constante.
Producimos piezas de fundición a presión de alta calidad en aluminio, zinc y magnesio, atendiendo a diversas industrias con componentes pequeños y grandes, manteniendo excelentes acabados superficiales y precisión dimensional.
¡Asóciese con nosotros para obtener soluciones de fundición a presión confiables y de alta calidad que impulsen su éxito!
Preguntas frecuentes
¿Qué factores deben tenerse en cuenta al seleccionar materiales para moldes de fundición a presión?
Debe considerar la conductividad térmica y la resistencia de los materiales. Una alta conductividad térmica ayuda a enfriar las piezas fundidas rápidamente. La resistencia del material debe soportar el uso repetido. Además, considere la resistencia al desgaste y la corrosión para garantizar una mayor vida útil del molde.
¿Cuál es la estructura general de un molde de fundición a presión?
Un molde de fundición a presión generalmente consta de dos mitades: el molde fijo y el molde móvil. En su interior se encuentran elementos como bebederos, canales y compuertas. Estas piezas guían el metal fundido hacia la cavidad, que tiene la forma del producto final. Ambas mitades encajan con precisión para evitar fugas de metal.
¿Cuáles son algunos de los desafíos comunes que se enfrentan durante la fase de diseño del molde de fundición a presión?
Podría encontrarse con desafíos como la porosidad del metal y la dificultad de lograr dimensiones precisas. Predecir el flujo del metal puede ser complejo. Diseñar para facilitar la expulsión del producto final del molde también es crucial, pero puede ser complicado.
¿Cómo afectan las distintas opciones de diseño de moldes a la calidad del producto final fundido a presión?
Las decisiones de diseño, como la velocidad de enfriamiento y la trayectoria del flujo del metal, influyen en la calidad superficial y las propiedades mecánicas de la pieza fundida. Un diseño adecuado de la colada y del canal de colada garantiza un flujo uniforme del metal. Un buen diseño del molde previene defectos como la deformación y la porosidad, garantizando un producto final fiable.