
Die casting, un proceso de fabricación ampliamente utilizado para producir piezas metálicas complejas a menudo encuentra defectos que pueden comprometer la calidad y funcionalidad de los productos. Hacer frente a estos defectos implica comprender sus causas, implementar soluciones eficaces y adoptar medidas preventivas.
Porosidad
Definición:
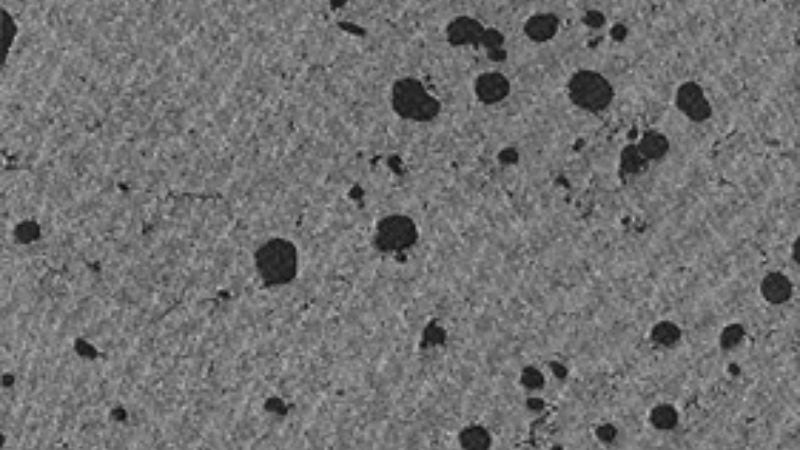
La porosidad es un defecto en el que se forman pequeños vacíos o burbujas dentro del casting debido a gases atrapados o la solidificación inadecuada. Debilita la integridad estructural de la fundición, por lo que no es adecuado para aplicaciones que requieran fuerza o hermeticidad.
Causas:
- Aire o Gases atrapados: El aire entrenado en el metal fundido durante la inyección causa vacíos ya que el aire no escapa durante la solidificación.
- Inadecuado Venting: Los ventos inadecuados en la matriz evitan que los gases escapen, aumentando la porosidad.
- Flujo de metal turbulento: flujo de metal fundido inestable o caótico conduce a la penetración del aire.
- Entrada de gas: El uso excesivo de agentes de liberación de moldes o lubricantes puede generar gas dentro de la cavidad.
Soluciones:
- Optimize Venting System: El venteo adecuado permite que los gases atrapados escapen antes de la solidificación. La adición de desbordamiento y los lavados de ventilación puede ayudar.
- Ajustar velocidad de inyección: Aminorar la inyección para reducir la turbulencia y permitir el flujo de metal ordenado.
- Temperatura de metal de control: Mantener una temperatura de metal uniforme y óptima para asegurar un relleno suave.
- Use Vacuum Systems: Emplee un proceso asistido por vacío para eliminar el aire y los contaminantes de la fundición.
Prevención:
- Sistemas de desbordamiento adecuados de diseño: Incluir canales de desbordamiento para redirigir gases y asegurar un flujo de metal liso.
- Mantener la temperatura del metal consistente: Evite el sobrecalentamiento o el enfriamiento repentino para reducir la penetración del gas.
- Mantenimiento regular de la muerte: Mantener la muerte limpia y libre de contaminantes para prevenir la acumulación de gas.
- Proper Gate y Runner Design: Asegurar las puertas y los corredores son lo suficientemente grandes para facilitar el llenado completo del molde con mínima turbulencia.
Cierres fríos
Definición:
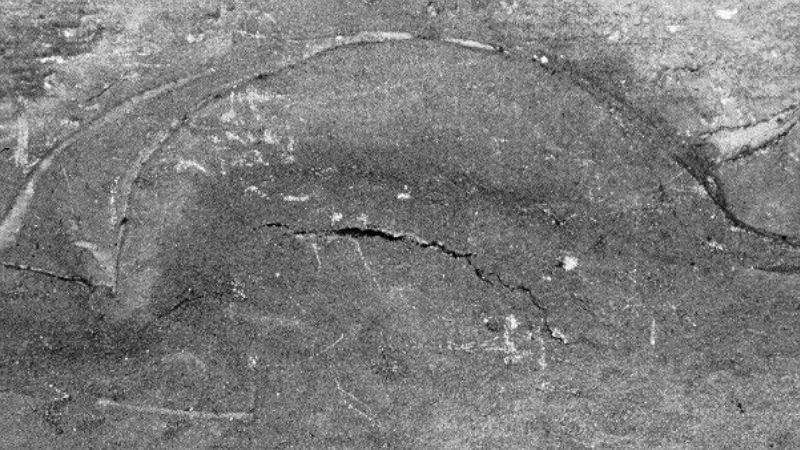
Las persianas frías ocurren cuando dos corrientes de metal fundido se encuentran pero no se fusionan correctamente, dejando una costura visible o un vínculo débil. Este defecto afecta tanto la apariencia como la fuerza del casting.
Causas:
- Temperatura de metal bajo: La temperatura insuficiente causa la solidificación prematura de metal fundido.
- Velocidad de inyección lenta: Los retrasos del flujo de metal resultan en enfriamiento parcial antes de la fusión.
- Flujo de metal pobre: flujo de metal irregular debido al mal diseño de la puerta contribuye a la fusión incompleta.
- Venting inadecuado: El aire comprimido puede interrumpir la unión de corrientes de metal fundido.
Soluciones:
- Aumentar la temperatura del metal: Elevar la temperatura para asegurar flujos de metal fundido y fusibles adecuadamente.
- Optimize Injection Speed: Ajuste la velocidad para lograr flujo de metal liso y continuo.
- Mejorar el diseño de puerta: Asegurar que las puertas estén posicionadas para dirigir el flujo de manera efectiva.
- Mejor ubicación de ventilación: Agregue los respiraderos a las áreas clave para asegurar que el aire atrapado sea expulsado.
Prevención:
- Monitor Metal Temperatura De manera consistente: Asegurar la calefacción uniforme del metal fundido durante todo el proceso.
- Controles regulares de temperatura de muerte: Mantener la temperatura de muerte óptima para prevenir el enfriamiento prematuro.
- Diseño de ubicación adecuado: Puertas de posición estratégicamente para mejorar el flujo de metal y reducir la turbulencia.
- Mantener la velocidad de inyección óptima: Velocidad de equilibrio para evitar el enfriamiento, garantizando un llenado consistente.
Puntos calientes
Definición:
Los puntos calientes son zonas localizadas de sobrecalentamiento dentro de la matriz, lo que resulta en un enfriamiento desigual y defectos como la urdimbre o la inconsistencia dimensional en la fundición.
Causas:
- Temperatura de Die desigual: El enfriamiento inconsistente crea zonas de acumulación excesiva de calor.
- Diseño de enfriamiento deficiente: La falta de canales de enfriamiento eficaces en la matriz causa hotspots localizados.
- Lubricación inadecuada: La aplicación insuficiente o desigual del lubricante puede exacerbar los problemas de calor.
- Acumulación de metal: Exceso de metal en ciertas áreas puede retener el calor más largo.
Soluciones:
- Canales de refrigeración de equilibrio: Diseñe una red optimizada de canales de enfriamiento para disipar el calor de forma uniforme.
- Ajuste Temperatura de Difunción: Supervisar y regular la temperatura de la muerte durante la producción.
- Optimize Lubrication: Ensure consistent and adequate application of high-quality lubricants.
- Modificar el diseño de la pieza: Eliminar secciones gruesas propensas a la retención de calor.
Prevención:
- Mantenimiento del sistema de refrigeración regular: Limpiar canales de refrigeración y comprobar bloqueos o ineficiencias.
- Control de temperatura adecuada: Use sistemas avanzados de monitoreo de temperatura para asegurar un enfriamiento uniforme.
- Aplicación de Lubricación consistente: Invertir en sistemas de lubricación automatizados para aplicar una cantidad uniforme.
- Monitor Thermal Distribution: Use imágenes térmicas para identificar puntos de concentración de calor durante la producción.
Misruns/Short Shots
Definición:
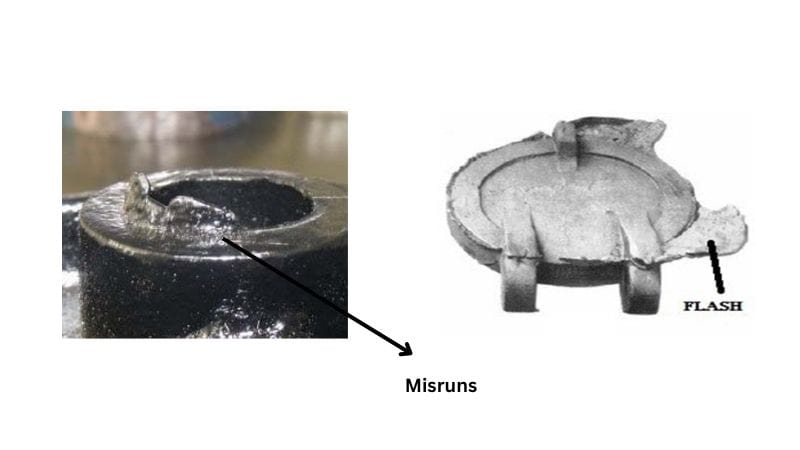
Misruns o disparos cortos ocurren cuando el metal fundido no llena completamente la cavidad de la muerte, resultando en secciones incompletas o faltantes de la fundición.
Causas:
- Volumen de metal insuficiente: El volumen de metal fundido es insuficiente para llenar la cavidad.
- Presión de baja inyección: La presión insuficiente impide que el metal se disemine completamente.
- Flujo de metal pobre: Obstrucción o mal diseño de gating obstaculiza el flujo adecuado.
- Temperatura de la muerte fría: una muerte fría causa la solidificación prematura de metal fundido.
Soluciones:
- Aumento del volumen de metal: Asegurar un volumen adecuado de metal está disponible por inyección.
- Presión de inyección ajustada: Aumentar la presión para asegurar que el metal llena completamente el molde.
- Optimize Gate Location: Cartones de posición para promover el llenado uniforme y el flujo suave.
- El calor muere correctamente: Precaliente la muerte para prevenir la solidificación prematura.
Prevención:
- Controles regulares de volumen de disparos: Asegúrese de que cada inyección tiene la cantidad correcta de metal fundido.
- Mantener la temperatura de muerte consistente: Use calentadores o controladores de temperatura.
- Diseño adecuado del sistema Runner: Diseñadores para facilitar el flujo de metal fácil y completo.
- Parámetros de inyección de monitor: Inspección regular y presión fina, velocidad y tiempo.
Flash
Definición:
Flash es una capa metálica delgada y excesiva que se forma en los bordes de una fundición debido a la fuga de metal a través de los huecos en las superficies de separación de la muerte.
Causas:
- Presión de inyección excesiva: La presión alta obliga al metal fuera de la cavidad de la muerte.
- Worn Die Surfaces: Gaps se forman a lo largo del tiempo debido a los bordes de muerte usados.
- Insuficiente fuerza de cierre: la sujeción de la humedad permite que el metal se sume a través de.
- Dies mal alineados: La alineación inadecuada crea espacio para fugas de metal.
Soluciones:
- Presión de inyección ajustada: Reduzca la presión excesiva para evitar el desbordamiento.
- Reparación/Reemplazar Dies de Worn: Restaurar los bordes de la muerte o sustituir herramientas gastadas.
- Aumento de la fuerza de cierre: Asegurar la fuerza suficiente para sellar superficies de separación.
- Alineación adecuada de la muerte: Revisar y ajustar periódicamente la alineación para eliminar las brechas.
Prevención:
- Mantenimiento regular de la muerte: Inspección línea de partición y superficies de sellado con frecuencia.
- Fuerza de cierre de monitor: Asegurar que la muerte se sujeta de forma segura durante la producción.
- Alineación de Diviso con frecuencia: Ajuste de alineación periódica.
- Diseño de línea de separación adecuado: Diseñar el línea de partición para minimizar posibles vías de fuga.
Arrugado
Definición:
Es un tipo de defecto donde cavidades o vacíos aparecen dentro de la fundición o en su superficie debido a una solidificación desigual durante el enfriamiento.
Causas:
- Uneven espesor de pared que causa refrigeración no uniforme.
- Alimentación insuficiente de metal fundido durante la solidificación.
- Pobre diseño de refrigeración de muerte.
- Presión de baja inyección o tiempo corto de retención de presión.
Soluciones:
- Optimize part design to ensure uniform espesor de pared.
- Utilice alimentadores o elevadores para suministrar material adicional durante la solidificación.
- Mejorar el enfriamiento de la muerte para asegurar la solidificación controlada.
- Aumentar la presión de inyección y prolongar el tiempo de retención de presión.
Prevención:
- Montajes de diseño con espesor de pared.
- Realizar el análisis correcto de enfriamiento de la muerte para evitar puntos calientes.
- Monitorear y ajustar regularmente los parámetros del proceso, como presión de inyección y tiempo.
Inclusión
Definición:
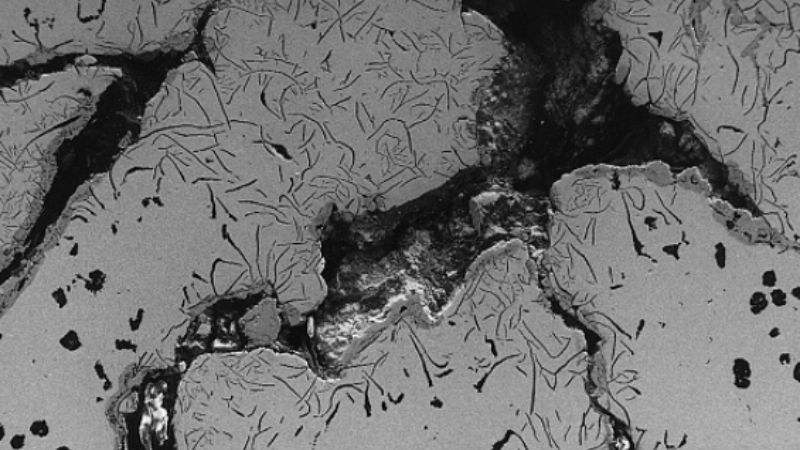
Las inclusiones son partículas irregulares en forma de material extranjero, como escoria o óxidos, atrapados dentro de la fundición, causando debilidades internas o defectos superficiales.
Causas:
- Metal fundido impuro o impuro.
- Slag o escombros no eliminados durante el ladling.
- Pobre limpieza de la cavidad o herramientas.
- Inadecuado agitación o mezcla de metal fundido.
Soluciones:
- Utilice la carga de horno de alta pureza y las cucharas y herramientas completamente limpias.
- Esquema y escombros de metal fundido antes de verter.
- Limpiar los moldes y moldear la cavidad antes de cada ciclo de producción.
- Mejorar el proceso de purificación de metales, como desgasificación o filtrado.
Prevención:
- Asegurar un proceso de fusión limpio y controlado.
- Use agentes de liberación de moho que reduzcan los riesgos de contaminación.
- Inspeccionar y limpiar regularmente la cavidad y el equipo de la muerte.
Crack
Definición:
Las fracturas son lineales o irregulares en la superficie o dentro de la fundición que puede ocurrir durante o después de la solidificación debido a tensiones de tensión.
Causas:
- Uneven solidification due to poor die temperature control.
- Reducción anormal causada por no uniforme espesor de pared.
- Estreso interno excesivo o desequilibrio durante la eyección.
- Composición inadecuada de aleación con elementos dañinos excesivos.
Soluciones:
- Optimize the die temperature within the recommended range (180°C–280°C).
- Ruedas de diseño con uniforme espesor de pared para evitar tensiones de encogimiento.
- Fuerzas de eyección de equilibrio ajustando o agregando pins de eyección.
- Garantizar la composición adecuada de aleación controlando elementos dañinos como Fe.
Prevención:
- Utilice herramientas de simulación para diseñar estructuras bien balanceadas.
- Mantener la consistencia de la temperatura de muerte con sistemas de calefacción adecuados.
- Monitoreo regular de la composición de aleación durante la fundición.
A Los Arrastres y Soldadura
Definición:
Los arrastres son rayas similares causadas por daño o fricción durante la eyección, mientras que la soldadura ocurre cuando los metales fundidos se pegan anormalmente a la matriz, dejando depósitos materiales.
Causas:
- Insuficiente ángulo de desmoldeo o atajos en el casting.
- Superficies de cavidad dañadas o rugosas.
- Metal fundido sobrecalentado o temperaturas de muerte.
- Agente de liberación de moldes de mala calidad o lubricación inadecuada.
Soluciones:
- Au Aumentar ángulo de desmoldeo y eliminar los recortes.
- Reparar y pulir la cavidad para mejorar la rugosidad de la superficie.
- Ajuste el metal fundido y las temperaturas de muerte dentro de rangos óptimos.
- Utilizar agentes de liberación de moldes de alta calidad y mueres lubricadas correctamente.
Prevención:
- Optimize part design with proper ángulo de desmoldeos.
- Realizar mantenimiento y pulido regular de la muerte.
- Supervisar y controlar las temperaturas para evitar el sobrecalentamiento.
Blisters
Definición:
Los ampollas son bultos o áreas elevadas en la superficie de fundición causada por la expansión del gas atrapado bajo la superficie durante la solidificación.
Causas:
- Pobre diseño de ventilación en la matriz.
- Uso excesivo de agentes de liberación de moho o lubricantes.
- Desgastamiento inadecuado de metal fundido.
- Temperatura de muerte sobrecalentada causando menor resistencia.
Soluciones:
- Mejora el sistema de ventilación mediante la adición de canales de ventilación y desbordamiento.
- Optimize the quantity of mold release agents and reduce excessive use.
- Realizar un tratamiento adecuado de desgasificación durante la fundición.
- Temperatura baja en áreas problemáticas para minimizar la expansión del gas.
Prevención:
- Asegurar sistemas eficaces de ventilación y desbordamiento en la matriz.
- Mantener temperaturas de fundición y de fundición constantes.
- Utilice agentes de liberación de molde de alta calidad y correctamente aplicados.
Deformación
Definición:
La deformación ocurre cuando el casting se desvía de su forma prevista debido a tensiones internas o enfriamiento incorrecto.
Causas:
- Uneven espesor de pared causando solidificación inconsistente.
- Fuerzas de eyección infrarrojadas.
- Excesiva acumulación de estrés interno.
- Pobre diseño de refrigeración de muerte.
Soluciones:
- Ruedas de diseño con equilibrado espesor de pared.
- Optimize eyection systems to ensure uniform eyection.
- Utilice sistemas de refrigeración controlados para incluso la solidificación.
- Reducir el estrés interno optimizando los parámetros de proceso.
Prevención:
- Realizar simulaciones para predecir y corregir patrones de contracción.
- Inspeccionar y ajustar periódicamente el mecanismo de eyección.
- Sistemas de refrigeración de monitor para la consistencia.
Marcas de flujo
Definición:
Las marcas de flujo son líneas de superficie onduladas o la decoloración causada por flujo de metal fundido irregular durante el llenado.
Causas:
- Baja velocidad o presión de inyección.
- Temperatura de metal fundido frío.
- Control de temperatura de muerte deficiente.
- Pobre diseño de sistema de gating.
Soluciones:
- Aumentar la velocidad de inyección y la presión para asegurar un flujo suave.
- Aumentar el metal fundido y las temperaturas de muerte a niveles recomendados.
- Optimize die temperature to maintain uniform fill.
- Rediseñar el sistema de fijación para un mejor flujo de metal.
Prevención:
- Monitorear y mantener las temperaturas correctas durante el casting.
- Inspeccionar y ajustar regularmente los parámetros de inyección.
- – Simular patrones de flujo para optimizar el diseño de gating.
Laminations
Definición:
Las laminaciones son defectos de capa que ocurren cuando el metal fundido no se fusiona adecuadamente, creando regiones débiles y capas.
Causas:
- Ubicación impropia de la puerta que interrumpe el flujo de metal liso.
- Contaminantes en metal fundido.
- Metal fundido frío o bajas temperaturas de muerte.
Soluciones:
- Rediseñar sistemas entrada y canal de alimentación para reducir las interrupciones del flujo.
- Use metal fundido limpio y de alta calidad libre de contaminantes.
- Aumente el metal fundido y las temperaturas de la fundición completa.
Prevención:
- Limpiar la cavidad de la muerte regularmente.
- Optimize gating and injection systems.
- Monitor y temperaturas de control consistentes.
Sinks
Definición:
Los sinks son depresiones o indentaciones en la superficie de fundición causada por la alimentación insuficiente durante la contracción.
Causas:
- Uneven espesor de pared que conduce a la contracción localizada.
- Presión insuficiente de solidificación.
- Pobre ventilación evitando la alimentación adecuada.
Soluciones:
- Montajes de diseño con hasta espesor de pared para evitar una contracción desigual.
- Aumentar la presión de retención durante la solidificación.
- Mejorar la ventilación para facilitar la alimentación.
Prevención:
- Realizar análisis térmicos durante el diseño de la muerte para evitar puntos calientes.
- Controlar los parámetros de inyección y la consistencia de presión.
Preguntas frecuentes
¿Cuáles son los diferentes tipos de fundición a presión?
El fundido Die es un proceso de fabricación utilizado para producir piezas metálicas, con diferentes tipos adaptados para materiales específicos, diseños y aplicaciones. Alta presión y baja presión fundición a presión se utilizan comúnmente para piezas de alta precisión, mientras que la gravedad y fundición a presión al vacío minimizan defectos como la porosidad.
Métodos avanzados como squeeze casting y fabricación aditiva híbrida ofrecen mayor resistencia, defectos reducidos y mayor flexibilidad de diseño para aplicaciones especializadas.
¿Puede explicar el proceso de fundición a presión?
El proceso de fundición a presión implica la fusión de metal, inyectándolo en un molde de acero reutilizable bajo alta presión, enfriándolo para solidificar la forma y luego quitar la parte final.
El proceso es rápido y preciso, produciendo piezas de alta calidad con diseños detallados que pueden requerir un acabado mínimo.



